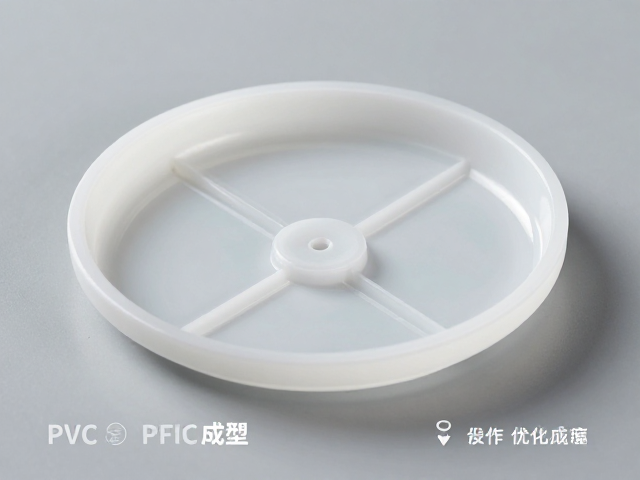
分型线位置对PVC注塑件外观与强度的影响机制
PVC材料在高温注塑过程中表现出显著的热敏感性,分型线(Parting Line)作为模具动模与定模的结合面,其位置直接决定了产品外观的可见度以及结构受力状态。在调色皿这类需要高平整度和低视觉干扰的部件设计中,分型线若设置在产品顶面或侧壁显眼处,极易形成熔接痕或飞边,严重影响后续喷涂或丝印的质量。因此,将分型线隐藏于产品底部或非视觉区域,是提升成品良率的首要考量。
从力学角度来看,分型线处的微观结构完整性直接影响整体强度。PVC在高温下分子链可能发生降解,若分型线处配合间隙控制不当,会导致材料填充不均,形成应力集中点。对于需要承受一定机械冲击的调色皿,优化分型线走向使其避开高应力区域,能够有效降低开裂风险。通过CAE模流分析模拟PVC熔体在分型线处的流动行为,可以预判填充不足或困气现象,从而在模具设计阶段调整分型线路径,确保熔体平稳汇合。
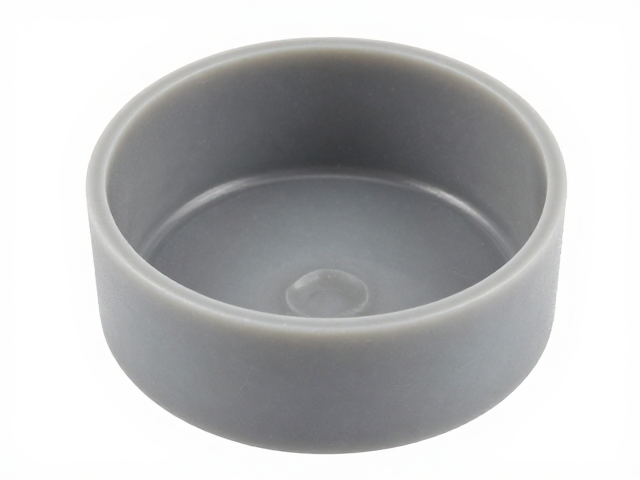
模具结构设计与分型线控制的关键技术参数
模具分型面的加工精度是控制分型线质量的物理基础。对于PVC注塑件,分型面的平面度通常需控制在0.01mm至0.02mm以内,以避免因模具闭合不严导致的溢料现象。高精度磨削与研磨工艺是确保分型面贴合的关键,同时需考虑模具在使用过程中的磨损补偿机制。PVC树脂中添加的稳定剂在高温下可能产生腐蚀性气体,长期运行会腐蚀分型面,因此模具钢材需经过适当的表面硬化处理,以维持分型线的长期稳定性。
冷却系统的布局与分型线的位置存在严密的耦合关系。分型线附近的冷却效率直接影响该区域的固化时间,若冷却不均,会导致分型线处产生翘曲或变形。在设计时,应确保分型线附近的冷却水道分布均匀,避免局部过热导致PVC材料分解或收缩率异常。此外,顶出系统的设计需避开分型线敏感区域,防止顶针痕迹与分型线重叠,造成外观缺陷。合理的顶针布局与分型线避让设计,是保证调色皿表面完整性的重要环节。
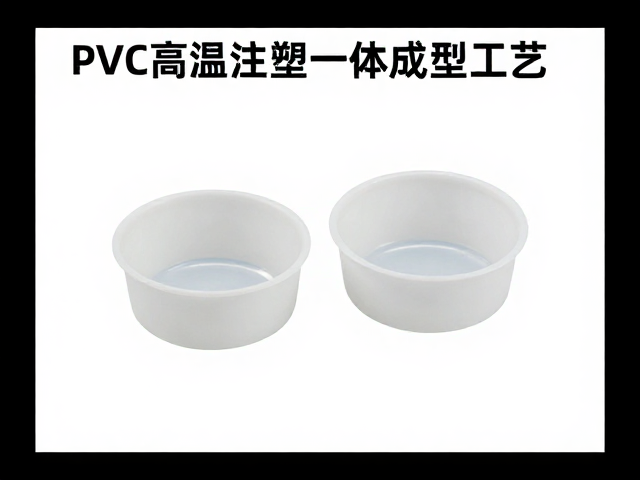
工艺参数优化与分型线缺陷的消除策略
注塑过程中的锁模力设置需与分型线处的投影面积和材料粘度相匹配。PVC在高温下粘度较高,过低的锁模力会导致分型线处产生飞边,而过高的锁模力可能引起模具变形或损坏。通过试模阶段调整锁模力,观察分型线处的溢料情况,确定最佳参数区间。同时,注射速度和压力的控制会影响熔体在分型线处的填充状态,较低的注射速度有助于减少剪切热,降低材料降解风险,从而减少因材料分解导致的分型线处色泽不均问题。
温度曲线的设定对分型线质量具有决定性作用。料筒温度过高会导致PVC分解,产生黑点或气泡,影响分型线的视觉效果;温度过低则会导致流动性不足,形成熔接痕。模具温度同样关键,较高的模温有助于改善PVC熔体的流动性,减少内应力,但需平衡冷却周期以不影响生产效率。通过精确控制料筒温度、模具温度及冷却时间,可以有效消除分型线处的视觉瑕疵,确保调色皿表面光滑、无瑕疵。