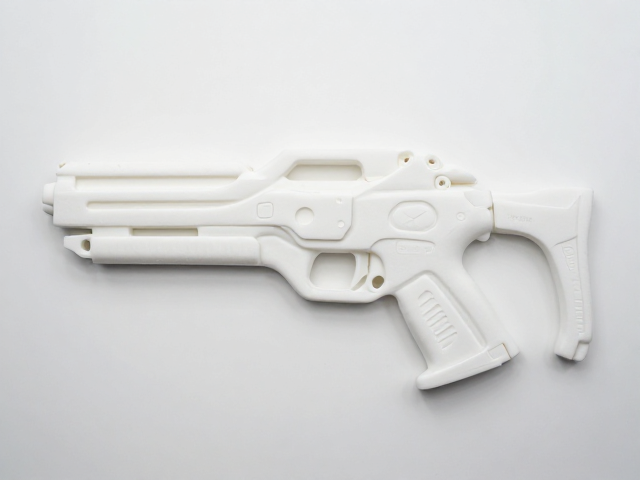
EVA泡沫热压裁切塑形工艺的核心原理
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的柔韧性、缓冲性能及热塑性特征,成为制作高精度科幻枪械模型的首选基材。在热压裁切过程中,材料内部的分子链在受热状态下发生位移与重组,这一物理变化使得原本坚硬的泡沫板能够像黏土一样被塑造成复杂的曲面或棱角分明的机械结构。通过精确控制加热温度与压力,工匠可以在不破坏材料内部闭孔结构的前提下,实现材料的延展与定型,从而模拟出战损、散热口或装甲接缝等细节。
实际操作中,热压模具的精度直接决定了模型的最终质感。使用铜板或铝板作为导热介质,配合恒温加热台,能够确保EVA泡沫受热均匀,避免局部过热导致的熔化塌陷或受热不足造成的定型失败。裁切环节通常采用激光雕刻机或高精度数控切割机完成初步轮廓,保留边缘的锐利度,为后续的热压塑形提供准确的基准面。这种从数字建模到物理成型的转化过程,要求制作者对材料的热力学特性有严密的计算与预判。
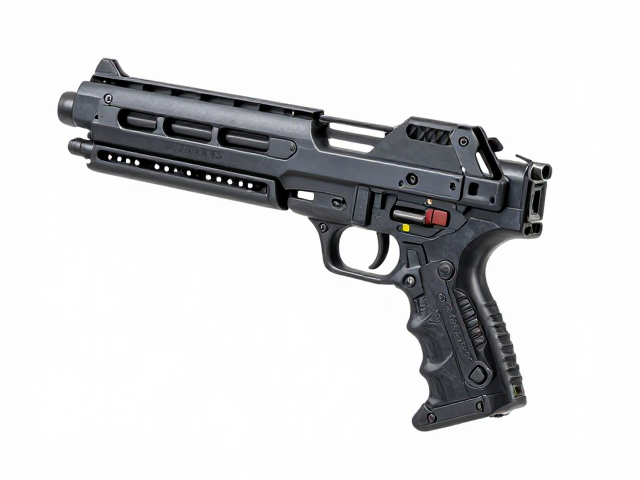
可拆卸接口的设计逻辑与结构实现
科幻枪械模型的可拆卸设计并非简单的拼接,而是基于机械结构的功能性考量。常见的接口形式包括卡扣式、榫卯式及磁吸式,其中卡扣与榫卯结构能提供最佳的结构稳定性与重复拆装体验。在设计时,需预留0.5至1毫米的装配公差,以应对EVA材料在热压后可能产生的微量收缩或膨胀。接口部位的加强筋设计至关重要,它们能有效分散拆卸时的剪切力,防止连接点在长期使用中断裂。
接口内部的锁紧机制通常通过隐藏式倒角或弹性卡舌实现。制作时需先在主体泡沫上切割出凹槽,随后利用同材质或ABS板材制作独立的连接件。通过热熔胶或专用溶剂胶进行粘接时,需确保胶水仅作用于接口内部,避免溢出污染外部装甲表面。这种模块化设计不仅便于模型内部的线路铺设或配件更换,也提升了模型作为展示品或道具时的可玩性与结构完整性。
热压成型中的温度控制与操作细节
温度是EVA热压工艺中的决定性变量。不同密度与配方的EVA泡沫其软化点存在差异,一般高密度EVA的适宜热压温度区间在120℃至150℃之间。操作时需使用红外测温枪实时监测模具表面温度,确保其处于最佳塑形窗口。过高的温度会导致材料表面起泡、变黄甚至释放有害气体,而温度过低则无法使材料充分延展,导致塑形后出现回弹或形状记忆效应,使模型细节模糊不清。
压力施加的均匀性直接影响成型的精度。使用液压机或气动夹具进行压制时,压力应缓慢增加,避免瞬间冲击导致泡沫破裂。在塑形复杂曲面时,可采用多层薄钢板分散压力,或利用硅胶垫作为缓冲层,使压力均匀作用于材料表面。成型过程中,需密切观察材料状态,一旦材料达到预设形状且表面无气泡、无褶皱,即可停止加热并施加冷却定形压力,通常需保持30至60秒以确保分子结构稳定。
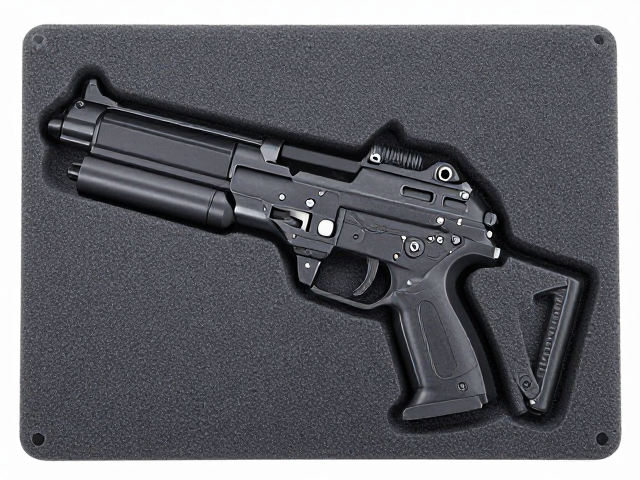
表面处理与后期组装规范
热压成型后的EVA表面通常较为粗糙,需经过打磨与填补处理以提升最终视觉效果。使用不同目数的砂纸(从400目至1000目)逐级打磨,去除热压留下的压痕与毛边。对于细微划痕或接缝处,可使用EVA专用填补膏或原子灰进行修补,干燥后再次打磨至平滑。表面处理后,建议喷涂一层封闭底漆,以增强后续颜料附着力,并封闭泡沫孔隙,防止水分渗透导致材料老化。
组装阶段需严格遵循预定的接口顺序,使用无酸双面胶或微量点胶进行固定,避免大面积涂抹胶水导致模型变形。对于可拆卸部件,可在接触面粘贴薄层魔术贴或软性硅胶垫,以增强连接处的阻尼感并防止松动。所有组装步骤应在无尘环境中进行,确保模型表面无灰尘颗粒,保持科幻枪械模型特有的冷峻、精密的工业质感。