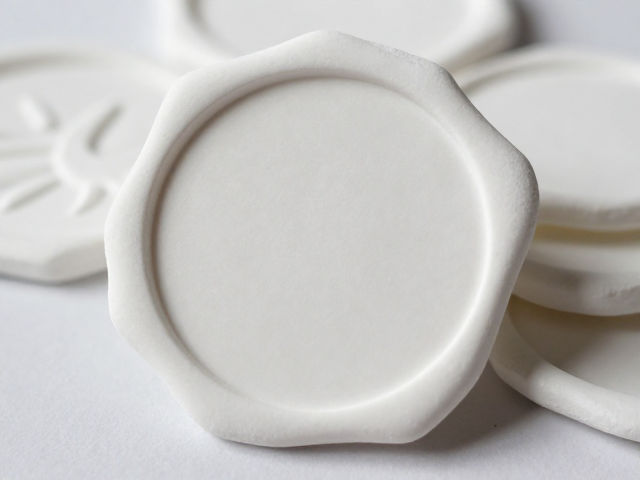
石膏注浆成型徽章摆件的自然风干环境控制
石膏材料在失去水分后会逐渐硬化,这一物理变化过程对环境的温湿度变化极为敏感。理想的自然风干环境应保持温度在15至25摄氏度之间,相对湿度控制在40%至60%左右,避免阳光直射或强风对流,以防止石膏内部水分蒸发过快导致开裂或表面粉化。
实际操作中,需将注浆完成的模具置于通风良好但无直吹风的室内角落,待石膏初步定型并脱离模具后,需平放于干燥平整的垫板上。若环境过于潮湿,石膏吸水后难以硬化,易出现发软或变形;若环境过于干燥,水分迅速流失会导致体积收缩不均,进而引发微裂纹,影响后续封边的完整性。
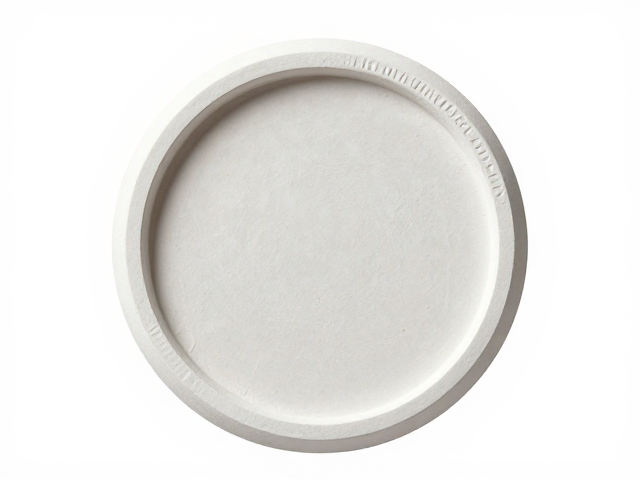
注浆成型后的脱模与初步清洁细节
脱模时机是决定徽章摆件表面质感的关键步骤,通常建议在注浆后2至4小时内进行,此时石膏已具备一定强度但仍保留一定柔韧性,强行提前脱模易造成棱角破损,延后脱模则可能因石膏过度收缩粘附模具,导致边缘毛糙。脱模时应双手拇指均匀受力,从背面轻轻撬动,避免使用金属工具直接刮擦表面。
脱模后的坯体表面常残留少量脱模剂痕迹或细微石膏颗粒,需使用软毛刷或压缩空气清理缝隙。对于徽章图案较深的区域,可用棉签蘸取少量清水轻轻擦拭,随后立即用干布吸干多余水分,防止水渍渗入石膏孔隙形成白斑。此阶段严禁用力摩擦,以免破坏石膏表面的微观结构,增加后续封边的附着力难度。
封边材料的选择与预处理逻辑
封边处理旨在提升徽章摆件的耐用性与美观度,常用材料为透明聚氨酯清漆或水性丙烯酸树脂。水性材料干燥速度快、无异味,适合室内操作,但需注意其渗透性较弱,需多次薄涂;油性清漆光泽度高、硬度好,但干燥时间长且气味较大,需确保操作空间通风。材料使用前需充分搅拌,确保无沉淀分层,必要时过滤去除杂质。
在涂刷前,需确保石膏坯体完全干燥,可通过触摸表面判断,若有凉感或潮湿感则需延长晾干时间。对于表面粗糙或有细微裂纹的坯体,可先涂刷一层稀释的石膏底漆进行封闭,增强封边材料的附着力。若徽章表面有复杂浮雕,建议使用喷枪喷涂,确保液体均匀覆盖每个角落,避免刷涂造成的流挂或刷痕。
封边工艺的操作手法与层数控制
封边涂刷应采用“薄涂多层”的原则,每层厚度控制在0.1毫米以内,避免一次性厚涂导致流挂或干燥不均。第一层涂刷后,需等待表面完全干燥(通常2-4小时),用细砂纸(800-1000目)轻轻打磨,去除毛刺,再涂刷第二层。对于高光泽需求,可涂刷第三至四层,每层之间均需打磨处理,以确保表面平整光滑。
涂刷过程中,刷具应保持匀速移动,避免在局部停留过久。对于徽章边缘等易堆积部位,需特别注意控制涂料量,可用细笔尖蘸取少量涂料进行修补。若发现气泡,需在涂料未干时用细针挑破,再轻轻抹平。干燥过程中,需避免灰尘落在表面,可在涂层半干时覆盖透气薄膜保护,待完全固化后移除。
自然风干与封边后的成品养护
成品固化后,表面硬度虽有所提升,但仍需避免剧烈碰撞或硬物刮擦,以免封边层剥落。日常清洁时,建议使用干软布轻轻擦拭,避免使用湿布或腐蚀性清洁剂,以防封边层变黄或失去光泽。长期存放时,应避免高温、潮湿环境,防止石膏吸湿返潮或封边层老化。
若封边层出现轻微磨损或划痕,可使用细砂纸轻轻打磨受损区域,再局部补涂封边材料进行修复。对于高价值或复杂工艺的徽章摆件,建议每1-2年进行一次整体保养,清洁后重新涂刷薄层封边剂,以延长使用寿命并保持美观。