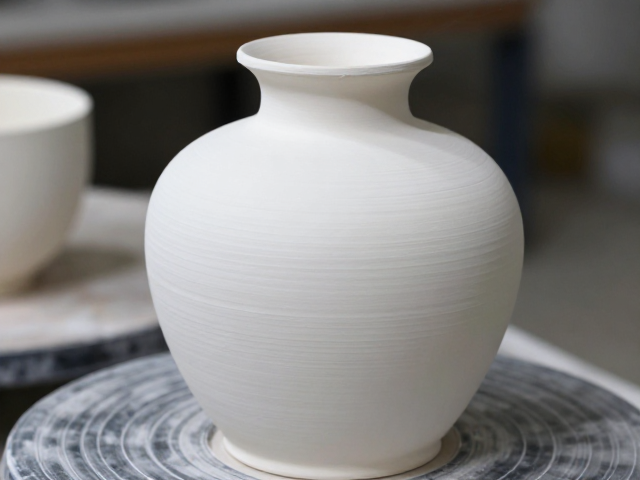
白瓷胎体成型与素烧定型的关键要素
白瓷的诞生始于高岭土、石英与长石等矿物原料的精密配比,这些天然材料经过粉碎、淘洗、除铁后形成细腻均匀的泥料。泥料的可塑性与含水量直接决定了后续成型的质量,通常需要通过真空练泥机去除气泡,确保坯体内部结构致密。在成型环节,注浆成型适用于复杂造型,而旋压成型则常见于标准化器皿,两者均需严格控制泥料在模具中的停留时间与脱水速率,以避免坯体开裂或变形。
成型后的坯体需经过阴干处理,使水分缓慢均匀蒸发,这一过程对环境温湿度极为敏感。若干燥速度过快,坯体内部应力分布不均,极易在后续烧制中产生裂纹。干燥完成后,坯体进入素烧阶段,温度通常控制在900℃至950℃之间。素烧并非最终定型,而是为了增加坯体强度,使其具备足够的孔隙率以吸收釉料和印花墨水,同时去除有机杂质和结晶水,为后续的釉面处理奠定物理基础。
高温釉面印花的介质特性与转印逻辑
高温釉面印花的核心在于墨水配方与转印介质的匹配,主要采用釉上彩或釉中彩工艺,其中釉中彩因墨水中的玻璃粉成分在高温下熔融并渗入釉层而更具立体感与耐磨性。常用的转印技术涵盖丝网印刷、热转印及数码喷印,丝网印刷擅长大面积色块覆盖,而数码喷印则能应对复杂图案与渐变色彩。墨水中的金属氧化物颜料需具备极高的耐热稳定性,确保在1200℃左右的还原焰或氧化焰中不发生化学分解或变色。
转印过程中的对位精度与压力控制直接影响成品率。对于热转印工艺,离型膜与承印纸的剥离张力需经过精密计算,过大的拉力会导致图案拉伸变形,过小则造成转移不全。墨水中的粘结剂在高温下需能迅速挥发或分解,避免残留物影响釉面光泽。不同品牌的陶瓷墨水在粘度、表面张力及颗粒粒径上存在显著差异,实际操作中需根据窑炉升温曲线调整墨水配方,以确保颜料在釉层中的悬浮与扩散符合预期效果。
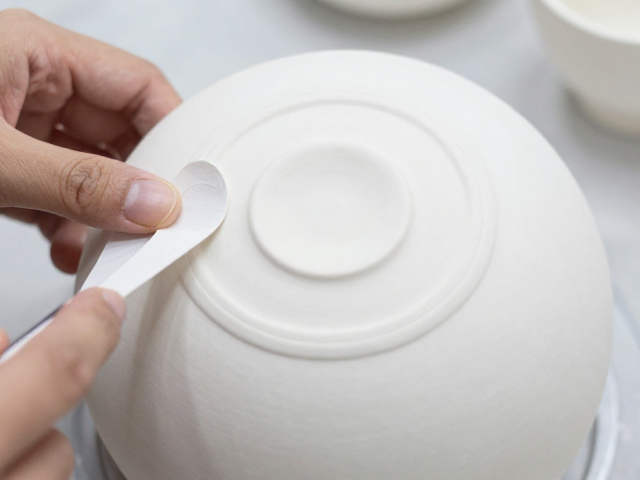
贴花纸制作与施印工艺的精细控制
贴花纸的制作是印花工艺中的前置关键环节,涉及图案设计、印刷、涂布与贴花纸基材的处理。现代陶瓷贴花纸多采用水溶胶或热熔胶作为基底,印刷环节需确保油墨附着力,防止在贴花过程中出现晕染。贴花纸的含水率需严格监控,过高的水分会导致纸张变形,过低则影响转移时的流动性。在实际操作中,工人需根据瓷器曲率调整贴花纸的裁剪与拼接方式,复杂曲面常采用多片拼接后通过溶剂辅助贴合,以消除气泡与褶皱。
施印过程中,环境湿度与温度会显著影响贴花纸的定型效果。湿度过高会导致胶层发粘,图案移位;湿度过低则易使纸张脆裂。贴花完成后需进行烘干处理,去除多余水分,使胶层初步固化。对于高精度装饰需求,常采用套色贴花技术,多张贴花纸需精确对齐,误差控制在毫米级别。贴花纸的干燥状态会直接影响后续烧制时的颜料分布,因此需建立标准化的干燥室,保持恒温恒湿,确保每一批次贴花纸的物理状态一致。
高温烧制过程中的物理化学变化
烧制是决定釉面最终质感与色彩的关键步骤,窑炉内的温度曲线需精确匹配陶瓷材料的烧结特性。在升温初期,坯体中的残余有机物氧化分解,水分彻底排出;进入高温阶段后,釉料中的玻璃相开始形成,金属氧化物颜料溶解于玻璃相中,形成稳定的化学结构。烧成温度通常在1200℃至1350℃之间,具体数值取决于釉料配方中的助熔剂含量。升温速率需平缓过渡,避免因热震导致坯体开裂或釉面起泡。
冷却阶段同样至关重要,快速冷却可能导致釉面应力过大而产生细裂,而缓慢冷却则有助于晶体结构的稳定排列,提升釉面光泽度。窑炉内的气氛控制(氧化或还原)会直接影响金属氧化物的呈色,例如铁元素在还原焰中呈现青色,而在氧化焰中则呈黄色或褐色。烧制完成后,需对成品进行目视检查,评估釉面平整度、色彩饱和度及图案完整性。任何因烧制缺陷导致的瑕疵,如针孔、缩釉或色差,均需记录并反馈至前段工艺进行参数调整。