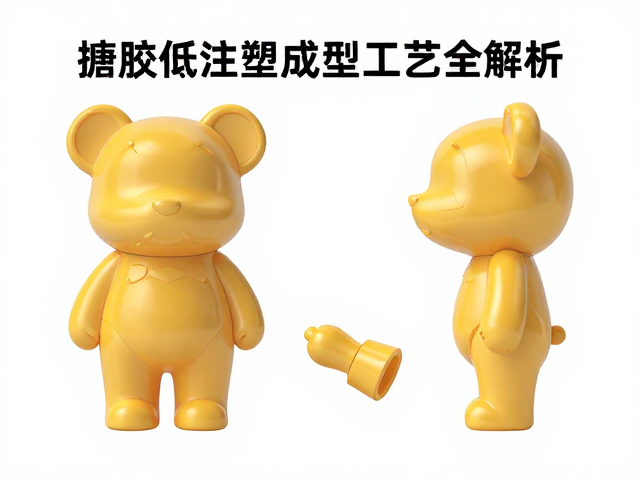
IP设定与拆件结构
在玩具制造与文创产品开发领域,角色形象的视觉还原度直接取决于前期IP设定的精细程度与后续拆件逻辑的科学性。一个完整的IP形象通常由头部、躯干、四肢、配饰等多个独立部件组成,这些部件在三维空间中通过关节或卡扣连接,形成具有动态表现力的整体结构。设计师需要在概念阶段明确角色的材质分布、活动范围以及受力点,从而决定哪些部位需要独立开模,哪些部位可以一体化成型。这种拆解并非随意的物理分割,而是基于机械结构稳定性与美学连贯性的双重考量,确保每个零件在组装后既能保持角色原有的神韵,又能满足后续注塑工艺对壁厚、拔模角及模具分型线的技术要求。
拆件结构的合理性会显著影响生产效率与成品质量。过于复杂的分割可能导致零件数量激增,增加模具成本与组装工时,甚至因配合公差累积导致关节松动或外观缝隙过大;反之,过度简化结构则可能限制角色的可动性,或在注塑时因壁厚不均引发缩水、变形等缺陷。因此,工程团队通常会利用CAD软件对IP模型进行布尔运算与干涉检查,优化零件间的配合方式。常见的连接方式包括内嵌柱位、超声波焊接位以及隐藏式卡扣,这些设计需要在保证外观无缝衔接的前提下,提供足够的剪切力与抗拉强度,以应对日常使用中的拉扯与跌落测试。
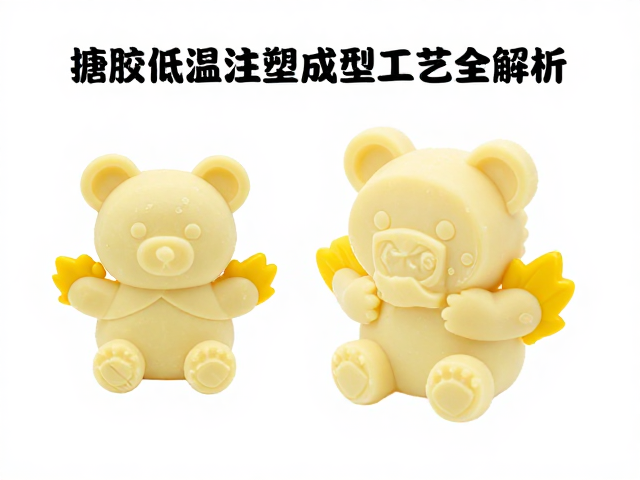
搪胶低温注塑成型工艺
搪胶工艺作为一种传统的空心塑料成型技术,主要依赖于热塑性树脂粉末在模具内的旋转熔融与附着。将定量的PVC粉末注入经过预热的模具后,模具在烘箱中缓慢旋转,粉末受热熔化并均匀粘附在模具内壁,随后冷却定型,最终形成具有中空结构的制品。这种工艺特别适用于需要轻量化、触感柔软且具有一定弹性的部件,如玩偶的身体或大型装饰件。低温注塑则是在搪胶基础上进行的工艺改良或替代方案,它强调在较低的温度区间内控制树脂的熔融与流动,以减少材料热降解,提升尺寸稳定性,尤其适合对热敏感的功能性部件或复杂薄壁结构的成型。
在实际生产环境中,搪胶与注塑工艺的选择往往取决于产品的设计需求与成本结构。搪胶成型能够轻松实现复杂的空心结构,无需设置严密的顶出系统,且材料利用率较高,但其对模具的均匀加热与旋转速度控制要求极高,否则容易出现壁厚不均或局部熔接痕。相比之下,低温注塑通过精确控制料筒温度与注射压力,能够更好地填充细微纹理,减少气泡与缺料现象,特别适合需要高精度配合的关节连接件或小型配件。两种工艺在温度曲线、停留时间以及冷却速率上的参数设定,直接决定了最终产品的表面光泽度、硬度以及长期使用的耐候性表现。
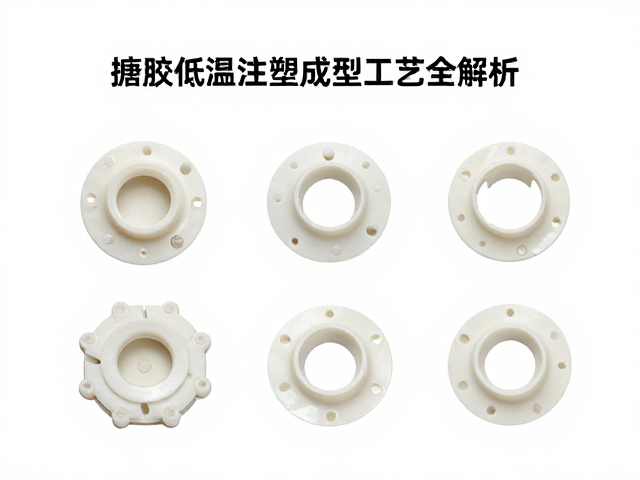
工艺参数与质量控制
成型过程中的温度控制是决定搪胶与低温注塑成败的核心因素。对于搪胶工艺,模具预热温度通常控制在150-180摄氏度之间,具体数值需根据PVC粉末的熔融指数与树脂配方进行微调,过高的温度会导致材料分解产生气泡,过低则无法形成均匀的涂层。低温注塑则侧重于注塑机料筒各温区的设定,通常主料筒温度低于常规ABS或PC材料的加工温度,以防止高分子链断裂,同时模具温度需保持稳定,以控制冷却速率,减少内应力残留。此外,旋转速度与时间也是搪胶工艺的关键变量,旋转过快可能导致粉末分布不均,过慢则增加生产周期,影响整体产能效率。
质量控制环节贯穿从原料预处理到成品组装的全流程,任何环节的疏忽都可能导致产品出现色差、变形或结构缺陷。原料需经过严格的干燥处理,去除水分,防止注塑过程中出现银纹或气泡。在成型后,零件需经过尺寸测量与外观检查,重点检测配合面的平整度、卡扣的弹性以及表面纹理的清晰度。对于搪胶件,还需检查壁厚均匀性与内壁光滑度,避免因壁厚差异导致的冷却收缩不均。组装过程中,需确保各部件配合紧密,无松动异响,必要时使用专用夹具固定,防止在后续包装或运输过程中因震动导致结构松散或外观损伤。