液态硅胶模压一体成型的工艺核心逻辑
液态硅胶(LSI)因其卓越的耐高低温性能、生物相容性及极佳的流动性,在精密制造领域逐渐替代传统固态硅胶。模压一体成型工艺的核心在于将液态原料注入闭合模具腔体,通过高温高压环境下的硫化反应,使材料在分子结构上发生交联固化。这一过程不仅消除了传统粘接或组装可能产生的缝隙与应力集中点,更通过一次性成型实现了复杂几何结构的整体一致性。相较于挤出或注塑工艺,LSI模压能更好地保留模具表面的精细纹理,满足医疗植入物、高端电子密封件对表面光洁度和尺寸精度的严苛要求。
工艺的稳定性高度依赖于原料的粘度控制与硫化曲线的匹配。液态硅胶通常分为加成型与缩合型,其中加成型LSI因无副产物生成、收缩率极低(约0.1%-0.3%)而成为精密模压的主流选择。在模压过程中,温度通常控制在150℃至200℃之间,压力需克服材料流动阻力并确保无气孔产生。通过精确计算硫化时间,可避免欠硫导致的强度不足或过硫引起的材料脆化。这种一体化成型方式大幅减少了后续加工工序,降低了人工干预带来的误差风险,特别适用于需要高可靠性与长寿命周期的工业组件制造。
边缘加厚防变形的结构设计与工艺应对
在模压过程中,硅胶材料受热流动时,边缘区域因散热较快或受力不均,极易出现翘曲、塌陷或尺寸超差现象。边缘加厚设计是提升结构刚性的有效手段,通过增加局部截面厚度,可有效抵抗硫化过程中的内应力释放导致的形变。然而,单纯增加厚度可能导致材料堆积,引发内部气泡或硫化不均。因此,现代工艺倾向于采用渐变式加厚设计,即从主体到边缘设置平滑过渡的坡度,使材料流动更加均匀,减少湍流和滞留区。这种设计不仅提升了成品率,还优化了应力分布,防止因局部应力集中导致的长期使用中的开裂或变形。
工艺参数需配合结构特点进行动态调整。对于边缘加厚的部件,模具温度分布需更加均匀,通常采用多温区加热模具,确保厚薄交界处温度梯度平缓。注射压力需分段控制,初始低压填充以排出空气,随后高压保压以补偿收缩。此外,模具排气槽的设计至关重要,边缘加厚区域易积聚气体,需设置微型排气槽引导气体排出,避免形成气纹或空洞。部分高精度场景还会引入真空辅助模压技术,进一步消除微观缺陷。通过结构设计与工艺参数的协同优化,边缘加厚不仅实现了防变形目标,还保持了整体尺寸的稳定性,满足精密装配需求。
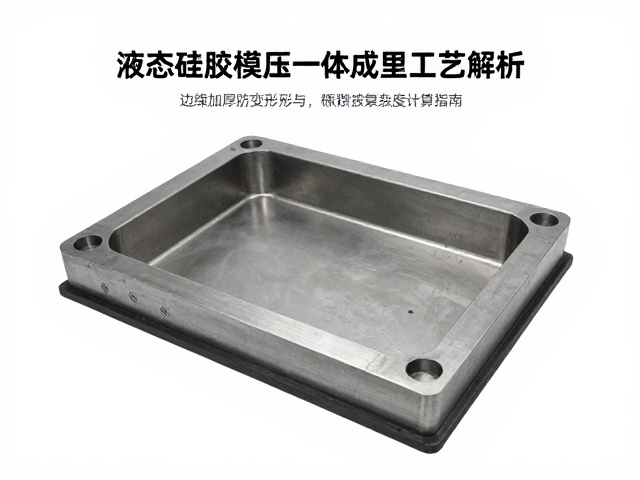
模具复杂度对开模费用的影响机制
模具开模费用并非固定值,而是与模具的几何复杂度、精度要求、型腔数量及表面处理深度呈非线性正相关。复杂结构如多型腔、滑块、斜顶、侧向抽芯等机构,会显著增加模具钢材加工工时与装配调试难度。例如,一个简单的平面模压模具可能仅需基础铣削与研磨,而带有复杂曲面或内部盲孔的模具则需经过五轴 CNC 加工、EDM 电火花加工等多道工序。模具钢材的选择也直接影响成本,高硬度、耐磨性强的模具钢(如S136、H13)价格远高于普通45#钢,但能延长模具寿命,适用于大批量生产场景。
精度等级是决定费用的另一关键变量。一般工业级模压模具精度可达±0.1mm,而医疗或光学级产品可能要求±0.02mm甚至更高。达到微米级精度需配合高精度磨削、抛光及严格的检测流程,大幅增加制造成本。此外,模具表面处理如PVD涂层、氮化处理等,虽能提升脱模性能与耐腐蚀性,但也增加了额外工序与费用。型腔数量越多,模具尺寸越大,钢材用量与加工设备占用时间随之增加,但单件分摊成本降低。因此,开模费用的评估需综合考量产品结构、产量预期、精度标准等多维因素,通过DFM(可制造性设计)分析优化结构,可在保证性能前提下有效控制模具初始投入。