搪胶材质特性与低温注塑工艺原理
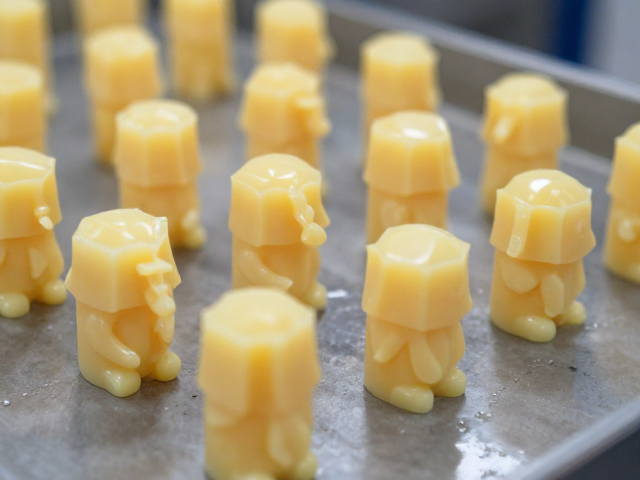
搪胶玩具的核心在于其独特的双层结构,即内部为硬质骨架,外部包裹柔软的PVC胶层。低温注塑技术主要针对外层胶料的成型,通过控制注塑温度通常在120℃至150℃区间,避免高温导致PVC分解或内部骨架变形。这种工艺能确保胶层厚度均匀,表面无气泡,且具有良好的柔韧性和抗撕裂性能,是盲盒手办保持造型稳定与手感细腻的关键基础。
在原料准备阶段,PVC粉与增塑剂、稳定剂等辅料需经过精密配比与高速混合,形成均匀的混料。随后通过挤出机制成胶条或胶片,再送入注塑机进行加热塑化。低温环境下的快速冷却定型过程,能够减少材料内应力,防止产品在脱模后出现翘曲或尺寸偏差,从而满足盲盒系列对高精度外观和复杂细节表现的要求。
盲盒IP形象转化与模具开发策略
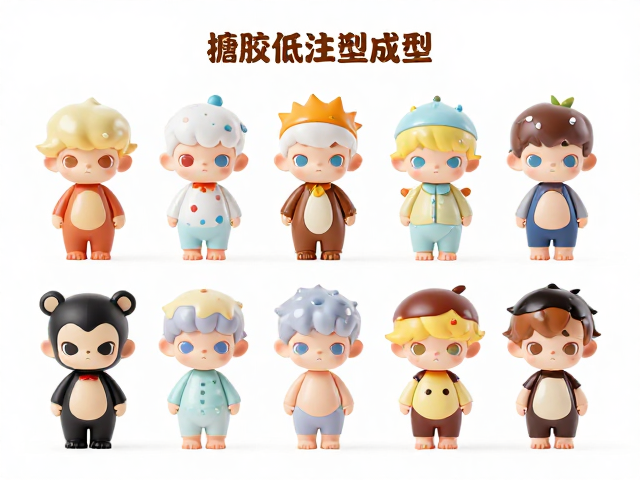
盲盒产品的视觉吸引力直接依赖于IP形象的精准还原。策划阶段需对角色设计进行三维建模分析,重点处理关节活动范围、面部表情细节以及服饰纹理等关键特征。模具设计需考虑分模线的隐蔽位置,通常隐藏在背部、底部或衣物褶皱处,以最大化保持正面视觉的完整性,同时确保开模顺畅,减少合模线痕迹对喷涂效果的干扰。
模具钢材的选择与表面处理直接影响成品的光洁度。高硬度镜面钢材常被用于核心外观部件,以配合后续高光喷涂工艺。模具型腔需设置严密的排气系统,防止注塑过程中困气导致的产品缺料或烧焦。此外,针对盲盒系列常见的异形结构,需采用滑块或斜顶机构实现复杂几何形状的成型,确保每一批次产品的尺寸一致性,为自动化组装提供基础保障。
表面预处理与亮光喷涂工艺流程
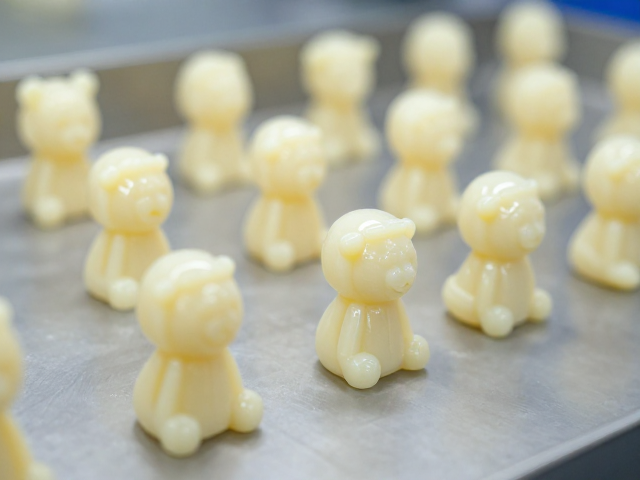
注塑成型后的半成品需经过严格的表面预处理,包括去毛刺、清洁及静电除尘,以消除脱模剂残留和灰尘颗粒。亮光喷涂对基材的洁净度要求极高,任何微小瑕疵都会在高光表面被放大。喷涂车间需保持恒温恒湿,空气洁净度需达到特定标准,以防止粉尘附着导致漆面出现颗粒或橘皮现象,确保涂层表面达到镜面般的平滑效果。
亮光漆料通常采用高固含聚氨酯或丙烯酸树脂体系,通过自动喷枪进行多层喷涂。第一层为底漆,增强附着力;后续多层为色漆与清漆,逐步构建色彩饱和度与光泽度。每层喷涂后需经过流平阶段,使漆膜均匀分布,随后进入低温烘烤固化。严格控制烘烤温度与时间,避免漆面发黄或起泡,最终形成坚硬、耐磨且具有高反射率的亮光表层,提升产品的视觉质感与档次。
组装质检与包装防护标准
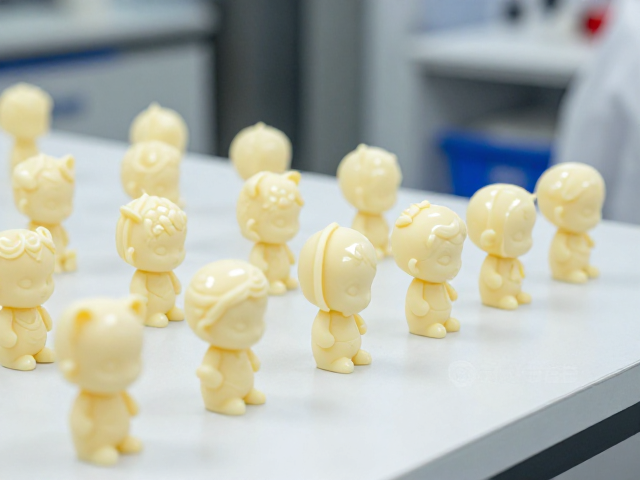
涂装完成后,各部件需通过高精度定位进行组装。盲盒系列常涉及头部、身体、配件等多部件组合,需使用专用夹具确保对齐精度,避免出现错位或缝隙过大。组装过程中严禁使用强溶剂擦拭,以防破坏亮光漆面。质检环节需逐只检查漆面有无流挂、色差、划痕或污渍,以及活动关节是否顺畅,不合格品需立即返修或报废,确保出厂产品符合外观标准。
包装环节需注重防护细节,产品通常先套内袋防止摩擦,再放入吸塑托盘或定制纸盒中固定。外包装需印有清晰的产品信息、系列编号及安全警示标识。考虑到盲盒的收藏属性,包装设计需兼顾展示效果与运输安全,确保产品在流通过程中不受挤压变形。成品需经过最终外观复核,确认无误后封箱入库,等待后续配送,整个流程强调细节管控与标准化作业,以维持品牌一致性与用户体验。