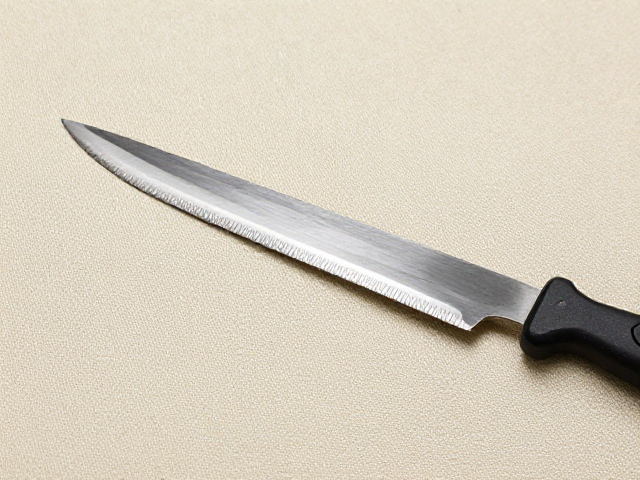
开料刀的核心参数与材质选择逻辑
开料刀作为皮革与厚织物加工中的关键工具,其核心在于刀刃的几何结构与材质硬度。市面上常见的开料刀多采用高碳工具钢或不锈钢制成,高碳钢在保持锋利度方面表现优异,但防锈能力相对较弱,需要更频繁的保养;不锈钢则在日常维护上更为便捷,适合高频次使用的场景。刀刃的厚度通常介于0.5毫米至1.2毫米之间,较薄的刀刃适合精细裁剪,而较厚的刀刃能提供更大的支撑力,防止在切割厚重帆布或多层材料时发生偏斜。
刀柄的设计直接影响操作的稳定性与安全性。传统开料刀多配备木质或塑料手柄,现代工艺中也出现了橡胶包裹或铝合金材质的刀柄,以提升防滑性能。手柄与刀身的连接处必须牢固,避免在施加压力时出现松动或断裂。选购时需检查刀身与刀柄的结合部是否平整无缝,确保受力均匀。此外,刀刃的开角角度通常控制在20至30度之间,这个角度能在切割效率与刀刃耐用性之间取得平衡,过大的开角会导致切割阻力增加,而过小的开角则容易卷刃。
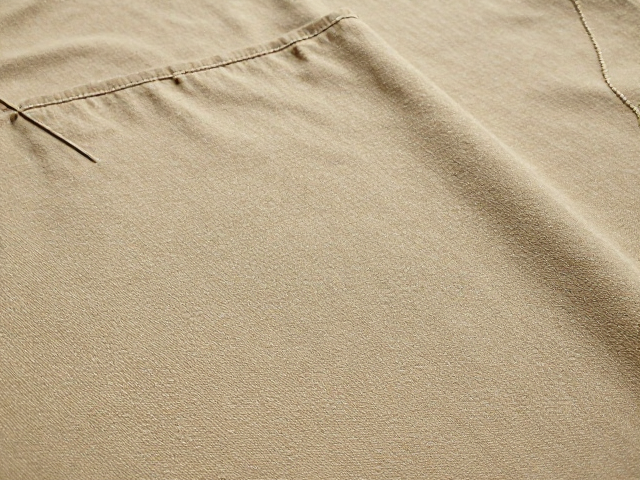
帆布水洗做旧复古工艺的视觉呈现
帆布水洗做旧工艺通过物理磨损与化学处理相结合,营造出自然的使用痕迹与复古质感。常见的处理手段包括石洗、砂洗以及局部打磨。石洗过程中,帆布面料与浮石一同放入工业洗衣机中,浮石的摩擦作用会使面料表面产生细微的磨损和褪色,形成不规则的斑驳效果。砂洗则使用不同目数的砂纸或研磨刷,对帆布表面进行针对性打磨,重点突出受力频繁的区域,如口袋边缘、缝线处,从而增强视觉上的层次感。
色彩处理是做旧工艺中的另一大关键环节。通过高锰酸钾溶液或专用做旧剂对帆布进行浸泡或喷涂,可以加速纤维的老化,使原本鲜艳的蓝色或卡其色转变为深沉的灰褐色调。这一过程需要严格控制溶液的浓度与作用时间,过浓或时间过长会导致面料纤维强度大幅下降,影响成品耐用性。此外,局部染色技术也常被用于增强做旧效果,通过刷涂深色染料模拟长期使用留下的污渍或油渍,使成品更具故事感与生活气息。
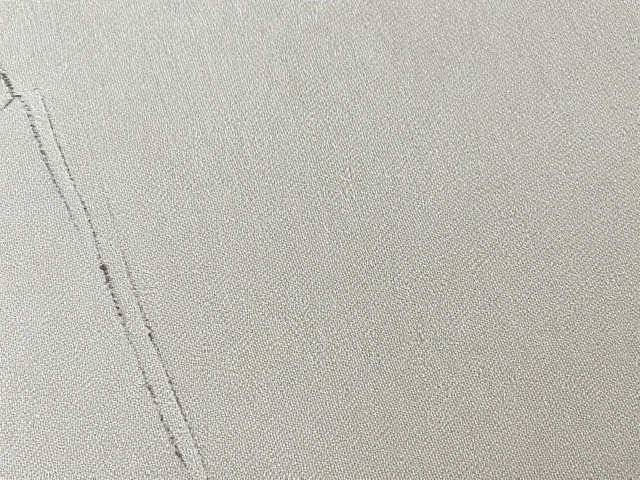
压线定型技巧与结构稳固性
压线定型是提升开料刀外观质感与结构强度的重要步骤。在帆布与皮革拼接处,采用双针平行线迹或菱形锁线,不仅能加固接缝,还能形成独特的装饰效果。缝线的张力需适中,过紧会导致面料起皱或变形,过松则无法起到固定作用。推荐使用高强度的涤纶线或蜡线,这类线材耐磨且不易断裂,能适应帆布材质的特性。缝制过程中,针距应保持一致,通常控制在3至5毫米之间,以确保整体视觉的整齐与均匀。
定型处理能有效消除面料在加工过程中的应力,防止成品在使用中变形。对于经过水洗做旧处理的帆布,定型前需确保面料完全干燥,避免残留水分影响定型效果。可使用高温压烫机或专用定型模具,对开料刀的边缘和把手部位进行加压定型。压烫温度需根据帆布与皮革的耐温性进行调整,通常控制在120至150摄氏度,时间控制在10至20秒,避免高温导致面料焦化或皮革硬化。定型后的成品应静置冷却,使材料内部结构稳定,从而保持长期的形态。