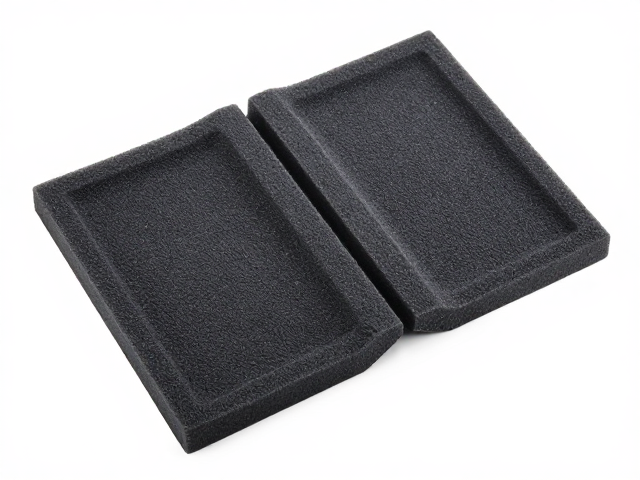
材料特性与热压成型基础逻辑
EVA(乙烯-醋酸乙烯共聚物)材料因其闭孔发泡结构,具备优异的缓冲性与可塑性,但在实际工业应用中,其热压成型效果高度依赖于温度控制与压力分布的精准匹配。不同交联度的EVA板材在受热后的分子链运动状态存在显著差异,通常密度在20-60kg/m³的板材在120℃-150℃区间内表现出最佳的延展性,过高的温度会导致表面碳化或内部气泡破裂,而温度不足则无法使材料充分软化贴合模具,形成固定的几何形状。
热压工艺的核心在于利用热压机的上下模腔对EVA板材施加均匀压力,使材料在加热状态下填充模具型腔。这一过程需要精确计算热传导时间,通常预热阶段需保持板材整体温度均匀,随后施加预设压力并保持一定驻留时间,以消除内部应力。对于复杂曲面结构,模具的排气设计至关重要,排气槽的位置与深度直接影响成品表面是否出现气纹或填充不满的缺陷,经验丰富的操作人员会通过调整模温与保压时间来优化成型质量。
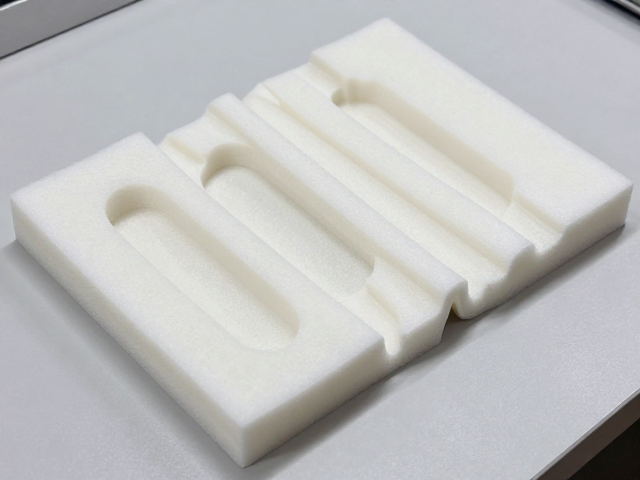
裁切精度与热压定型实战
裁切是热压塑形前的关键预处理步骤,高精度的裁切能确保材料在模具中的定位准确,减少因材料错位导致的成型偏差。使用高精度CNC裁切机或激光切割机处理EVA板材时,刀具的锋利度与切割速度需根据板材厚度进行调整,对于厚度超过5mm的板材,建议采用阶梯式进刀策略,以避免切口粗糙或边缘熔融。裁切后的边缘需保持垂直平整,若有轻微毛刺,需通过简单的机械打磨去除,以防止其在热压过程中因受热不均产生局部变形。
在热压过程中,模具的闭合速度与压力曲线会直接影响成型的致密度。实际操作中,常采用分段式压力控制,初始低速闭合以排出模具内的空气,随后快速升压至设定值,确保材料完全贴合模腔。对于多层EVA复合结构,层间粘合效果取决于界面温度的控制,需确保每一层材料在接触瞬间达到最佳粘附温度。成型后的工件需随模具缓慢冷却,或在控温冷却室中静置,以释放内部残余应力,防止工件在脱模后因应力释放发生翘曲或变形。
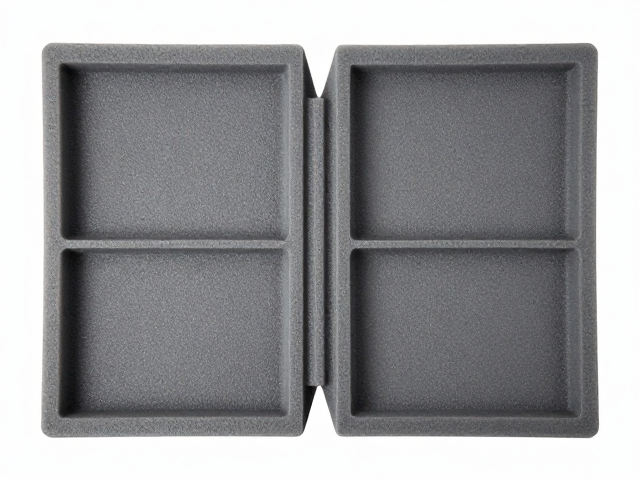
折叠收纳结构设计要点
折叠收纳功能的实现依赖于EVA材料在热压过程中形成的精确折痕线,这些折痕线通常通过模具上的压痕槽或后续的热压修整形成。设计折叠结构时,需计算折痕处的材料伸缩率,EVA材料在折叠过程中外侧受拉伸,内侧受压缩,若折痕半径过小,可能导致材料纤维断裂或表面裂纹。因此,模具设计中需设置合理的圆角过渡,或在折叠区域预留微小的间隙,以容纳材料的形变,确保折叠动作顺畅且无卡顿。
为了提升折叠结构的耐用性,常在折痕处进行局部加强处理,例如在模具对应位置设置凸点,使折痕区域在热压后形成致密的硬化层,增强其抗疲劳性能。此外,折叠件的连接设计需考虑公差配合,相邻折叠片之间应预留0.5-1mm的间隙,防止因材料膨胀或制造误差导致折叠后相互干涉。在实际测试中,反复折叠测试需达到规定次数(如5000次以上)而无明显折痕发白或断裂,方可判定结构设计合格。
打磨修型与表面精整工艺
热压成型后的EVA工件表面可能存在细微的合模线或溢料,打磨修型是提升产品外观质量与触感的关键步骤。根据工件表面粗糙度要求,可选用不同目数的砂纸进行干磨或湿磨,粗磨阶段使用600-800目砂纸去除明显瑕疵,精磨阶段使用1000-2000目砂纸获得平滑表面。对于复杂曲面,建议使用柔性打磨块或气动打磨工具,以保持表面曲率的一致性,避免局部过度打磨导致尺寸超差。
打磨过程中需严格控制粉尘清理,EVA粉尘易粘附在表面,影响后续涂装或装配效果。对于需要更高表面质量的工件,可进行抛光处理,使用专用抛光膏配合软布轮进行局部抛光,使表面呈现预定光泽。此外,打磨后的工件需经过超声波清洗或酒精擦拭,去除残留粉尘与油污,确保表面洁净。对于彩色EVA工件,需注意打磨过程中避免因摩擦生热导致颜色局部变暗,必要时可采用低温打磨或间歇性打磨策略,以维持色泽均匀性。