国产动漫周边定制中的材料科学基础
国产动漫周边产业在近年来经历了从单纯印刷到高精度手办、模型及艺术摆件的多维转型,其中滴胶工艺因其独特的透明质感与高保真还原能力,成为许多独立工作室和定制品牌的核心技术手段。AB胶,即环氧树脂与固化剂的双组分体系,构成了这一工艺的物质基础。A组分通常为环氧树脂,提供主要的硬度和化学稳定性;B组分为固化剂,引发交联反应形成三维网状结构。在动漫周边定制场景中,选择高透光、低黄变且粘度适中的AB胶是确保成品像素级还原角色细节的前提。市面常见的优质模型专用AB胶,其固化后的硬度通常能达到 Shore D 80-90 之间,这一物理指标直接决定了周边产品在日常佩戴或展示时的耐磨性与抗冲击能力。
调配过程的精确性直接决定了最终成品的光学表现和结构强度。标准的调配比例通常由胶水生产商通过严密的实验室测试得出,多数高品质模型胶的比例集中在 1:1 或 2:1(重量比)。在实际操作中,必须使用精确到克数的电子秤进行称量,而非依赖体积估算,因为不同温度和密度下的体积差异会导致固化不完全或过软。搅拌环节需严格遵循“沿同一方向缓慢搅拌”的原则,持续时间通常建议在 3-5 分钟,直至液体呈现完全均匀的半透明状态且无丝状物残留。这一过程若因搅拌不均产生局部气泡或固化点,会在后续上色或透明化处理中形成无法修复的瑕疵,严重影响动漫角色面部或服饰细节的呈现效果。
分层自流平工艺的核心控制要素
分层自流平滴胶工艺是提升动漫周边立体感和层次感的关键技术,其核心在于对每一层胶液厚度、流平时间及环境温湿度的精准控制。所谓分层,是指将原本需要一次性浇筑较厚胶层的工作,拆解为多次薄层浇筑。一般建议单层厚度控制在 2-5 毫米之间,过厚的单层极易因固化反应产生的热量积聚(放热峰过高)而导致内部气泡无法排出或产生裂纹。在动漫人物周边制作中,第一层通常用于固定底座或角色主体,待其初步定型(表干)后,第二层、第三层依次叠加,用于构建角色的头部、武器或特效件。这种工艺不仅降低了气泡产生的概率,还能通过分层上色实现更丰富的色彩过渡,特别是在表现角色头发光泽或盔甲金属质感时,分层滴胶能模拟出类似注塑成型的精细层次。
自流平效果的实现高度依赖于环境参数的稳定与胶液自身的流变特性。理想的施工环境温度应维持在 20-25℃,相对湿度低于 60%。温度过高会加速固化反应,导致胶液在流平完成前迅速变稠,形成橘皮纹或流挂;温度过低则会导致固化时间过长,增加灰尘附着风险。胶液的粘度需根据分层厚度进行调整,低粘度胶液流动性好,适合极薄层的精细覆盖,但需配合真空脱泡机彻底去除搅拌带入的空气。在实际操作中,浇筑后需立即使用热风枪或喷枪对胶面进行快速扫掠,利用热气流破坏气泡表面张力使其破裂,这是消除微气泡的关键步骤。对于大型动漫立牌或复杂场景摆件,还需借助水平仪确保浇筑平台绝对水平,否则自流平过程中胶液会因重力作用产生倾斜,导致成品厚度不均,破坏视觉平衡。
细节处理与后期优化策略
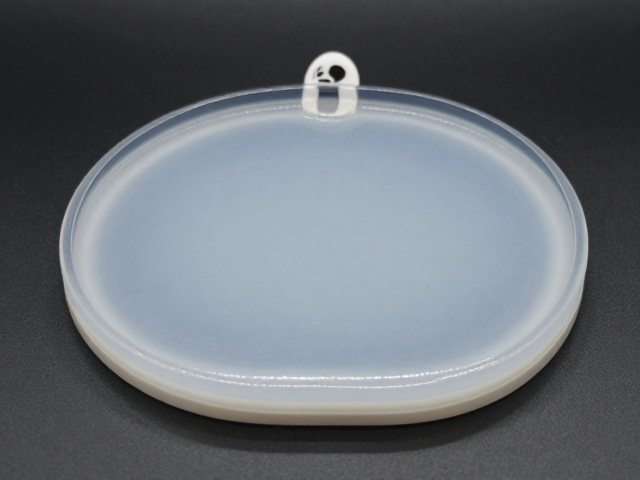
动漫周边定制中,滴胶工艺的最大挑战在于对复杂几何结构和精细线条的包裹与保护。在分层浇筑过程中,角色面部五官、发丝纹理等高精度区域极易因胶液流动而模糊。为此,工艺上常采用“局部点胶”结合“整体覆盖”的策略。首先使用针管或牙签将胶液精准填充至面部凹陷处,确保线条锐利,随后进行整体薄层覆盖。对于需要表现半透明发光效果(如魔法特效、能量武器)的部件,可在分层胶液中掺入微量荧光粉或采用透光性极佳的特殊树脂,但需严格控制添加比例,以免破坏胶体结构的完整性或导致长期存放后的析出现象。此外,脱模剂的选择也至关重要,硅胶模具需定期清洁保养,避免残留物影响脱模效果,导致周边产品边缘出现毛刺或破损。
后期表面处理是提升国产动漫周边成品质感与耐用性的一道关卡。固化完全后的滴胶表面通常带有轻微的雾面感或指纹印,需通过精细打磨与抛光恢复其玻璃般的光泽。打磨过程遵循由粗到细的原则,依次使用 800#、1000#、1500#、2000# 水砂纸进行湿磨,每道工序需彻底清除上一道工序留下的划痕。抛光阶段可使用牙膏或专用研磨膏配合抛光布进行手工抛光,或使用低速抛光机进行镜面处理。对于高难度曲面,手工抛光的均匀性决定了最终视觉效果。经过抛光的滴胶周边不仅透光率显著提升,色彩饱和度更高,其表面硬度和抗划痕能力也得到进一步增强,能够更好地应对日常展示与收藏过程中可能遇到的摩擦与氧化,确保持久的视觉吸引力。