PVC高温注塑一体成型工艺解析
PVC材料在经历高温注塑过程中,其分子链结构会发生显著的热降解反应,这一物理化学变化直接决定了最终制品的力学性能与尺寸稳定性。聚聚氯乙烯(PVC)的热稳定性相对较弱,当加工温度超过160℃时,脱氯化氢反应加速,导致材料变色并产生气泡,因此精确控制料筒温度曲线与螺杆剪切速率成为工艺核心。通过引入热稳定剂体系,如钙锌复合稳定剂或有机锡类稳定剂,可有效抑制降解过程,确保熔体在高压注入模具型腔时保持流变性能的均一性,从而减少因材料流动性不均导致的填充缺陷。
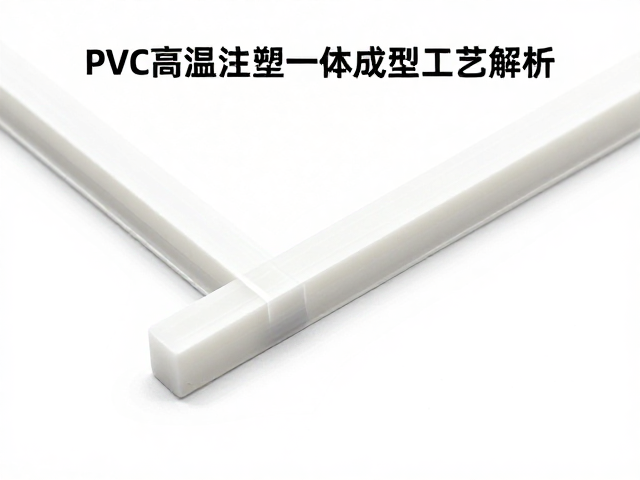
一体成型技术旨在消除传统组装工艺中的接缝与连接件,通过模具内部精密结构实现复杂几何形状的单次成型。这种工艺对模具的刚性与冷却系统提出了极高要求,因为PVC的导热系数较低,若冷却不均会导致制品内部残余应力过大,进而引发翘曲或开裂。实际生产中,需依据制品壁厚分布设计动态冷却回路,利用随形冷却技术缩短成型周期,同时保证产品各部位收缩率一致。通过优化注塑压力与保压时间,可有效补偿材料冷却过程中的体积收缩,提升整体结构的致密性与表面光洁度。
分型线设计与保护漆封层优化
分型线作为模具动模与静模的结合面,其位置与形态直接影响制品的外观质量与装配精度。在PVC注塑中,分型线通常需避开高应力集中区或可见外观面,以减少飞边产生并降低后续打磨工序的成本。设计时需考虑模具磨损对分型面闭合精度的影响,采用阶梯式或迷宫式分型结构可有效防止熔融PVC渗入分型间隙,从而获得清晰的边界线条。此外,分型线的走向应顺应产品脱模方向,避免设置侧向抽芯结构,以降低模具复杂程度并提高生产效率。
保护漆封层在PVC制品中扮演着提升耐候性与美观度的关键角色,尤其对于户外或高频使用场景,漆层的附着力与耐磨性至关重要。传统溶剂型涂料可能存在环保合规风险,目前行业更多倾向于使用水性丙烯酸或聚氨酯底漆进行预处理,以增强漆膜与PVC基材的结合力。喷涂工艺需严格控制漆膜厚度,通常单层厚度控制在20-40微米之间,过厚易导致流挂,过薄则防护效果不足。通过烘烤固化或紫外线固化技术,可使漆层形成致密的交联网络,有效抵御紫外线辐射、酸碱腐蚀及机械磨损,延长制品使用寿命。