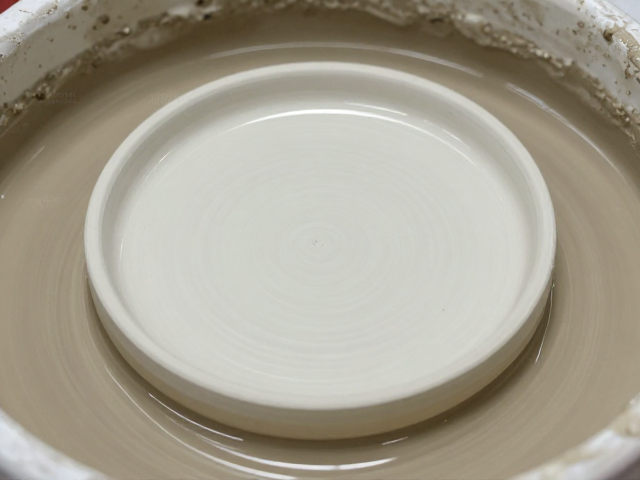
注浆成型前的泥浆制备与工艺控制
注浆成型是陶瓷杯垫生产中最基础且关键的环节,其核心在于泥浆性能的稳定。泥浆由陶瓷粉料、水及多种化学添加剂混合而成,细度通常要求控制在300-500目之间,以确保坯体表面细腻无颗粒感。在制备过程中,分散剂如硅酸钠和碳酸钠的比例需精确计算,这直接影响泥浆的流动性和稳定性。若分散过度,泥浆易产生气泡或分层;若分散不足,则会导致注浆缓慢,延长生产周期。
泥浆的含水量与粘度需根据模具材质进行动态调整。对于吸水率较高的石膏模具,泥浆含水量通常控制在30%-35%,粘度维持在25-40秒(使用恩氏粘度计测定)。在实际操作中,师傅会通过观察泥浆挂模的速度来判断流动性,理想的状态是泥浆能均匀附着在模具内壁,既不过厚导致干燥开裂,也不过薄导致坯体强度不足。这一阶段的稳定性直接决定了后续坯体的密度和收缩率。
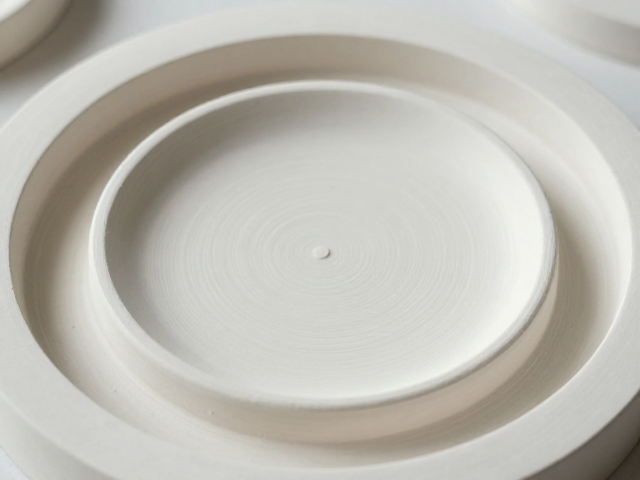
石膏模具吸水与坯体成型机制
石膏模具具有独特的多孔结构,其吸水能力是注浆成型的动力源。当泥浆注入模具后,石膏孔隙通过毛细管作用迅速吸收水分,使接触模具内壁的泥浆逐渐脱水固化,形成具有一定强度的坯体层。这一过程的速率受环境温度、湿度及石膏模具的老化程度影响显著。新制的石膏模具吸水过快,易造成坯体表面起皮或开裂,因此模具使用前常需经过陈腐处理,以平衡其吸水性能。
坯体的厚度由注浆时间和泥浆浓度共同决定。一般杯垫的注浆时间在15-30分钟之间,期间需定期补充泥浆以维持液面高度,确保坯体上下密度均匀。取出坯体后,需经过短暂的干燥过程,去除多余水分,防止后续修坯时变形。此时坯体被称为“素坯”,其含水率需控制在3%-5%左右,以便进行精细的修边和打磨,去除注浆口留下的毛刺,确保杯垫底部平整,不影响实际使用时的放置稳定性。
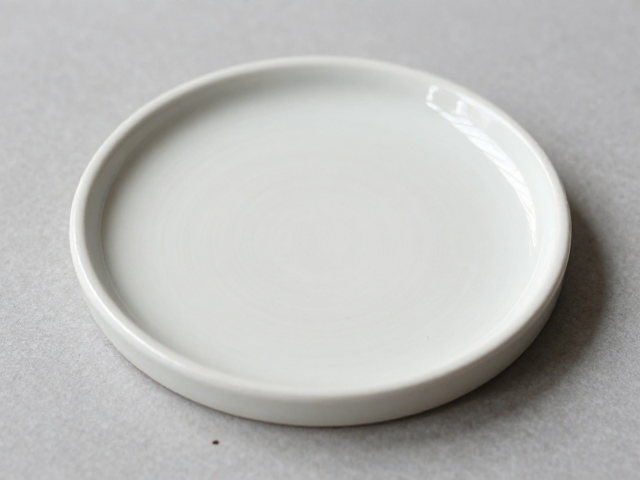
素烧工艺与釉料配方设计
素烧是釉面印花前的预处理步骤,旨在提高坯体的机械强度并增加其多孔性,以增强对釉料的吸附力。素烧温度通常控制在800-900摄氏度,保温时间约为1-2小时。这一低温烧制过程去除了坯体中的残余有机物和结晶水,使坯体呈现淡黄色或白色,为后续施釉提供理想的物理状态。若素烧温度过高,坯体可能发生轻微烧结,导致吸水率下降,进而影响釉面的附着力,造成日后脱釉或剥落。
釉料配方决定了杯垫最终的光泽度、颜色和耐磨性。传统的长石釉配方以石英、长石、高岭土为基础,加入适量的滑石或硼砂以降低熔融温度。对于高温釉面印花,釉料的熔点需与坯体匹配,通常在1200-1300摄氏度下完全熔融。釉料的细度需达到800-1000目,以确保釉面光滑无砂眼。现代工艺中,常引入锆英石等原料提高釉面的白度和硬度,同时严格控制氧化铁、氧化钴等呈色金属氧化物的含量,以精准调控釉色表现。
高温釉面印花的技术路径
釉面印花主要分为釉上彩和釉中彩两种路径,其中釉中彩因耐磨性优异而常用于高品质杯垫。在釉中彩工艺中,印花图案通过丝网印刷技术施加于施釉后的坯体表面。印花墨水需具备极佳的流动性,以透过细密丝网形成清晰图案。印刷后,杯垫进入高温窑炉,印花材料在釉层熔融过程中下沉并嵌入釉层内部,冷却后形成平整、光滑且耐酸碱腐蚀的装饰面。
印花材料的稳定性至关重要,需经过高温测试验证其化学稳定性。在1250摄氏度的还原焰或氧化焰中,印花材料不得出现变色、起泡或渗色现象。印刷过程中的网版张力需保持在20-25N/cm,以确保图案线条清晰、无重影。对于复杂图案,需采用多色套印技术,每一色版的对齐精度需控制在0.1mm以内,这要求印刷设备具备高精度的定位系统,同时依赖操作人员丰富的经验进行微调。
高温烧成与釉面质量控制
高温烧成是决定杯垫最终品质的核心步骤,烧成曲线需经过严密的计算与测试。烧成过程分为预热带、高温熔融带和冷却带,总时长约8-10小时。在高温熔融带,温度升至1200-1250摄氏度,釉料完全玻化,形成致密的玻璃质层。此阶段的升温速率需平稳,避免坯体因内外温差产生炸裂。烧成气氛(氧化或还原)需保持稳定,氧化气氛有利于色彩鲜艳,还原气氛则有助于获得温润如玉的质感。
烧成后的冷却过程同样关键,快速冷却可能导致釉面应力过大而产生裂纹,慢速冷却则可能影响釉面光泽。出炉后的杯垫需经过严格的质量检测,主要观察釉面是否光滑、无针孔、无落灰、无变形。使用标准光源箱检查颜色一致性,确保批次间色差控制在允许范围内。对于印花图案,需检查其清晰度、色彩饱和度及耐磨性,通过摩擦测试验证印花层与釉面的结合强度,确保产品符合日常使用标准。