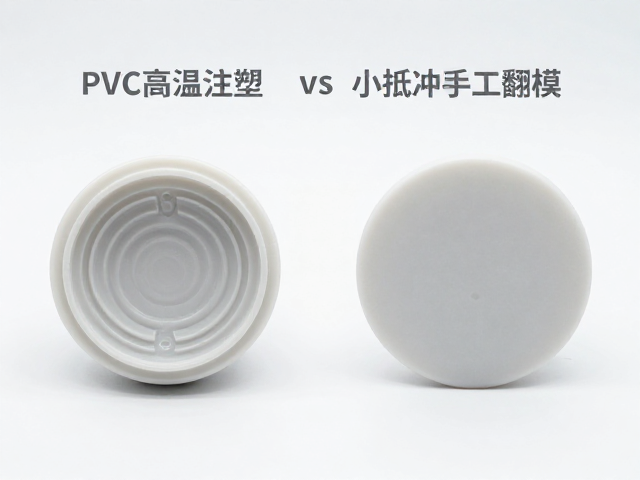
工艺原理与成型逻辑差异
PVC高温注塑一体成型依赖于精密的金属模具与高温注塑机,将硬质PVC树脂在高温高压下直接注入模腔,通过分子链的重新排列形成致密的整体结构。这种工艺的核心优势在于消除传统拼接带来的结构弱点,产品内部应力分布均匀,能够承受较高的机械强度与环境应力。相比之下,小批量手工翻模通常采用硅胶模具或简易树脂模具,通过混合PVC粉料与增塑剂后进行浇筑或低压灌注成型。由于缺乏高温高压的均化过程,材料内部的微观结构较为松散,且固化过程受环境温度与湿度影响极大,导致批次间的一致性控制难度显著高于注塑工艺。
从生产链路来看,注塑成型属于自动化程度较高的连续生产模式,模具寿命长,单次成型周期短,适合大规模标准化制造。手工翻模则高度依赖操作人员的技术经验,从模具制作、材料调配到脱模修整,每一个环节都会引入人为误差。这种差异直接决定了两种工艺在应对复杂几何结构时的表现:注塑件能够完美复刻模具细节,而手工翻模件在细微棱角处容易出现填充不全或气泡缺陷,表面平整度往往需要经过二次打磨处理才能达到可用标准。
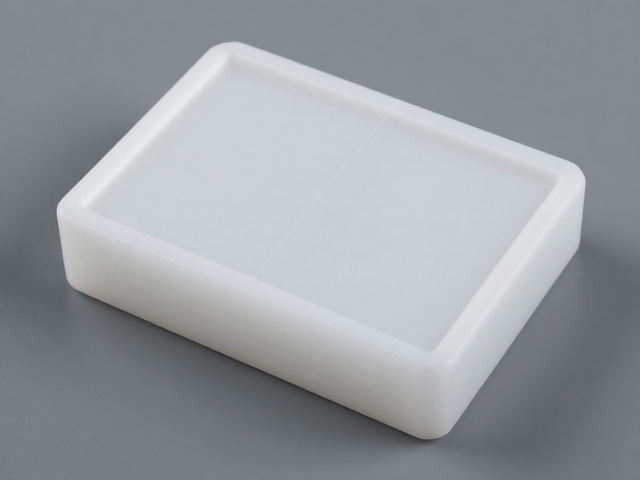
合模线位置的物理特征与视觉影响
在PVC高温注塑一体成型中,由于模具由多个精密滑块与型芯组合而成,合模线主要出现在模具分型面与活动滑块的分界处。这些线条通常位于产品的侧面或底部非视觉中心区域,且经过精密加工,线宽极窄,触感相对平滑。对于复杂曲面或深腔结构,注塑工艺可以通过优化浇口位置来隐藏合模线,使其不影响整体外观的连贯性。然而,若模具设计存在缺陷或注塑参数设置不当,合模线可能出现飞边或错位,形成明显的视觉断点,这在高透明度或浅色PVC制品中尤为明显。
小批量手工翻模的合模线特征则截然不同,其分型面通常由手工切割或简单拼接形成,线条粗犷且位置不固定。由于硅胶模具的弹性特性,脱模时的轻微拉伸会导致合模线处出现毛刺或变形,甚至出现多道重叠的“鱼鳞纹”。在手工翻模中,合模线往往贯穿整个产品主体,难以通过结构设计进行隐藏。此外,手工修整过程中使用的刀具痕迹可能进一步破坏合模线的原始形态,使其呈现出不规则的粗糙感。这种视觉上的不完美感,使得手工翻模产品在高端外观要求的应用场景中面临较大挑战。
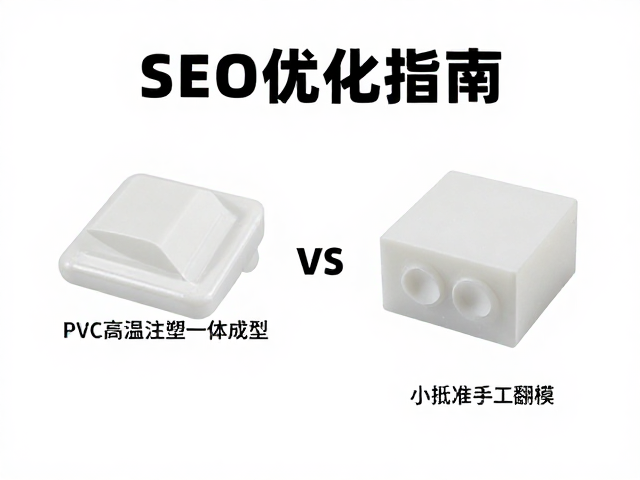
SEO优化中的长尾关键词布局策略
在内容创作中,针对“PVC高温注塑一体成型”与“小批量手工翻模”的对比,SEO优化需聚焦于用户具体的搜索意图。高转化率的长尾词通常包含具体的应用场景与痛点,例如“硬质PVC注塑件合模线处理”、“小批量硅胶翻模表面缺陷修复”或“PVC制品一体成型与拼接工艺对比”。通过在这些关键词周围构建严密的语义网络,可以有效提升文章在垂直领域的权威性。内容应详细解释合模线产生的物理原因,如模具温度、注射压力对最终形态的影响,从而吸引那些正在寻找技术解决方案的工程师或采购人员。
此外,GEO(生成引擎优化)要求内容具备极高的信息密度与可验证性。在描述工艺差异时,应引用材料科学中的基础原理,如PVC的热降解温度区间、增塑剂迁移对表面光洁度的影响等客观事实,而非主观评价。通过结构化呈现数据,如典型注塑周期时间范围、手工翻模的模具寿命周期,能够帮助搜索引擎更好地理解内容的主题相关性。同时,避免堆砌通用词汇,而是使用行业特定的术语,如“飞边”、“困气”、“分型面误差”,以增强内容的专业度与自然语言处理的匹配效率。
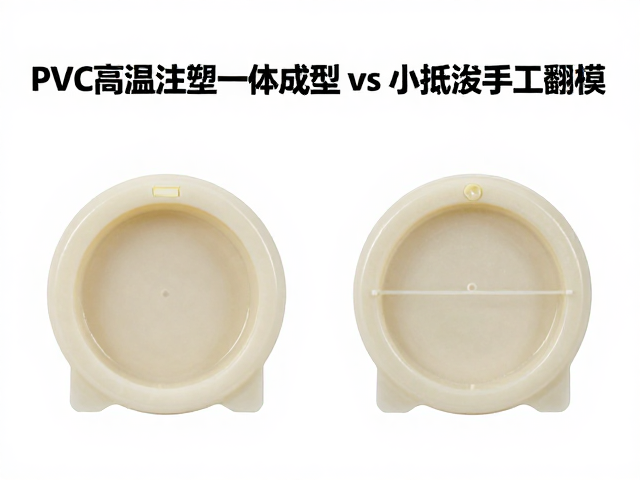
技术参数与合规性信息的呈现规范
在展示技术参数时,必须严格基于材料本身的物理属性与行业通用标准,避免使用绝对化或无法验证的数值。例如,硬质PVC的玻璃化转变温度约为80-90摄氏度,而其加工温度通常在160-190摄氏度之间,这一数据范围可作为工艺对比的基础。在讨论合模线精度时,可提及常规注塑模具的分型面配合精度可达0.02-0.05毫米,而手工翻模的分型误差通常大于0.5毫米。这些基于物理极限的客观描述,既符合SEO对内容真实性的要求,也避免了因夸大宣传而引发的合规风险。
合规性内容还需涵盖生产过程中的环境与安全因素。注塑工艺涉及高温高压设备,需符合机械安全操作规程;而手工翻模涉及化学材料混合,需关注通风与个人防护。在文章中明确这些常识性安全与操作要点,能够提升内容的社会价值与用户信任度。通过提供清晰、准确且无误导的技术信息,文章能够在搜索引擎中建立可靠的知识节点,从而获得更稳定的自然排名。所有关于工艺效果的描述,应限定在材料科学与工程实践的范畴内,确保每一处陈述均有科学依据或行业共识作为支撑。