金属蚀刻片的腐蚀成型工艺控制
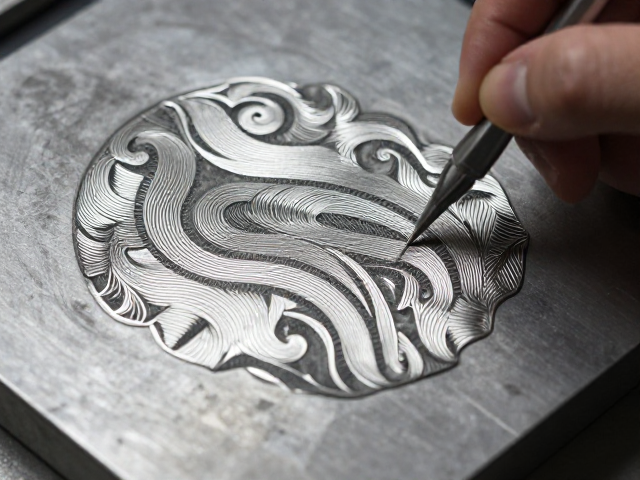
金属蚀刻成型的核心在于对化学溶液与反应时间的精准把控,这一过程通常涉及酸性或碱性蚀刻液对金属基材非覆盖区域的溶解。以常见的黄铜或不锈钢板材为例,作业前需对板材表面进行彻底的除油与清洁,确保抗蚀膜能够均匀附着,任何微小的油污残留都可能导致蚀刻后出现针孔或边缘毛刺。蚀刻液的温度维持在30至45摄氏度区间能显著加快反应速率,但温度过高会加剧侧向腐蚀,导致线条变宽,因此恒温控制是保证线条锐度的关键物理条件。
在溶液配比方面,三氯化铁溶液常用于铜及铜合金的蚀刻,其浓度通常控制在40-50 Be'之间,而不锈钢则多采用含盐酸的硝酸混合酸体系。操作人员需密切观察液面气泡产生的状态,气泡的均匀分布代表反应充分,若出现局部停滞则需通过机械搅拌或定期翻转板材来维持液流循环。单次蚀刻时间通常控制在几分钟至十几分钟,需遵循“少量多次”的原则,定期取出板材用温水冲洗并检查蚀刻深度,避免一次性浸泡过久造成过切,影响后续结构的配合精度。
渗线技巧在精细图案中的应用
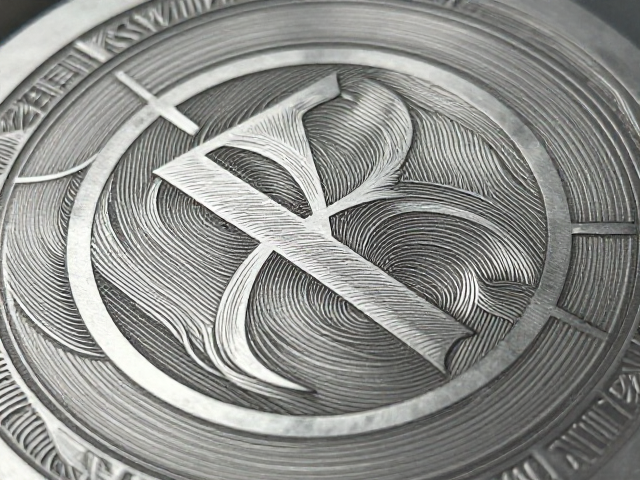
渗线工艺主要用于增强金属蚀刻片的立体感与视觉层次,其核心在于利用毛细作用或吸附原理使深色颜料或染料渗入蚀刻后的微观凹槽中。操作时需选用粘度适中、流动性好的专用渗线油或丙烯颜料,使用极细的毛笔或针管工具将颜料精准引导至蚀刻纹路内部。对于大面积的平面蚀刻区域,可采用涂抹后刮除表面多余颜料的方式,利用溶剂清洗表面,使颜料仅保留在凹陷处,从而形成清晰的黑白或彩色对比效果。
渗线的关键难点在于控制颜料的渗透深度与边缘整洁度。若颜料粘度过低,容易溢出至周围未蚀刻的光洁表面,造成画面脏污;若粘度过高,则难以进入深窄的纹路中,导致填充不实。实际操作中,常在渗线后使用稀释剂快速擦拭表面,利用溶剂对表面颜料的溶解性远大于凹陷处的特性,实现“洗色”效果。对于复杂图案,需分区域、分批次进行渗线,先处理深色背景或主要轮廓,待干燥定型后再进行浅色细节的填充,以避免不同颜色之间的相互污染和混色。
砂纸打磨与表面精整处理
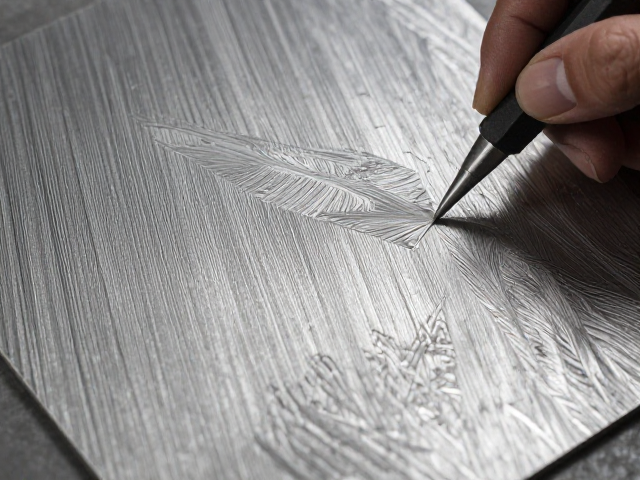
砂纸打磨是金属蚀刻片完成蚀刻及渗线后不可或缺的表面处理步骤,旨在去除表面残留的抗蚀膜、氧化层以及因渗线产生的颗粒感,使成品达到预期的光泽度与触感。打磨过程中需严格遵循由粗配细的原则,通常从400目或600目砂纸开始,逐步过渡到1000目、1500目乃至2000目以上的超细砂纸。每一道工序都需彻底清除上一道工序留下的划痕,确保表面平整度的一致性,避免在最终抛光时出现因前期划痕导致的暗斑或雾状外观。
在湿磨过程中,水流能起到冷却和带走磨屑的作用,防止砂纸堵塞及金属表面过热变色。对于具有复杂立体结构的蚀刻片,需特别注意棱角部位的打磨力度,过大的压力会导致棱角磨损变圆,破坏原始设计的锐利线条。对于高光泽度要求的成品,在细砂纸打磨后还需配合研磨膏进行手工抛光或使用旋转抛光轮进行机械抛光。抛光时需保持匀速移动,避免局部过热导致金属表面产生“橘皮”效应或变色,最终通过酒精或专用清洗剂去除残留抛光膏,获得镜面或拉丝效果的金属质感。