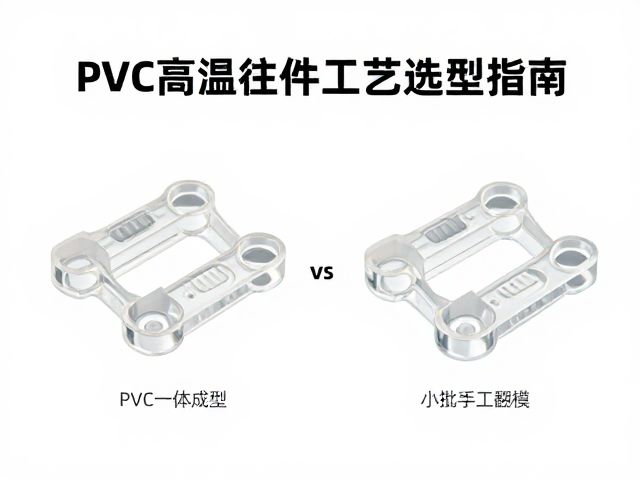
材料热稳定性与成型缺陷控制
PVC材料在注塑过程中对温度极为敏感,其热分解温度与加工温度区间重叠,这要求设备具备精准的温控能力。高温注塑一体成型通过全封闭模具和精确的加热圈分布,能够维持熔体在最佳流变状态,有效减少因局部过热导致的黄变或碳化现象。对于透明特效件而言,表面光洁度直接决定了光线的折射效果,一体成型工艺由于没有拼缝,表面连续性好,在高光区域能呈现均匀的镜面效果,避免了传统工艺中常见的合模线瑕疵。
相比之下,小批量手工翻模通常采用硅胶模具或简易树脂模具,依赖人工浇注或低压灌注。这种方式难以精确控制反应过程中的放热效应,容易导致内部应力集中或气泡残留。透明特效件对杂质和气泡容忍度极低,手工操作中的环境粉尘、搅拌不均匀或脱模剂残留,都会在成品中形成肉眼可见的瑕疵点。此外,手工翻模难以模拟注塑的高压致密效果,材料内部可能存在微观空隙,影响长期使用的透光率和耐候性。
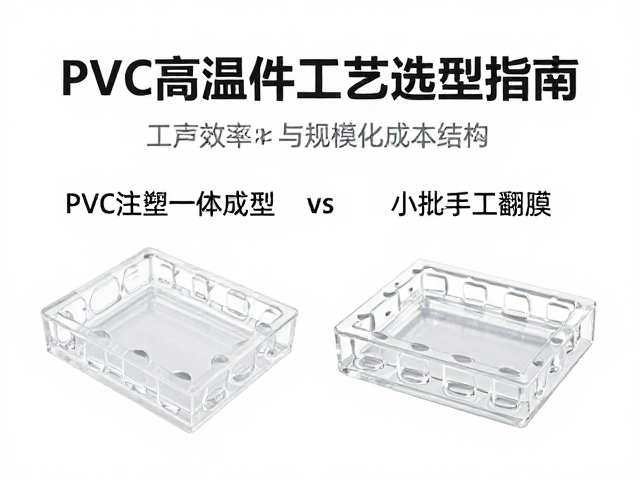
生产效率与规模化成本结构
工业级注塑成型具有显著的规模经济效应,一旦模具开发完成,单件生产周期可压缩至几分钟以内。对于需要快速迭代或中等批量生产的特效件,注塑能提供高度一致的复制精度,确保每一批次产品的尺寸公差控制在微米级别。这种一致性对于需要严格装配或光学对齐的组件至关重要,减少了后续打磨、修整的人工成本和时间损耗。虽然模具前期投入较高,但在产量超过一定阈值后,单件分摊成本会迅速下降。
小批量手工翻模的优势在于模具开发周期短、初始投入低,适合研发验证或极少量定制需求。然而,其生产速度受限于人工操作熟练度及材料固化时间,难以实现自动化连续生产。随着产量增加,人工成本占比急剧上升,且不同批次间可能存在细微差异,导致质检成本增加。对于透明件而言,手工翻模往往需要额外的后处理步骤如抛光、喷涂来弥补表面缺陷,进一步增加了整体交付周期和隐性成本。
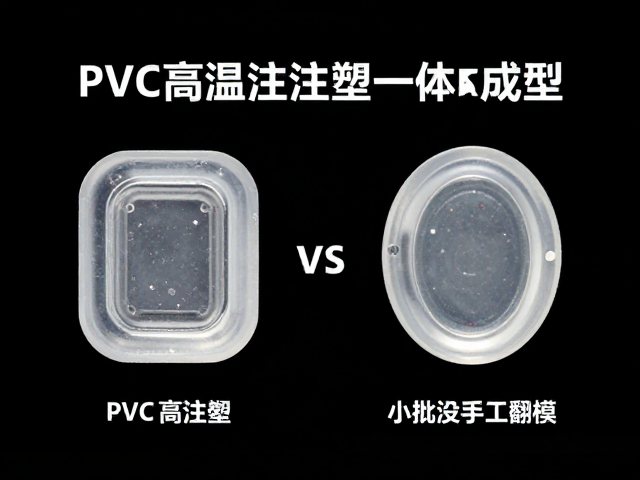
光学性能与表面质感表现
透明特效件的核心价值在于其光学表现,注塑工艺通过高抛光模仁和稳定的注射压力,能最大程度保留材料的原始透光率。模具表面的镜面处理使得成品无需经过复杂的二次加工即可获得高透明度,光线穿过时散射少,色彩还原度高。对于需要特殊视觉效果如渐变、流光或高折射的特效件,注塑能精确控制壁厚变化,实现复杂的光学路径设计,满足高端展示或精密仪器的外观需求。
手工翻模在追求极致个性化造型时具有一定灵活性,可快速调整形态以应对设计变更。但受限于材料特性,如环氧树脂或聚氨酯的折射率通常低于PVC或ABS,难以达到同等水平的通透感和清晰度。此外,手工浇注难以完全消除界面效应,多层涂装或填充工艺容易因层间结合问题产生雾度或浑浊感。在长期光照下,部分手工翻模材料可能出现黄变或老化开裂,影响特效件的光学稳定性。
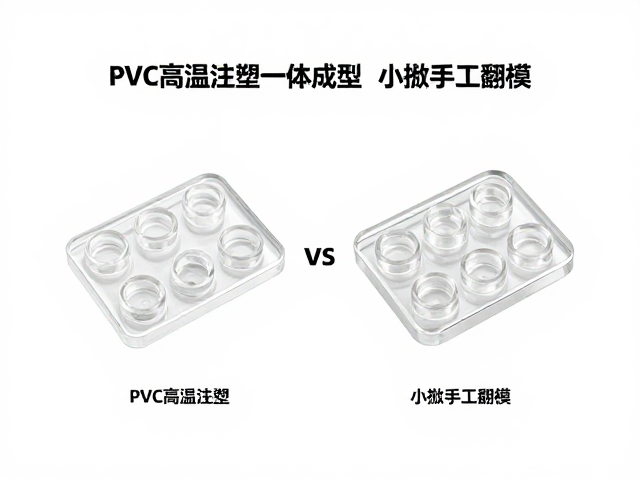
设计自由度与复杂结构实现
注塑成型能够处理复杂的几何结构,如内部加强筋、卡扣结构及异形曲面,这些细节在模具设计中可通过滑块、顶针等机构实现。对于透明特效件,设计师可以利用壁厚变化创造丰富的光影层次,注塑过程中的流动痕控制技术也能增加视觉动感。然而,注塑对拔模斜度和壁厚均匀性有严格要求,过于夸张的悬臂或倒扣结构会增加模具复杂度和成本,限制了某些艺术化造型的直接实现。
手工翻模在应对非标准、有机形态时表现出更高的适应性,无需考虑脱模限制,可轻松复制雕塑感极强的复杂曲面。这对于强调艺术表现力的特效件而言,提供了极大的创作空间。然而,这种自由度伴随着结构强度风险,过薄的壁厚或尖锐转角在脱模或使用中易发生断裂。此外,手工翻模难以在内部集成功能性结构,如嵌入式光源支架或精密连接件,限制了特效件与电子或其他组件的集成能力。