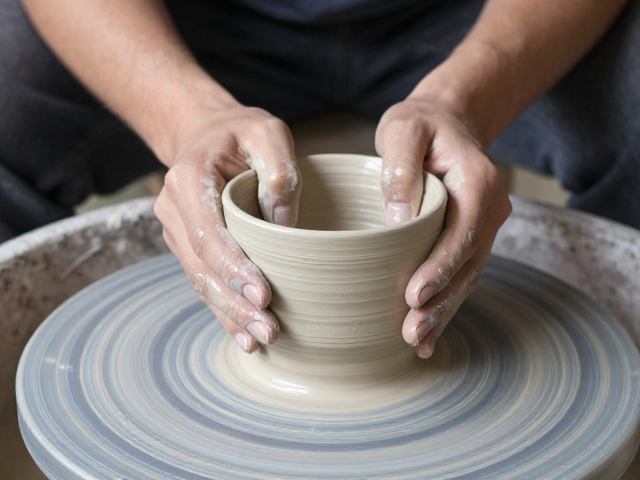
瓷泥特性与拉坯成型的核心逻辑
拉坯工艺是陶瓷制作中极具代表性的手工成型方式,其核心在于利用陶轮旋转产生的离心力与双手对瓷泥的协同控制。优质的高岭土或瓷土在经过淘洗、沉淀、陈腐后,具备特定的可塑性与韧性。泥料含水率通常需控制在15%-20%之间,过干则易开裂,过湿则支撑力不足,难以成型。工匠在操作时,双手需保持湿润以减少摩擦,通过掌心对泥团的垂直施压与侧向挤压,使泥料在旋转中均匀分布,形成规整的坯体。这一过程不仅考验手劲的稳定性,更依赖对泥料内部应力变化的敏锐感知,任何细微的抖动都可能导致坯体厚薄不均或塌陷。
成型过程中,泥料从中心孔的掏空到器壁的拉伸,每一步都伴随着严密的物理变化。工匠通过手指指尖与手掌的配合,逐步将泥团向上提拉,同时控制器壁的厚度与弧度。这一阶段对泥料的“挤、压、提、收”动作要求极高,需确保坯体各部位密度一致,避免出现气泡或层裂。成型后的坯体需经过修整,去除底部多余泥脚,使器底平整,以便后续干燥与施釉。拉坯成型的坯体具有天然的螺旋纹理,这是手工痕迹的重要体现,也是区别于模具注浆成型的关键特征。
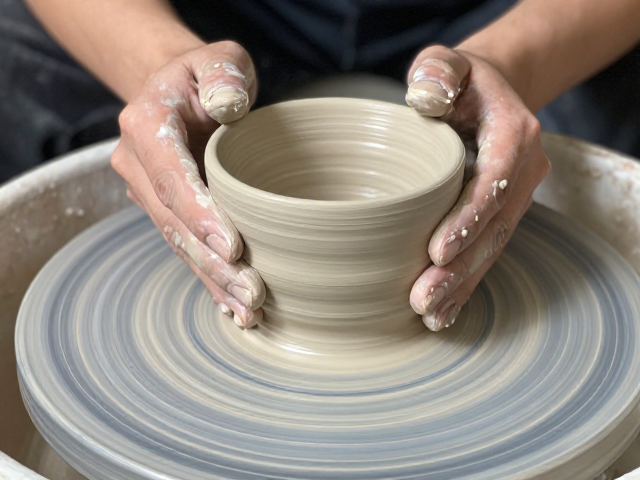
坯体干燥与素烧前的关键处理
成型后的湿坯不能立即进入高温烧制,必须经过严密的干燥过程以去除物理水。干燥环境需保持通风良好且温度适中,避免阳光直射或强风直吹,否则会导致坯体表面干燥过快而内部水分滞留,进而引发开裂或变形。在干燥初期,坯体较为脆弱,需小心移动,通常需经过数天至数周的自然阴干,具体时长视坯体厚度与环境湿度而定。干燥过程中,工匠需定期观察坯体状态,确保水分均匀散失,直至坯体达到“皮革硬度”或完全干透。
干燥完成的坯体表面可能残留细微裂纹或瑕疵,需进行精细修整。使用刮刀或砂纸去除底部的粘附物,修补表面微小缺陷,确保坯体表面光滑洁净。随后,坯体需进行素烧,即在较低温度(通常800-900摄氏度)下进行首次烧制。素烧的主要目的是提高坯体强度,使其具备足够的孔隙率以吸收釉料,同时排除有机物质和结晶水。素烧后的坯体呈白色或浅灰色,质地坚硬但多孔,为后续施釉做好了必要准备。素烧温度与时间的控制直接影响坯体的吸水率,通常要求吸水率在8%-12%之间,以保证釉面结合的稳定性。
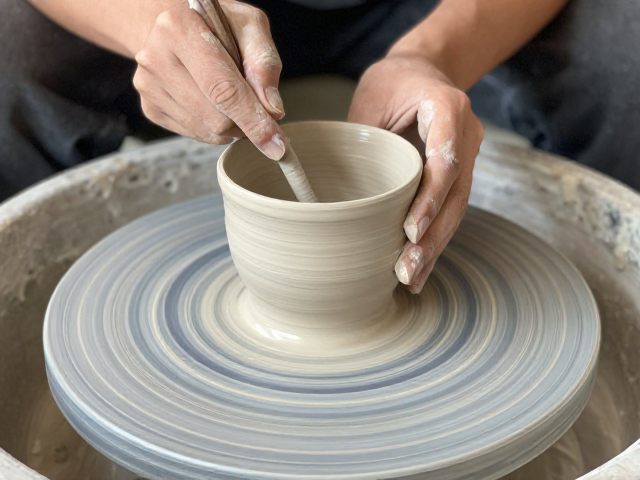
釉料配方与印花转印技术解析
陶瓷釉面印花工艺主要依赖于釉上彩或釉中彩技术,其核心在于将设计图案通过丝网印刷或水转印方式附着于素烧坯体表面。釉料由石英、长石、方解石等矿物原料与金属氧化物着色剂混合研磨而成,需经过球磨机精细研磨至规定细度(通常为300-400目筛余量)。印花过程中,釉料需具备适宜的粘度与流动性,以确保图案清晰、边缘锐利。丝网印刷需根据图案复杂度选择不同目数的丝网,通过刮板施加压力使釉料透过网孔转移到坯体表面。水转印则利用水性转移膜,通过水压将图案层剥离并附着于坯体,适用于复杂曲面。
印花后的坯体需经过干燥,去除水分,随后进行高温釉烧。釉烧温度通常在1200-1300摄氏度之间,具体温度取决于釉料配方。在高温下,釉料熔融形成玻璃相,与坯体表面发生物理化学结合,形成光滑、致密且色彩丰富的釉面。印花图案在釉烧过程中可能发生轻微扩散,需精确控制温度曲线以确保图案完整性。釉面印花工艺可实现复杂图案与精细线条的表现,但需严格控制釉料厚度与印花精度,避免图案模糊或流釉。此外,釉面印花需符合食品安全标准,确保釉料中重金属迁移量符合国家标准,保障使用者健康。
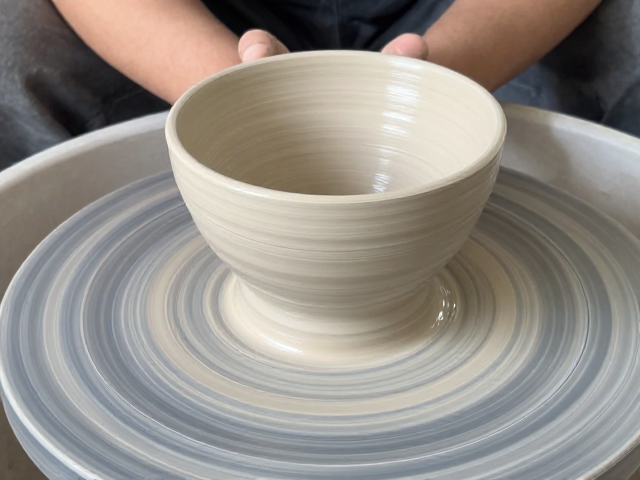
高温烧成曲线与釉面缺陷控制
高温烧成是陶瓷成型的关键环节,烧成曲线需精确控制升温、保温与降温过程。升温阶段需缓慢进行,以排除坯体残余水分与有机物质,避免急剧升温导致爆裂。在800-1000摄氏度区间,坯体发生氧化反应,硫化物分解,需确保窑内气氛为氧化气氛,避免还原气氛导致釉面变色。进入釉烧阶段,温度升至1200-1300摄氏度,釉料熔融,坯体致密化,此时需严格控制保温时间,确保釉面均匀熔融,无针孔、气泡或釉裂。降温阶段需缓慢冷却,避免热应力导致釉面开裂或坯体变形。
釉面缺陷的控制需从原料、工艺与烧成多方面入手。针孔与气泡多因坯体未干透或釉料含气所致,需加强干燥与釉料除气处理。釉裂可能由釉层与坯体膨胀系数不匹配引起,需调整釉料配方。流釉与积釉多因釉料过厚或烧成温度过高,需控制釉层厚度与烧成曲线。印花图案模糊可能因釉料粘度不当或印花压力不均,需优化印花工艺参数。此外,窑炉气氛、装载方式、匣钵质量等因素也会影响釉面质量,需综合调控。通过严格的质量检测,如吸水率、热稳定性、耐酸碱腐蚀测试,确保成品符合行业标准。