金属蚀刻片腐蚀成型的核心原理与预处理
金属蚀刻片通常由黄铜或白铜制成,表面覆盖有一层保护漆,这层漆在成型前必须被精准去除,以暴露需要腐蚀的金属基底。传统的打磨方式容易损伤片材本身的平整度,因此推荐使用丙酮或专用除漆剂进行化学剥离,操作时需佩戴耐溶剂手套并在通风环境下进行。若选择物理打磨,应选用600目至800目砂纸轻轻擦拭需腐蚀区域,切忌使用粗砂纸造成金属表面产生深划痕,因为后续的腐蚀液会加剧这些瑕疵,导致成型后的零件边缘粗糙不平。
在确认除漆彻底且表面干燥后,需要对蚀刻片进行固定处理。对于细小零件,直接手持极易因腐蚀液飞溅造成损伤或操作失误,使用专用蚀刻夹或热熔胶固定在硬质板上是行业通用的稳妥方案。固定时需确保零件完全贴合,避免腐蚀液渗入零件与固定物之间形成遮蔽,导致局部腐蚀不均。固定完成后,需再次检查零件表面无油污、指纹或残留溶剂,这些污染物会像防染剂一样阻碍腐蚀液接触金属,造成成型失败或出现斑驳的蚀刻痕迹。
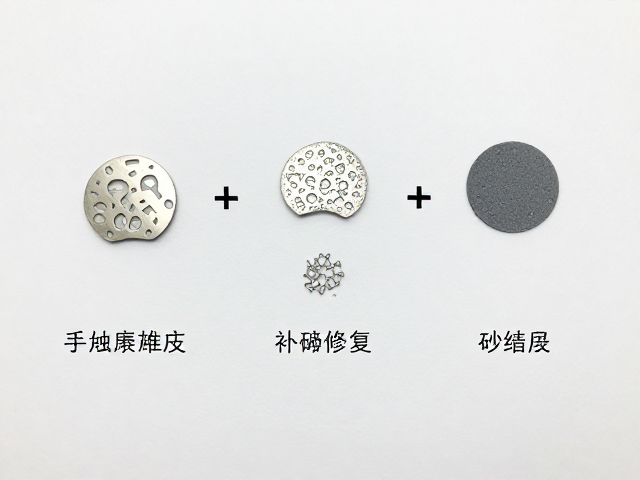
腐蚀液的选择控制与反应过程管理
三氯化铁溶液是金属蚀刻片制作中最常用的腐蚀剂,其浓度通常控制在30%-40%之间,过高的浓度会加快反应速度但难以控制细节,过低的浓度则效率低下且容易产生挂渣。操作时需将蚀刻片浸入溶液中,并不断轻微晃动容器,利用对流作用带走反应产生的金属离子,保持溶液活性。对于精细的刻线,腐蚀时间通常在30秒至3分钟之间,具体需根据金属厚度和溶液温度实时调整,切忌长时间浸泡导致刻线过宽或零件结构断裂。
反应过程中需密切观察零件边缘的形态,当发现刻线边缘开始变得圆润或零件出现轻微松动预兆时,应立即取出。取出后迅速用大量清水冲洗,以终止腐蚀反应,这一步骤至关重要,残留的三氯化铁会继续缓慢腐蚀金属并留下难以清除的褐色污渍。冲洗后需使用稀盐酸或专用中和剂进行短时浸泡中和,随后再次彻底清洗。整个过程中严禁使用金属工具直接触碰正在腐蚀的零件,以免因机械应力导致脆弱结构崩断,建议使用塑料镊子或软毛刷辅助操作。
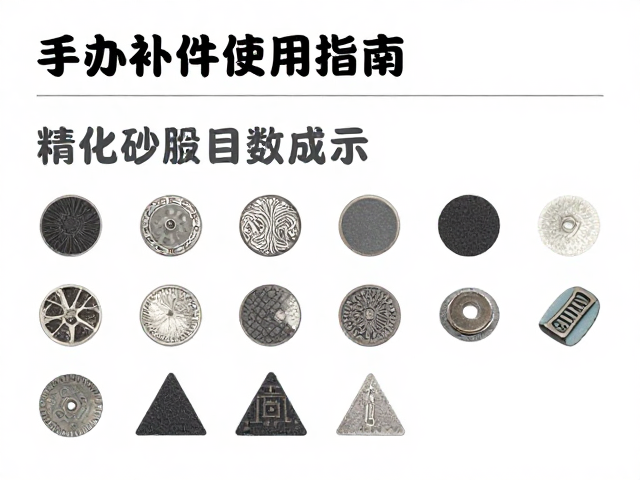
砂纸目数分级与精细化打磨逻辑
打磨是修复手办补件及处理蚀刻片的关键步骤,砂纸的目数直接决定了表面的粗糙度和最终质感。400-600目砂纸主要用于快速去除蚀刻后残留的氧化层、毛刺以及初步的粗糙表面,此阶段打磨力度可稍大,但需保持方向一致,避免产生杂乱无章的划痕。对于黄铜或白铜材质,需特别注意打磨时的力度控制,过大的压力会导致薄壁结构变形,建议采用垫块包裹砂纸的方式进行平面打磨,以保证受力均匀。
800-1000目砂纸进入二遍打磨阶段,旨在消除前序粗砂纸留下的深划痕,使表面呈现均匀的哑光质感。此阶段需更换新的砂纸,避免前序砂纸残留的粗颗粒污染当前表面。打磨时采用画圈或直线往复运动,每换一次目数,都应确保前一道砂纸的划痕完全被新的划痕覆盖。对于蚀刻片上的精细纹理内部,无法使用常规砂纸打磨,需借助棉签蘸取少量牙膏或微细研磨膏进行局部清理,以保留纹理细节的同时去除边缘毛刺。
1200-2000目及以上砂纸用于最终精修,目的是获得接近镜面或高抛光的平滑表面,为后续上色或电镀做准备。此阶段必须使用水砂纸并配合清水润滑,以减少摩擦热和粉尘,防止砂纸堵塞。操作时需极度轻柔,仅利用砂纸自身的研磨颗粒去除极微小的瑕疵。对于手办补件修复,若需与其他部件完美拼接,还需使用3000目以上砂纸进行边缘倒角处理,消除接缝处的台阶感,确保视觉上的无缝衔接。
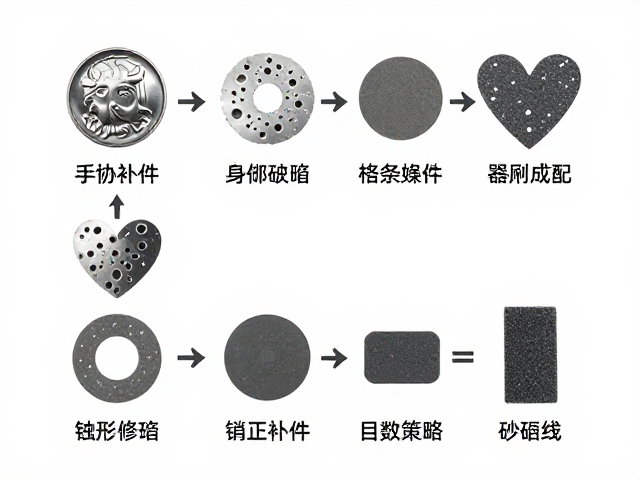
常见缺陷分析与修正策略
蚀刻片成型后常出现“过蚀”现象,即刻线过宽或零件整体变薄,这通常源于腐蚀时间过长或溶液浓度过高。修正此类问题无他法,只能在后续打磨中通过增加材料去除量来重塑形状,但这会削弱零件强度。另一种常见缺陷是“欠蚀”,表现为刻线模糊或细节丢失,这多因除漆不净或溶液老化所致。对于欠蚀零件,若结构未受损,可尝试用针尖或刻刀手动加深刻线,再配合细砂纸修整边缘,但此操作风险极高,极易造成零件断裂。
表面挂渣是腐蚀过程中常见的杂质附着问题,表现为零件表面出现不规则的褐色或黑色斑点。挂渣通常由腐蚀反应产生的金属氧化物未及时脱落堆积而成。处理时需先用软毛刷在流水下轻轻刷洗,若挂渣顽固,可使用超声波清洗机辅助去除。若挂渣已深入金属表层形成凹坑,需先用600目砂纸打磨平整,再逐步过渡到高目数砂纸进行抛光修复。对于手办补件修复,若补件表面因腐蚀产生轻微凹凸,需使用原子灰或专用填补剂进行局部找平,干燥后按上述目数顺序重新打磨至指定光滑度。