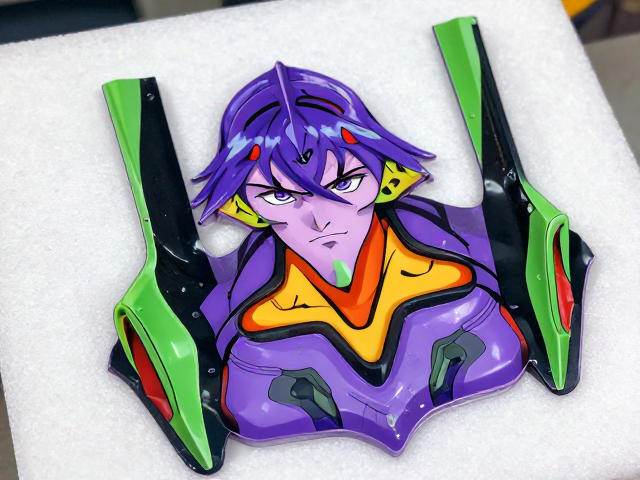
EVA泡沫热压裁切塑形工艺的核心控制要素
EVA(乙烯-醋酸乙烯酯共聚物)材料因其优异的缓冲性能和可塑性,在模型制作与工业包装领域有着广泛应用。热压裁切是赋予EVA特定几何形态的关键工序,其核心在于对温度、压力及时间的精准控制。通常,工业级热压成型机的温度设定需根据EVA的具体密度和醋酸乙烯酯含量进行调整,一般工作温度区间位于120℃至160℃之间。温度过低会导致材料熔融不充分,边缘产生毛刺或分层;温度过高则可能引发材料碳化或释放刺激性气体,影响成品质量与操作环境安全。
裁切环节的精度直接决定了后续组装的紧密度。传统的刀模冲切容易因刀具磨损导致尺寸偏差,而现代工艺常结合数控裁切技术,利用高温刀片对材料进行一次性热切成型。这种方式利用热量瞬间熔接切口,形成光滑且封闭的边缘,有效防止了解剖结构在受力时的撕裂。在实际操作中,板材的厚度与模具的贴合度会显著影响成型效果,较厚的板材需要更长的预热时间以确保内部应力均匀释放,避免成品出现翘曲或变形现象。
PVC发泡板动漫高饱和配色方案的色彩逻辑
动漫周边与场景道具中,PVC发泡板(又称雪弗板)因其质地轻盈、易加工及表面附着力强等特点,常被用于制作大型立牌或背景板。高饱和配色方案旨在通过强烈的视觉冲击力吸引受众,其核心在于色彩的选择与搭配逻辑。在色彩理论中,高饱和度意味着色彩纯净且鲜艳,如荧光红、电光蓝或柠檬黄。然而,大面积使用单一高饱和色易造成视觉疲劳,因此通常需要引入互补色或中性色进行调和。例如,以深灰色或黑色作为底色或线条勾勒,能够衬托出主体颜色的亮度,增强整体的层次感。
表面处理技术对最终呈现的饱和度有着决定性影响。PVC发泡板表面通常经过哑光或半哑光处理,若直接印刷,色彩可能略显暗淡。为了达到高饱和度的视觉效果,常采用UV打印结合哑光膜覆层的技术,或者在印刷后进行局部高光处理。这种工艺不仅提升了色彩的鲜艳度,还增强了画面的立体感。此外,环境光线的反射特性也会影响色彩感知,在室内展示环境中,选择经过特殊涂层处理的板材能有效减少环境光干扰,确保色彩在不同角度下保持高度一致和纯净。
工艺与配色的协同应用与视觉呈现
将EVA的热压塑形与PVC的高饱和配色结合,常见于高精度动漫手办或大型场景装置的制作中。EVA部件通常作为内部支撑结构或需要缓冲接触的功能件,而PVC板则作为外部覆盖层或主要视觉展示面。在组装过程中,EVA的热压成型确保了内部结构的稳固与精确,而PVC板的高饱和印刷则提供了最终的美学表达。这种内外结合的方式,既利用了EVA的物理性能优势,又充分发挥了PVC在视觉表现上的潜力。
在实际应用中,色彩与材质的过渡处理至关重要。当高饱和的PVC表面与EVA基材连接时,接缝处的处理会影响整体质感。通常采用无缝拼接或隐藏式卡扣设计,避免露出内部材料颜色,保持视觉上的完整性。此外,考虑到PVC板材在长时间光照下可能出现褪色现象,选用耐候性好的油墨和涂层是必要的。通过科学的工艺组合,可以在保证产品结构稳定性的同时,实现持久且震撼的视觉效果,满足不同场景对高精度与高美观度产品的需求。