液态硅胶模压一体成型的核心优势与材料特性
液态硅胶(LSR)作为一种高性能弹性体,其模压一体成型技术在精密制造领域占据了独特地位。与传统的固态硅胶不同,LSR在常温下呈低粘度流体状态,能够精准填充复杂模具的每一个微小角落,从而实现极高尺寸精度的部件制造。这种材料具备优异的热稳定性、生物相容性以及卓越的耐候性,能够在极端温度环境下保持物理性能不衰减,是医疗植入物、婴儿奶嘴及高端电子密封件的首选基材。
LSR工艺的核心在于其双组分混合与注射系统的的精密配合。A组分与B组分在混合头中瞬间均匀混合后,通过低压注入加热的模具腔体。由于材料在硫化过程中体积收缩率极低且可预测,这一过程消除了传统加工中常见的气泡、缺料或变形缺陷。一体成型的设计消除了传统组装中的粘接界面,显著提升了产品的结构完整性和长期使用的可靠性,同时大幅简化了后端处理工序,降低了整体生产成本。
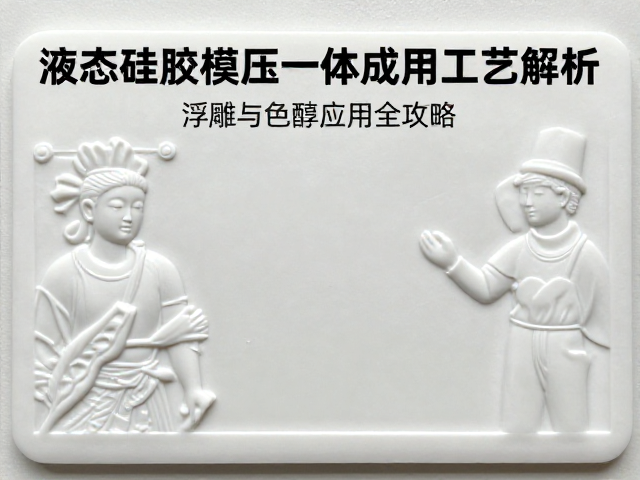
浮雕表面处理的工艺控制与细节还原
在LSR模压过程中,实现高精度浮雕效果的关键在于模具表面的微观纹理处理。模具钢材通常经过精密电火花加工(EDM)或纳米级激光雕刻,以在模具表面形成所需的凹凸图案。LSR材料的低粘度特性使其能够完美贴合这些微细结构,从而在成品表面还原出国画般的细腻纹理或工业级的精密刻度。这种表面处理不仅提升了产品的美学价值,还能通过改变表面摩擦系数来增强握持感或功能性。
浮雕的深度与角度直接影响LSR材料的流动与填充效率。过深的浮雕可能导致排气不畅,形成困气或填充不足;而过浅的纹理则可能在脱模时因摩擦力过大导致表面损伤。因此,工艺参数的设定需结合模具型腔的几何特征进行模拟分析。通过优化浇口位置与流道设计,确保LSR材料以均匀的压力和速度填充浮雕区域,避免出现流痕、熔接线等影响外观质量的缺陷,从而保证浮雕线条的清晰锐利。
色膏在LSR中的应用难点与分散技术
LSR色膏的应用面临着极高的分散性要求,因为任何微小的颗粒聚集都会在透明或浅色制品表面形成可见的杂质点。高品质LSR色膏通常由无机颜料与基体树脂精心研磨而成,粒径控制在微米级别,以确保在高速混合与注射过程中能均匀分散于硅胶基体中。色膏的添加比例需经过严格计算,过量添加可能导致材料粘度增加,影响流动填充,甚至引发硫化效率下降,导致产品出现发粘或强度不足的问题。
颜色的一致性与稳定性是LSR着色工艺中的另一大挑战。由于LSR硫化温度较高,部分有机颜料可能发生热分解导致变色,因此必须选用耐高温的无机氧化物颜料。在实际生产中,需对色膏与LSR基料的相容性进行测试,确保两者在混合过程中不发生相分离或沉淀。通过精确控制混炼时间与剪切力,使色浆分子级分散,从而获得色泽均匀、无色差波动的高质量成品,满足高端外观件对色彩表现力的严苛要求。
成型工艺参数对产品质量的影响机制
LSR模压工艺中的温度控制直接影响硫化反应动力学。模具温度通常维持在150-200摄氏度之间,具体数值取决于硅胶的硫化速度与配方特性。温度过低会导致硫化不完全,制品力学性能下降;温度过高则可能引起材料降解或模具表面积碳,影响浮雕细节的清晰度。同时,注射压力与保压时间的设定需与模具排气效率相匹配,过高的注射压力可能导致模具飞边或型腔变形,而过低的压力则无法保证复杂结构的完整填充。
脱模阶段是决定浮雕表面完整性的关键环节。LSR制品在冷却过程中会发生收缩,合理的冷却时间有助于维持尺寸稳定性。脱模斜度的设计需考虑浮雕结构的受力情况,避免脱模顶针痕迹或结构撕裂。对于深腔或复杂浮雕制品,常采用气体辅助脱模或真空辅助排气技术,以减少空气滞留引起的填充缺陷。通过实时监控注射曲线与模具温度,建立严密的过程控制体系,可显著降低废品率,确保每一批次产品的浮雕效果与物理性能符合既定标准。