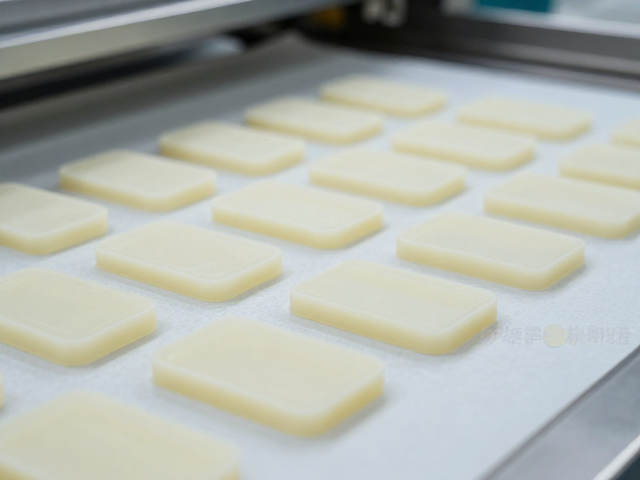
搪胶低温注塑成型工艺详解
搪胶工艺的核心在于将PVC粉料与增塑剂等辅料混合后,通过加热旋转使胶料均匀附着在金属模具内壁,形成规定的厚度与形状。这一过程对温度控制有着极高的要求,传统搪胶多采用高温烘烤,而低温注塑成型技术则通过优化胶料配方与模具温控系统,将成型温度控制在较低区间。低温环境有助于减少PVC分解产生的氯化氢气体,降低模具表面氧化,从而提升产品表面的细腻度与光泽感。在实际生产中,模具需经过精密加工与抛光,确保内腔无瑕疵,胶料在模具内旋转受热时,需保持恒定的转速与时间,使胶层均匀分布,避免出现厚薄不均或流挂现象。
成型后的半成品需经过严格的冷却定型阶段,这一步骤决定了搪胶件最终的尺寸稳定性与结构强度。冷却过程中,模具内部温度需缓慢下降,以释放内部应力,防止产品变形或开裂。对于大型或结构复杂的搪胶部件,冷却时间通常较长,需根据胶料厚度与模具材质进行计算,确保整体温度均匀。冷却完成后,模具开启,利用专用脱模装置将搪胶件从模具中取出,过程中需避免机械损伤,保持产品表面完整。取出的半成品需进行初步检验,检查表面是否有气泡、杂质或厚度不均等问题,不合格品需及时返工或报废,以确保后续工序的顺利进行。
装盒入库与亮光喷涂全流程解析
亮光喷涂是提升搪胶产品外观质感的关键工序,主要涉及底漆处理、面漆喷涂与烘烤固化三个环节。喷涂前需对搪胶件表面进行清洁与除尘,确保无油污与杂质,底漆能增强面漆附着力,防止脱落。亮光面漆通常选用高固体分、高光泽度的聚氨酯或丙烯酸涂料,通过静电喷涂或自动喷枪均匀覆盖产品表面。喷涂过程中需严格控制漆膜厚度,过厚易导致流挂或橘皮,过薄则影响遮盖力与光泽度。喷涂完成后,产品进入烘烤房进行固化,温度与时间需根据涂料特性精确设定,确保漆膜完全交联,形成坚硬、光亮且耐刮擦的保护层。
喷涂完成并冷却后的产品进入装盒与入库流程,这一阶段注重防护与物流效率。产品需经过最终外观检验,确认无瑕疵后方可进入包装环节。根据产品规格与客户要求,选用合适的内衬材料与外包装盒,内衬需具备缓冲、防震功能,防止运输过程中碰撞损伤。装盒时需排列整齐,避免挤压变形,盒内放置干燥剂以控制湿度,防止漆面受潮或发霉。包装完成后,产品贴上标签,注明品名、规格、批次等信息,随后转运至仓库。入库时需按类别、批次分区存放,保持环境干燥、通风,定期盘点库存,确保产品质量稳定,随时满足出货需求。