金属蚀刻片工艺的核心原理与材料特性
金属蚀刻片的制作基础在于利用化学溶液对金属薄片进行选择性溶解,从而在平面材质上呈现出立体的浮雕效果。这一过程主要依赖于抗蚀层(Masking Layer)的保护作用,只有未被抗蚀层覆盖的区域才会与蚀刻液发生反应。常用的基材多为铜片或铁片,其中铜片因其色泽温润且延展性极佳,成为手办及模型制作中的主流选择。铜片的厚度通常以“克重”或微米为单位标识,常见规格如200克或300克铜片,较薄的铜片适合制作精细的飘带或薄纱,而较厚的铜片则能承受更深的蚀刻深度,适用于表现厚重的铠甲或重型机械结构。
抗蚀层的制作质量直接决定了最终成型的细节表现。传统工艺中,艺术家常使用蚀刻笔(Etching Pen)或蚀刻液直接绘制,这种方式灵活但难以保证边缘的绝对整齐。现代制作中,预涂抗蚀层的成品蚀刻片更为普及,这类材料表面已均匀覆盖耐酸胶层,用户只需通过刻刀剔除需要腐蚀的部分。抗蚀胶的附着力、耐酸性以及厚度均匀性是关键指标,劣质胶层容易在蚀刻过程中脱落或产生气泡,导致边缘出现毛刺或腐蚀过度,破坏衣褶线条的流畅度。
衣褶纹理的刻绘技巧与线条控制
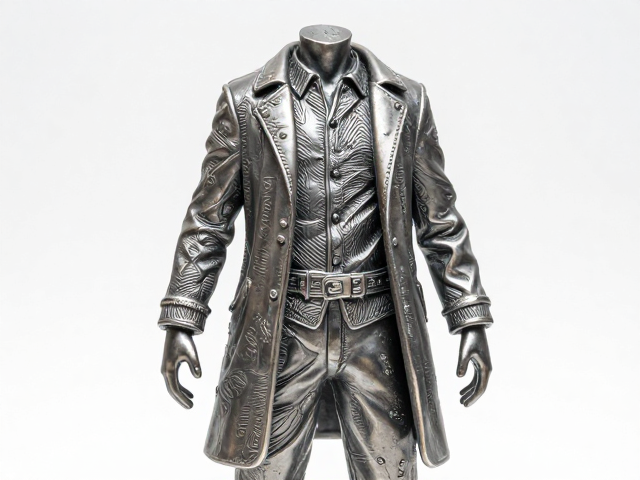
手办衣褶的表现核心在于对线条深浅与宽窄的控制,这直接影响了视觉上的光影层次。在刻绘过程中,刻刀的角度与力度需要高度稳定。对于表现丝绸或薄棉等柔软材质,线条应细密且连贯,刻刀应保持较小的倾斜角,轻轻划去抗蚀层,避免切入过深导致金属本体受损。对于表现皮革或厚帆布等硬质材质,线条边缘需更加锐利,刻绘时可适当增加刻刀角度,形成清晰的直角或锐角过渡,以模拟织物受压后的硬朗折痕。
线条的排布逻辑需遵循人体结构与受力分析。衣褶并非随意分布,而是由关节活动、重力下垂以及衣物内部填充物共同作用形成。在刻绘时,需先确定衣物的受力点(如肩部、肘部、腰部),从这些受力点向外发散出放射状或汇聚状的线条。初学者常犯的错误是线条间距过大或走向混乱,导致成品缺乏体积感。正确的做法是先用铅笔在铜片表面轻轻勾勒出版型结构线,确认褶皱走向无误后,再进行精细的抗蚀层剔除。这种先规划后执行的方法能有效避免误刻,提升整体造型的准确度。
蚀刻过程中的参数把控与深度管理
蚀刻液的选择与浓度控制是决定成型质量的关键环节。常用的蚀刻液主要包括三氯化铁(FeCl3)和过硫酸铵等,三氯化铁对铜片的蚀刻速度适中,且不易产生剧烈的排酸反应,适合手工操作。蚀刻液的温度、浓度以及搅拌频率会影响蚀刻速率。一般而言,室温(20-25℃)下的三氯化铁溶液蚀刻效果较为稳定。若溶液温度过高,蚀刻速度过快可能导致边缘侧蚀严重,即线条两侧被过度腐蚀,导致细节模糊;若温度过低,则蚀刻不完全,残留金属屑难以清除。
蚀刻时间的把控需要根据铜片厚度和蚀刻液活性动态调整。对于0.1mm厚的铜片,在标准浓度的三氯化铁溶液中,蚀刻时间通常在3至10分钟之间。实际操作中,建议采用“少量多次”的试探法,每隔一分钟取出检查,观察蚀刻深度。理想的蚀刻深度应能使衣褶产生明显的阴影效果,但又不能因过度腐蚀导致金属片变薄易碎。当发现边缘出现明显的侧蚀(Undercut)现象时,应立即停止蚀刻并进行清洗。侧蚀会削弱金属片的结构强度,使得精细的飘带部分在后续组装中容易断裂。
后处理工艺与表面质感优化
蚀刻完成后的清洗与去膜是提升成品质感的重要步骤。刚蚀刻完毕的金属片表面附着着重金属残留和旧胶层,需先用清水冲洗,再使用专用去膜水或碱性清洗剂去除剩余的抗蚀层。清洗过程中需使用软毛刷轻轻刷洗,避免用力过猛导致精细线条变形。去膜完成后,金属表面可能呈现暗沉或氧化痕迹,需进行抛光处理。对于需要保持原始金属色泽的部件,可使用细砂纸(如1000目以上)轻轻打磨,去除毛刺,再使用金属擦亮剂恢复光泽。
对于追求特殊视觉效果的手办部件,表面可进行二次加工。例如,通过喷涂底漆并遮盖部分区域,再进行喷砂或做旧处理,可以模拟出金属锈蚀或磨损的质感。对于衣褶内部,可使用深色颜料进行渍洗(Washing),利用颜料流入凹槽的特性,增强褶皱的深邃感和立体感。此外,部分制作者会在蚀刻片表面覆盖透明树脂或滴胶,形成光滑的保护层,这不仅能防止氧化,还能通过光线折射增强衣褶的高光表现,使金属片在视觉上更接近真实的织物或高级装甲效果。
常见问题排查与修复细节
蚀刻过程中最常见的问题是边缘毛刺和断线。毛刺通常由蚀刻液杂质或抗蚀层脱落引起。若发现边缘不光滑,可使用细镊子夹住极细的砂纸条,轻轻修整边缘,或使用锋利的刻刀剔除残留金属。断线问题多因刻绘时抗蚀层未完全剔除或蚀刻时间不足导致。对于轻微断线,可用细针蘸取少量蚀刻液点涂修复;对于严重断线或结构断裂,通常难以直接修复,需更换新片重新制作。因此,前期的刻绘质量检查至关重要,建议在蚀刻前用放大镜仔细检查每一处线条是否连贯、无残留胶点。
另一类常见问题是腐蚀不均或局部过深。这往往源于蚀刻液流动不畅或金属片表面有油污。确保金属片在放入蚀刻液前已彻底清洁,无指纹、油脂或灰尘。在蚀刻过程中,可轻轻晃动蚀刻盘,使溶液均匀流动,避免气泡附着在金属表面形成蚀刻盲区。若发现局部过深,需立即停止操作,对该区域进行钝化处理(如涂抹中性洗涤剂中和酸性),再进行后续处理。对于已经形成的过深凹陷,可通过在背面堆焊或填充金属腻子进行修补,但这会增加工序复杂度,通常不建议在精细衣褶部件上采用。