IP联名款自流平滴胶工艺的核心优势与视觉呈现逻辑
IP联名款自流平滴胶工艺近年来在文创周边及高端装饰品领域迅速崛起,其核心在于利用环氧树脂材料的高透明度与流动性,将动漫、游戏或艺术IP的视觉元素完美封存。与传统印刷贴皮或简单覆盖技术相比,滴胶工艺通过物理层面的厚度叠加,赋予了平面图案立体的纵深感。这种工艺能够保留IP原画的高清细节,同时通过树脂固化后的光泽度提升,使色彩饱和度显著增强,呈现出类似宝石般的通透质感。
该工艺在视觉呈现上的另一大优势在于对复杂构图的支持。IP形象往往包含精细的线条、渐变色块以及多重图层,自流平特性使得树脂在自然流动中能够均匀覆盖每一个细节,避免气泡或厚度不均导致的视觉断层。当光线穿过不同厚度的树脂层时,会发生微妙的折射与反射,这种光学效果不仅增强了画面的层次感,还让静态的IP形象在动态光线下产生生动的视觉反馈,极大提升了作品的艺术表现力和收藏价值。
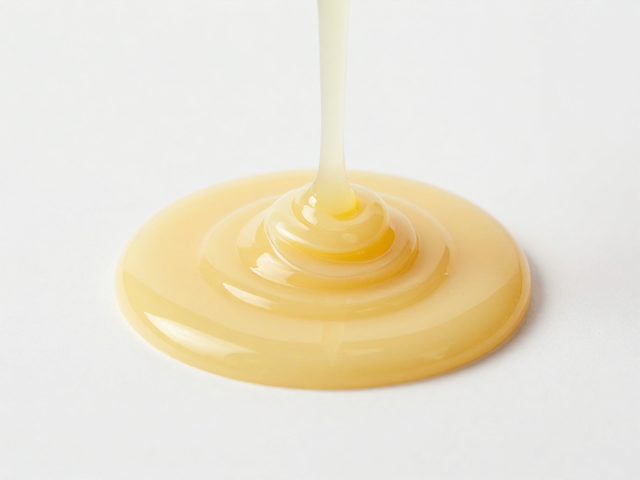
分层浇注法的关键步骤与操作细节
分层浇注是实现复杂视觉效果的核心技术手段,其基本逻辑是将树脂分多次注入模具,每一层对应不同的设计内容或色彩过渡。第一层通常为透明基底,旨在提供平整、无杂质的初始平面,并固定模具底部的底图或装饰物。这一层的树脂需经过充分搅拌与消泡处理,浇注后需静置至半凝固状态(即指触微粘但无流动性),以防止后续注入的树脂将底层图案冲散或产生浑浊。
后续分层则严格遵循设计顺序,每一层注入前需确保上一层已具备足够的支撑力。在注入有色树脂或含有填充物(如闪粉、干花、IP角色立牌)的层级时,需精确计算树脂体积,确保层间厚度符合设计预期。若进行多层叠加,层与层之间的结合力至关重要,通常需要在上一层表面轻微打磨或使用专用界面剂处理,以增强层间附着力,防止后期出现分层剥离现象。每一次浇注后,需立即使用消泡枪或热风枪处理表面气泡,确保层内纯净。
固化环境控制与时间周期管理
树脂的固化过程受环境温度与湿度影响极大,理想的固化环境应保持在20-25摄氏度,相对湿度低于60%。温度过高会导致树脂反应过快,产生大量内应力甚至开裂;温度过低则会使固化时间大幅延长,影响生产效率。湿度过高易导致树脂表面出现发白、雾状斑点(俗称“泛白”),这是因为空气中的水分与树脂中的胺类固化剂发生反应所致。因此,在操作现场配备除湿机或恒温箱是保证成品质量的关键措施。
固化时间并非固定不变,需根据所用树脂产品的说明书及实际环境温度动态调整。初步固化通常在24-48小时内完成,此时树脂已具备基本硬度,可进行脱模处理。但完全固化及达到最高硬度通常需要7-14天。在等待完全固化期间,制品应放置在无尘、避光且通风良好的区域,避免震动或碰撞导致内部结构受损。对于厚层浇注或低温环境,可能需要延长静置时间,以确保树脂内部化学反应彻底完成,避免因固化不全导致的表面发粘或长期稳定性差的问题。
后处理工艺与表面质感优化
脱模后的滴胶作品表面往往存在细微的流平痕迹或轻微瑕疵,后处理工艺旨在提升其最终成品的精致度。常见的处理方式包括使用细目砂纸(如2000-5000目)进行湿磨,逐步去除表面划痕和不平整处。此步骤需极其小心,避免磨穿图案层或破坏IP形象的关键细节。打磨后,作品表面应呈现均匀的哑光状态,为后续抛光或封层做好准备。
抛光处理可显著提升滴胶作品的光泽度与通透感。可使用抛光膏配合软布或低速抛光机进行手工或机械抛光,直至表面达到镜面效果。对于追求特殊质感的设计,也可选择不抛光,保留手工打磨后的磨砂质感,或通过喷涂透明清漆、UV光油等方式增加表面硬度与耐磨性。此外,边缘处理也是不可忽视的一环,通过倒角或打磨使边缘圆润光滑,不仅能提升握持手感,还能减少因边缘应力集中导致的开裂风险,确保作品在长期使用中保持最佳状态。