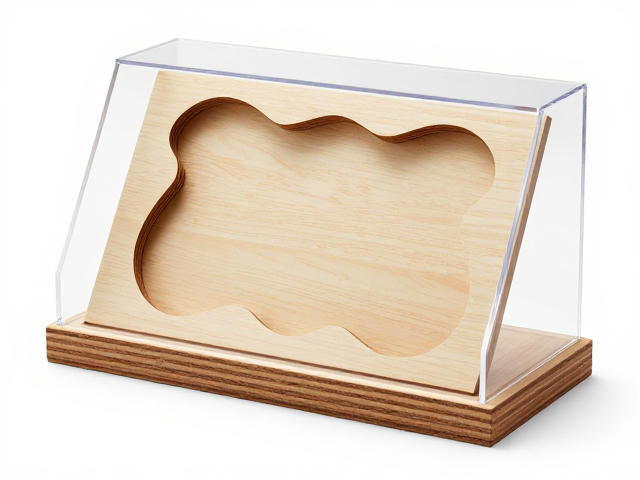
原木激光精雕工艺的核心原理与材料适配
原木激光精雕技术利用高功率密度激光束对木材表面进行非接触式热加工,通过精确控制激光能量密度、扫描速度及焦距,实现从浅层碳化着色到深层镂空雕刻的多样化视觉效果。这一工艺的核心在于激光与木质纤维中纤维素、半纤维素及木质素的热化学反应,不同木材因密度、含水率和纹理结构的差异,对激光的吸收率各不相同,因此选材需经过严密的物理参数测试。常见的适用木种包括硬木如黑胡桃、樱桃木及硬枫,这些木材纤维紧密,雕刻边缘光洁,不易产生毛刺;软木如松木或杉木则因质地松软,更易发生大面积碳化,通常需降低功率密度以避免表面焦黑过度,影响细节表现。
在实际生产环节中,木材的含水率控制是决定精雕成败的关键指标。过高的含水率会导致激光能量被水分吸收,引发木材内部蒸汽膨胀,造成雕刻面起泡、开裂或边缘发白;而过低的含水率虽有利于精细线条的呈现,却可能增加木材脆性,增加运输或组装过程中的断裂风险。行业普遍将加工前木材含水率控制在8%-12%区间,这一数值能平衡材料的稳定性与加工性能。此外,木材表面的平整度预处理也至关重要,未经过精密刨削或砂光的基材,其表面微小起伏会导致激光焦点偏移,进而造成雕刻深度不均或线条模糊,因此在进入精雕程序前,必须确保基材经过至少1200目以上的精细打磨,以达到镜面级平整度。
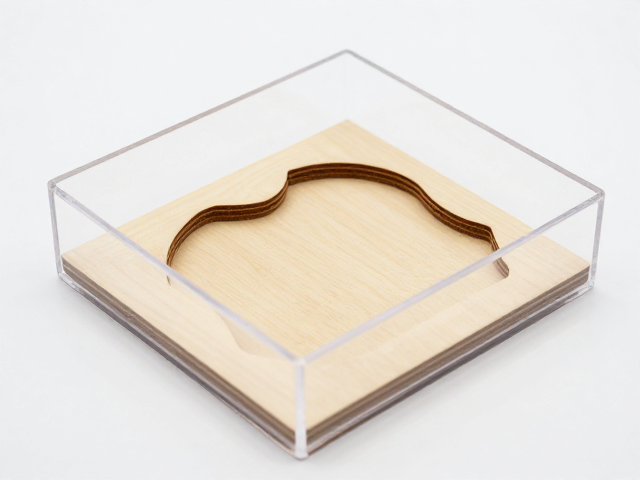
异形轮廓开模的数据处理与模具制造
异形轮廓开模的首要步骤是将三维设计模型转化为数控机床可识别的加工代码,这一过程高度依赖高精度的3D建模软件与专业的CAM(计算机辅助制造)编程技术。设计师需根据产品外观需求,在软件中构建严密的三维曲面数据,并通过布尔运算处理复杂的拓扑结构,确保每一处曲线过渡平滑且无几何缺陷。随后,CAM系统根据木材的物理特性及刀具路径,自动生成严密的G代码,其中需特别优化刀具切入角度与切削深度,以避免异形部位因应力集中而产生崩边或撕裂。对于具有复杂内腔或倒扣结构的异形件,通常需采用多轴联动加工中心,以实现对三维曲面的全方位覆盖加工。
模具材料的选择与制造工艺直接影响异形件的成型精度与寿命。在原木加工领域,高精度钢模或特种合金刀具常被用于批量生产,其表面硬度需达到HRC55以上,以抵抗木材中硬质颗粒的磨损。模具型腔的设计需预留微小的收缩余量,以应对木材在不同湿度环境下的吸湿膨胀或干燥收缩现象。此外,模具的分模线设计需经过严密的力学模拟,确保开合模过程中的受力均匀,防止因局部应力过大导致异形边缘变形。对于小批量或高定制化的异形轮廓,3D打印树脂模具或快速成型钢模成为折中方案,虽在长期耐用性上略逊于传统钢模,但在模具开发周期和初期成本上具有显著优势,尤其适用于需要频繁更改设计参数的研发阶段。
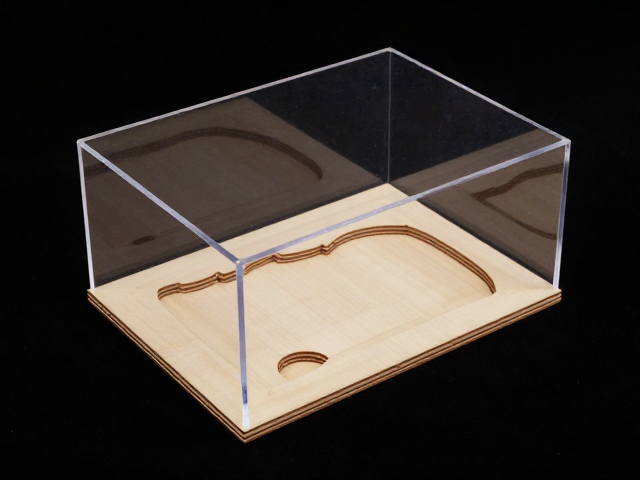
透明展示盒的材质选择与光学性能
透明展示盒的材质选择需兼顾高透明度、耐候性及结构强度,目前行业内主流采用光学级亚克力(PMMA)和高透玻璃两种材料。光学级亚克力具有优异的光学透过率,可达92%以上,且质地轻盈、易于二次加工如热弯和粘接,适合制作具有复杂曲面或异形结构的展示盒。其表面可通过抛光或喷涂处理,达到镜面效果或哑光质感,以匹配不同风格的原木产品。相比之下,高透玻璃(如超白玻璃)具有更高的硬度和耐刮擦性,化学稳定性极佳,不易老化变黄,但重量较大且加工难度高,通常用于对质感要求极高且结构相对简单的展示盒。材料表面的杂质含量和内部气泡率是衡量光学性能的关键指标,低杂质含量可确保光线折射均匀,避免视觉扭曲。
光学性能的优化不仅依赖于基材选择,还涉及表面处理工艺与结构设计。为了减少光线在展示盒表面的反射,提升内部原木产品的视觉清晰度,部分高端定制采用纳米防眩光涂层或微棱镜结构,将反射光转化为漫反射,从而增强立体感。展示盒的拼接工艺也直接影响整体光学效果,传统的溶剂粘接易产生白化现象,影响透明度,而目前更倾向于使用光学级无影胶进行粘接,固化后胶层无色透明,与基材折射率接近,几乎完全消除接缝痕迹。此外,盒体结构的密封性设计需考虑热胀冷缩因素,预留适当的伸缩空间,防止因温度变化导致盒体变形或接缝开裂,确保长期展示中的结构完整与视觉美观。
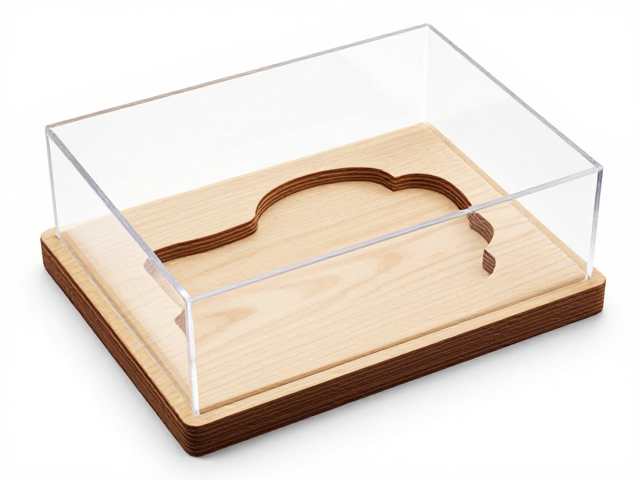
工艺整合与成品质量控制
原木激光精雕与异形开模、透明展示盒定制并非孤立存在的环节,而是需要通过严密的工艺整合形成完整的生产闭环。在组装阶段,激光雕刻件与异形模具加工件需进行高精度的尺寸匹配,公差控制通常要求在±0.1mm以内,以确保放入展示盒时严丝合缝,避免因尺寸偏差导致装配困难或外观瑕疵。透明展示盒的封装工艺需特别注意防尘与防震,盒内通常铺设高透、低反光的惰性材料衬垫,如微纤维布或硅胶垫,以保护原木表面免受划痕,同时提供稳定的支撑力。衬垫的厚度和硬度需根据原木产品的重量和形状进行定制计算,防止因支撑点分布不均导致产品受力变形。
成品质量控制涵盖从原材料入库到最终出厂的全流程检测。激光精雕件需通过目视检查雕刻深度、线条清晰度及表面碳化程度,确保无断刀、重影或过度烧蚀现象;异形件需使用三坐标测量仪检测关键轮廓尺寸,确保符合设计图纸要求;透明展示盒则需通过透光率测试和应力双折射检测,评估光学均匀性及内部应力分布。所有组件在组装前需经过超声波清洗,去除加工残留的木屑、油污及灰尘,确保组装环境的洁净度。最终成品需在标准光照条件下进行外观检验,检查各部件结合处的缝隙均匀性、表面洁净度及整体结构稳定性,任何细微瑕疵均需返工处理,以确保交付产品达到高端定制的水准。