基材预处理与表面洁净度的控制逻辑
PVC材质在高温注塑过程中,脱模剂残留和挥发性副产物是导致后续涂装附着力失败的主要诱因。为了确保涂装前的基材洁净度,注塑工艺需严格控制模具温度与注射压力,避免因材料降解产生的碳化点或油斑。实际生产中,通常采用等离子清洗或专用溶剂擦拭作为预处理步骤,以去除微观层面的污染物。这一环节的核心在于建立标准化的清洁作业流程,确保每一批次产品在进入涂装线前,表面接触角符合既定标准,从而为涂层提供均匀的附着基础。
表面处理的有效性直接决定了最终涂层的均匀性,特别是在处理复杂结构件时,死角区域的积污问题尤为突出。通过优化注塑件的浇口设计,可以减少流痕和熔接痕,降低后续打磨所需的工作量。同时,环境洁净度管理至关重要,无尘车间的微粒控制能显著减少涂装前的吸附灰尘。对于小比例GK(玻璃漆)上色而言,基材的微观粗糙度需要经过精密计算,过高的粗糙度会导致漆面发雾,而过低的粗糙度则无法提供足够的机械咬合力,因此需依据具体树脂配方调整表面处理参数。
小比例GK上色的色料分散与稳定性机制
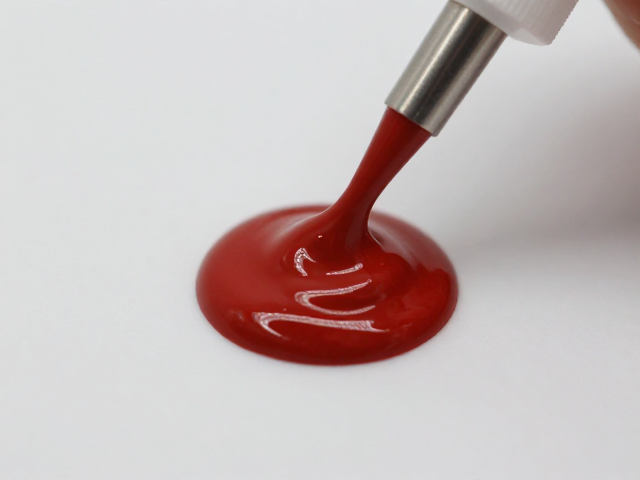
小比例GK上色涉及在极低添加量下实现高显色性与高透明度,这对色浆的分散稳定性提出了严苛要求。在注塑高温剪切作用下,色料颗粒容易发生团聚或沉降,导致成品出现色差或条纹。解决这一问题的关键在于选用经过表面处理的纳米级颜料,并配合高剪切力的混色系统。工艺上需精确控制熔体温度,确保色料在PVC基体中均匀分散而不发生热分解。实际数据表明,分散时间与剪切速率的匹配度直接影响着色效率,过长的混合时间可能导致材料热老化,而过短则无法达到微观均匀。
GK漆的特性要求涂层具备极高的透明度,因此在注塑阶段需避免材料内部产生气泡或杂质。注塑过程中的排气设计必须经过严密的计算,确保熔体在填充过程中能顺利排出气体。对于小比例着色,色母粒的载体树脂需与PVC基材具有良好的相容性,以防止相分离导致的表面缺陷。此外,后处理阶段的冷却速率也会影响结晶度和光学性能,缓慢且均匀的冷却有助于减少内应力,提升漆面的平整度。通过优化这些微观结构参数,可以在保证结构强度的同时,实现预期的视觉效果。
注塑成型参数对微观缺陷的抑制作用
注塑成型过程中的温度曲线控制是决定产品表面质量的核心因素。PVC材料对热敏感,过高的熔体温度会导致分解产生氯化氢气体,进而腐蚀模具并影响表面光洁度。因此,需建立精确的温度分区控制模型,从料筒到喷嘴的温度梯度需经过严密的验证。在实际操作中,注射速度与保压压力的配合至关重要,快速注射可减少熔体前沿的冷却,而适当的保压则能补偿收缩,防止缩痕产生。这些参数的微小波动都可能放大为表面的可见缺陷,因此需引入闭环控制系统进行实时监测。
模具表面的状态与冷却系统设计同样影响着最终产品的洁净度与细节表现。模具表面的抛光等级需达到预定标准,以减少涂层时的橘皮效应。冷却水路的设计需确保型腔各部位温度均匀,避免因冷却不均导致的翘曲或变形,这对于保持小比例GK上色的几何精度尤为重要。此外,脱模斜度的设计需考虑PVC材料的收缩特性,过大的脱模力可能导致表面划痕,影响涂装效果。通过模拟软件优化流道与冷却系统,可以在设计阶段消除潜在的热力学缺陷,提升成品的一致性。
涂装工艺与环境协同控制体系
涂装环境的温湿度控制是确保GK漆膜质量的外部保障。高温高湿环境会导致漆面出现发白、流挂或干燥不良等现象,因此需配备恒温恒湿系统,将施工环境的温湿度维持在特定区间。喷涂设备的雾化效果直接影响漆膜的厚度均匀性,需定期校准喷枪参数,确保雾化颗粒细腻且分布均匀。对于小比例上色产品,喷涂距离与移动速度需保持恒定,以避免局部漆膜过厚导致的光学畸变。通过标准化喷涂作业,可以减少人为因素导致的质量波动。
涂装后的固化过程需遵循严格的温度与时间曲线,以确保涂层充分交联。对于PVC基材,固化温度不能超过材料的热变形温度,以免导致工件变形。红外固化或热风固化技术的应用可提高固化效率,同时减少能耗。在固化过程中,需监测涂层表面的硬度与附着力,以验证工艺参数的有效性。此外,涂装后的清洁与包装环节也需防止二次污染,使用无尘包装材料和防静电措施,确保产品在出厂前保持最佳的表面状态。通过全流程的精细化管控,可实现高质量的小比例GK上色效果。