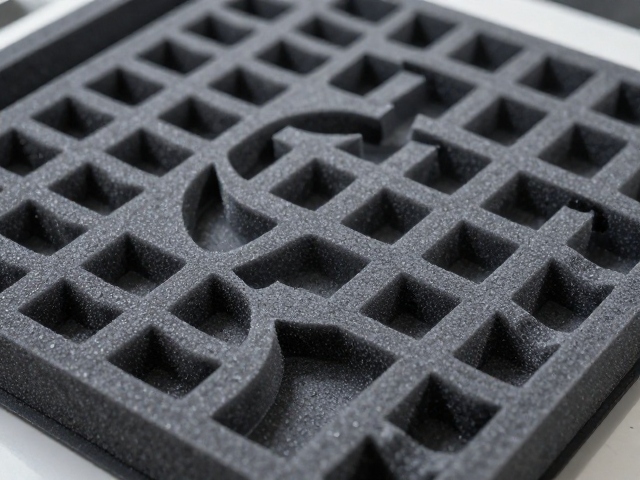
EVA泡沫热压裁切塑形工艺的核心控制要素
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能、隔音效果及加工便利性,被广泛应用于包装内衬、运动护具、建筑隔音及工业密封等领域。热压裁切塑形工艺是提升EVA制品精度与结构强度的关键环节,该工艺通过加热软化材料,再利用模具或刀具进行定型与切割,从而实现复杂几何形状的精准成型。在这一过程中,温度控制是决定成品质量的首要变量。通常,EVA的热压温度需严格控制在120℃至160℃之间,具体数值取决于EVA的密度、交联度以及醋酸乙烯酯(VA)含量。温度过低会导致材料未完全软化,产生冷冲痕迹或边缘毛糙;温度过高则可能引发材料降解、变色甚至释放有害气体,影响环保性能。
裁切精度与模具设计的匹配度直接影响最终产品的尺寸稳定性。传统的模切工艺在应对高精度异形结构时,常因刀具磨损或定位偏差导致累积误差。现代热压裁切技术常结合数控冲床或激光辅助定位,确保在加热状态下材料能严格贴合模具型腔。对于多层复合EVA结构,热压过程中的压力分布均匀性至关重要,过大的压力可能导致材料内部应力集中,后续使用中易出现开裂或变形。因此,工艺参数需根据材料厚度与硬度进行动态调整,确保每一层材料在受压后能保持预期的回弹特性与尺寸精度,满足高精度装配需求。
避免高温暴晒对EVA制品性能的影响机制
EVA材料虽然具备良好的耐候性,但其分子结构中的碳链在高温环境下仍会发生热氧老化。长期处于高温暴晒环境下,EVA制品表面容易出现粉化、变硬、变色以及机械强度下降等现象。紫外线辐射会加速聚合物链的断裂,导致材料内部交联结构受损,进而削弱其缓冲吸收能力。特别是在户外应用场景中,如汽车后备箱垫、户外健身器材配件等,若未采取有效的防护措施,EVA制品在夏季地表温度可达60℃以上的环境中,其物理性能衰减周期显著缩短。因此,在工艺设计与选材阶段,需考虑添加紫外线吸收剂或抗氧剂,以提升材料的热稳定性与抗老化能力。
除了环境因素,加工过程中的残余应力释放也是导致高温变形的主要原因。在热压成型后,若未进行充分的冷却定型或退火处理,材料内部残留的热应力会在后续高温环境下逐渐释放,导致制品发生翘曲、扭曲或尺寸收缩。为避免此类问题,建议在成型后增加自然冷却或强制风冷工序,确保材料在受控温度下缓慢释放应力。此外,对于对尺寸稳定性要求极高的精密部件,可采用二次热处理工艺,即在低温环境下进行长时间的回火处理,以消除内部微观缺陷,提高制品在高温环境下的尺寸保持率,确保产品在全生命周期内的性能一致性。
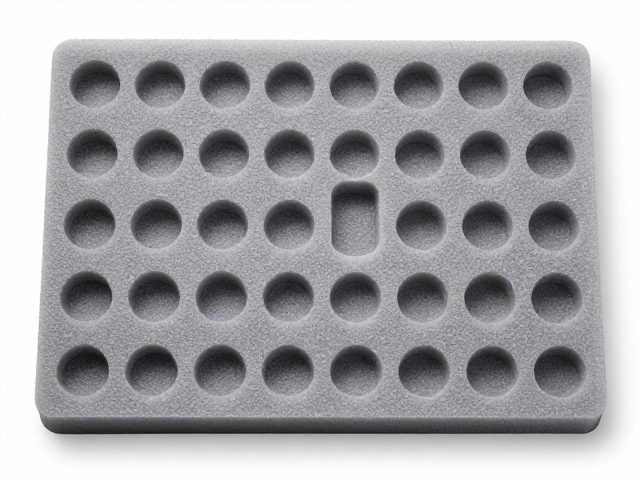
可拆卸接口优化设计与结构稳定性提升
传统EVA制品常采用整体成型或胶粘连接,这种方式在需要模块化更换或清洗的场景中存在明显局限。可拆卸接口优化设计通过引入卡扣、磁吸或弹性锁紧结构,实现了EVA部件之间的无胶装配。在接口设计时,需充分考虑EVA材料的弹性模量与蠕变特性。由于EVA具有一定的蠕变倾向,长期受力下的卡扣结构可能发生松弛,导致连接松动。因此,接口处的倒角设计、壁厚分布及锁紧角度需经过严密的力学计算,确保在多次拆装后仍能保持足够的夹持力。例如,采用T型槽与弹性凸耳配合的卡扣结构,可利用EVA的弹性变形实现快速锁紧,同时通过增加接触面积分散应力,防止局部应力集中导致的断裂。
为了进一步提升接口的耐用性与密封性,可在可拆卸连接处引入微结构表面处理或复合层设计。通过在EVA表面压印微观纹理,增加摩擦系数,防止部件间相对滑动;或在接口接触面增加一层耐磨、耐候的复合薄膜,保护EVA基材免受磨损与化学腐蚀。此外,模块化接口的设计需兼顾装配效率与结构强度,通过标准化接口尺寸,实现不同功能模块的快速组合与扩展。这种设计不仅简化了生产流程,降低了组装成本,还提高了产品的可维护性,使得局部损坏部件可单独更换,延长了整体产品的使用寿命,符合绿色制造与可持续发展的理念。