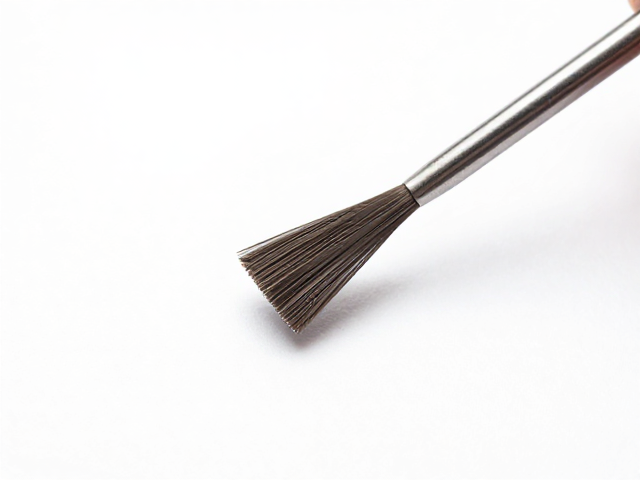
金属蚀刻片的精密成型逻辑
金属蚀刻工艺通过化学试剂与金属基材表面的氧化还原反应,实现材料的去除与图形转移,这一过程在微观尺度上决定了最终产品的精度上限。不同于机械切割产生的物理应力,化学蚀刻能够保持材料整体的应力平衡,避免边缘产生微裂纹或变形,特别适用于超薄金属片的复杂结构加工。在高精度的制造场景中,蚀刻液的浓度、温度以及反应时间的控制,直接决定了蚀刻速率的均匀性,进而影响边缘的垂直度与表面光洁度。
发梢级精细边缘的形成,依赖于对金属晶粒结构与蚀刻速率的精准计算。当蚀刻液渗透至抗蚀层边缘时,若控制得当,金属表面会形成较为平滑的过渡区,而非粗糙的锯齿状。这种微观层面的平滑处理,使得金属片在后续组装或精密接触中,能够提供更稳定的物理性能。工业实践中,常采用多次重复蚀刻或添加特定缓蚀剂来抑制侧向腐蚀,从而获得类似发丝末端般细腻且锐利的几何特征,满足高精度连接器或精密传感器对接触面的严苛要求。
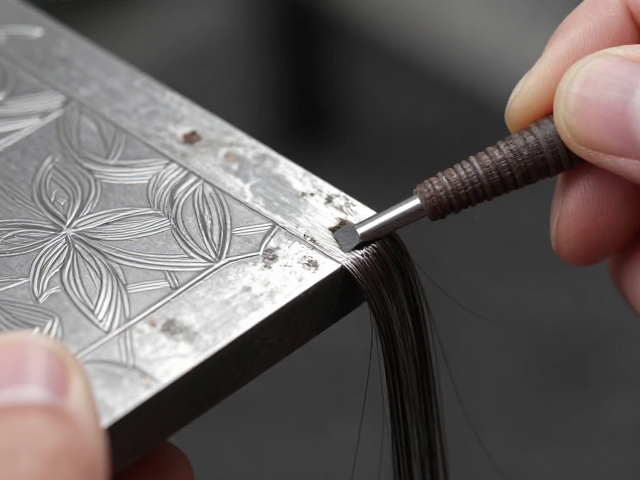
打磨棒在边缘处理中的关键作用
在蚀刻成型后,金属边缘往往残留微小的毛刺或因反应不均产生的粗糙点,此时打磨棒成为提升表面质量的核心工具。不同于传统的大规模抛光,针对发梢级精细边缘的处理,通常选用硬度适中、颗粒度极细的柔性打磨介质。这种处理方式能够在不改变金属主体尺寸精度的前提下,去除边缘的微观凸起,使接触面更加顺滑。打磨棒的材质选择至关重要,碳纤维或特定高分子复合材料制成的打磨头,能够提供均匀且可控的摩擦力,避免对脆弱边缘造成崩缺。
操作过程中,打磨棒与金属边缘的接触角度和压力分布需要经过严密的计算与调试。过大的压力会导致边缘材料过度去除,改变原始设计尺寸;而压力不足则无法有效消除微观缺陷。通过自动化设备或高精度手工操作,打磨棒以微米级的步进对边缘进行扫掠,逐步消除蚀刻过程中留下的“狗骨效应”或边缘发白现象。这种后处理工序显著提升了金属件的触感与视觉美感,同时也降低了因边缘粗糙导致的应力集中风险,延长了部件在高频振动或摩擦环境下的使用寿命。
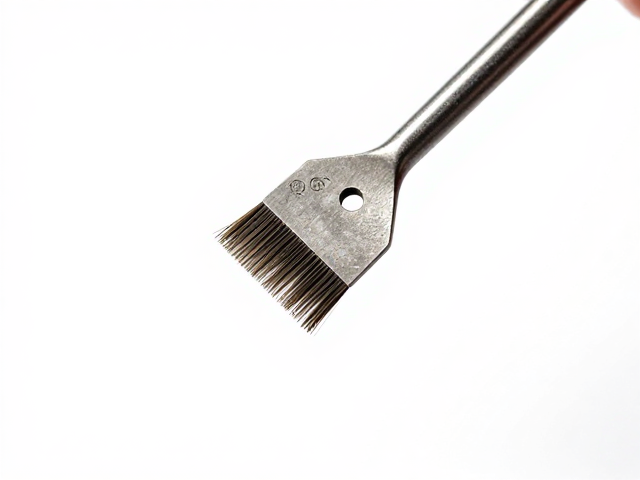
工艺参数与质量控制标准
蚀刻成型与边缘打磨的协同作用,构成了高精度金属部件的生产闭环。在实际生产数据中,对于厚度低于0.1毫米的金属片,蚀刻后的边缘粗糙度(Ra值)通常需控制在0.4微米以内,才能满足发梢级精细边缘的定义。这一指标的达成,需要蚀刻液配方中稳定剂的精确配比,以及温度波动控制在±1摄氏度范围内。同时,打磨工序的介入,使得最终成品的Ra值可进一步降至0.1微米以下,达到镜面般的视觉效果与极低的摩擦系数。
质量检测环节通常采用光学显微镜与激光扫描轮廓仪对边缘形态进行非接触式测量。通过对比设计图纸与实测数据,评估边缘的垂直度、直线度以及微观缺陷情况。真实案例显示,在精密电子连接器的生产中,经过标准化蚀刻与打磨棒处理的铜合金片,其接触电阻稳定性提升了显著比例,且无故障运行时间大幅延长。这种基于数据验证的工艺优化,确保了金属蚀刻片在高端制造领域的可靠性,为后续自动化装配提供了高一致性的基础部件。