材料预处理与环境控制的核心逻辑
分层自流平滴胶在制作钥匙扣挂件时,气泡问题往往源于材料微观结构中的空气残留与环境温湿度失衡。高粘度树脂在搅拌过程中极易卷入微小气泡,若未经过充分的静置脱泡,这些气泡会在固化过程中膨胀或滞留,导致成品表面出现针孔或内部浑浊。实际操作中,建议使用真空脱泡机处理树脂与固化剂混合液,真空度控制在-0.1MPa左右,时间约为15至20分钟,直至液体表面无气泡翻滚。若缺乏专业设备,可将混合好的胶水置于密闭容器中,通过轻微震动辅助气泡上浮,随后静置至少30分钟,确保气泡完全逸出。环境温度需维持在20-25摄氏度,相对湿度低于60%,高温会加速固化反应导致气泡无法排出,而高湿度则可能引起表面发白或粘性过大,进而吸附空气中的尘埃与气泡。
分层灌注与色彩融合的操作规范
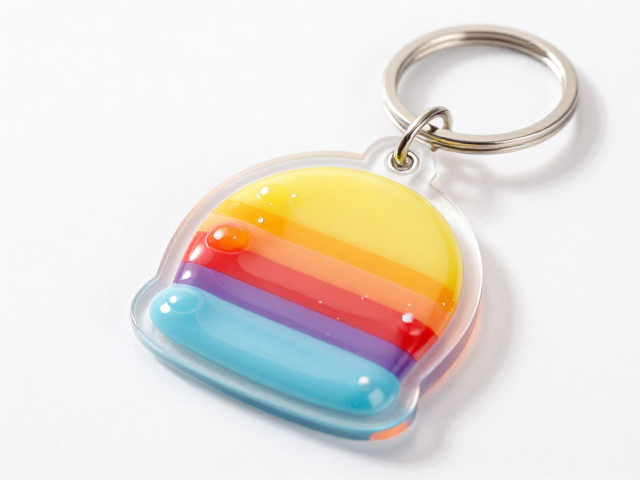
钥匙扣挂件常需通过分层滴胶实现色彩渐变或图案叠加,这一过程对气泡控制提出了更高要求。第一层基础色需完全固化后再进行第二层操作,层间结合力不足会导致分层脱落,而层间残留气泡则会形成明显的隔离线。灌注第二层时,应采用细口滴管沿容器边缘缓慢注入,利用重力自然流平,避免直接倾倒冲击底层已固化的表面。若需制作复杂图案,可使用硅胶模具预先勾勒轮廓,再用牙签或细针引导颜料流动,减少因快速混合产生的湍流气泡。每层厚度建议控制在1-2毫米,过厚容易因重力塌陷产生内部应力气泡,过薄则难以形成清晰的视觉层次。
气泡修复与后期打磨的精细处理
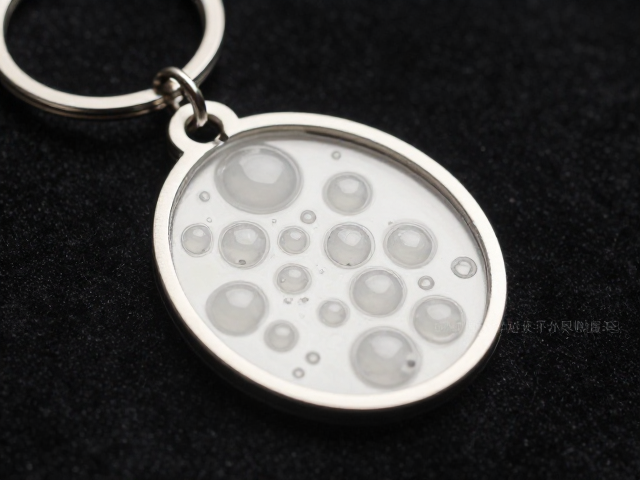
即使经过严密的预处理,成品表面仍可能出现微量气泡,此时需通过后期处理进行修复。对于表面微小气泡,可使用热风枪或吹风机在低温档下轻轻吹拂气泡处,利用热量降低树脂粘度,使气泡自然破裂或浮出表面。若气泡较大或位于内部,需等待完全固化后,使用高目数砂纸(如1000目至2000目)进行湿磨,逐步打磨至平整,随后使用抛光膏进行镜面抛光,以恢复透明度与光泽。此过程需严格控制打磨力度,避免过度磨损导致图案模糊或挂件变形。修复后的表面应无明显划痕或凹凸,确保钥匙扣挂件在日常使用中具有优异的耐磨性与美观度。