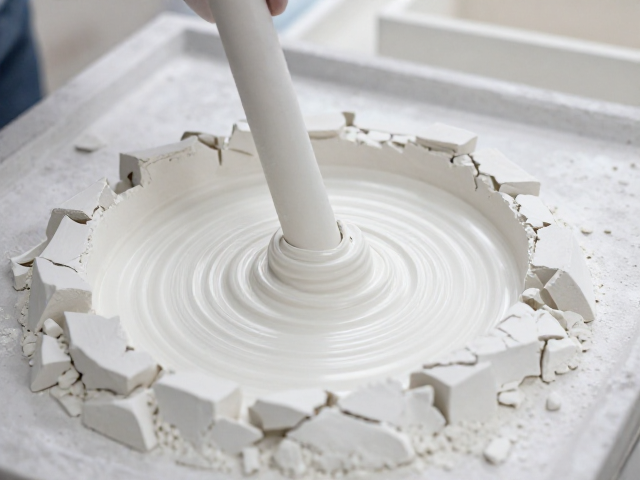
石膏注浆成型的自然风干环境控制
石膏浆料在注入模具后,水化反应会释放出游离水,这些水分必须通过自然挥发才能形成稳定的坯体结构。环境温度的稳定性对干燥速率起着决定性作用,理想的室温应维持在20至25摄氏度之间,过高的温度会导致表面结皮过快,内部水分无法排出,从而在脱模时因应力不均引发断裂。空气湿度同样关键,相对湿度保持在50%至60%左右能确保水分以均匀的速度从坯体表面向空气中扩散,避免表面硬化与内部软化形成巨大的张力差。
通风条件需要遵循间接流动的原则,避免强风直吹坯体表面。自然风干过程中,模具周围应形成微弱的空气对流,这有助于带走石膏表面的饱和水汽,但任何直接的气流冲击都会加速局部水分蒸发,导致坯体表面产生微裂纹或整体翘曲。在实际操作中,可以将模具放置在远离门窗风口、且无阳光直射的平稳区域,利用室内自然空气循环完成初步定型,这一阶段坯体尚未具备足够的机械强度,任何外力干扰都可能造成不可逆的损伤。
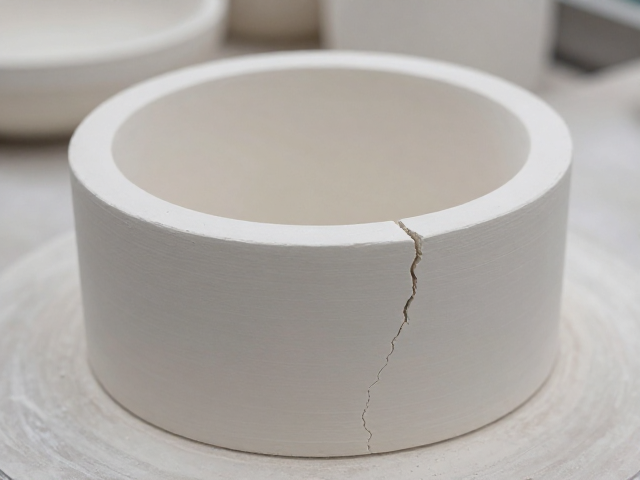
脱模时机与坯体状态评估
脱模的核心在于精准判断坯体的“指压硬度”,即坯体表面在轻微受力下不粘手、无凹陷,但内部仍保留一定微量水分时的状态。过早脱模,坯体内部结构松散,极易在重力作用下发生坍塌或变形;过晚脱模,石膏与水分子结合紧密,收缩率增加,脱模时的剥离力会显著增大,导致边角碎裂。通常注浆后20至40分钟(具体视石膏粉型号和环境温度而定)是最佳观察窗口,此时坯体已具备初步自支撑能力,但尚未完全硬化收缩。
为了更准确地评估脱模时机,可采用轻触测试法,用指尖轻轻按压坯体表面非关键部位,若感觉坚实且无石膏粉末脱落,同时听到轻微的沙沙声,表明内部水分已大部分排出,结构趋于稳定。此外,观察模具边缘与坯体之间的细微缝隙也是重要参考,当看到坯体与模具壁之间出现极小的分离迹象,说明收缩已经完成,此时进行脱模操作最为安全。切勿依赖固定时间作为唯一标准,因为不同批次的石膏粉吸水率和环境温度波动都会改变反应进程,灵活调整判断依据是保证成品完整性的关键。
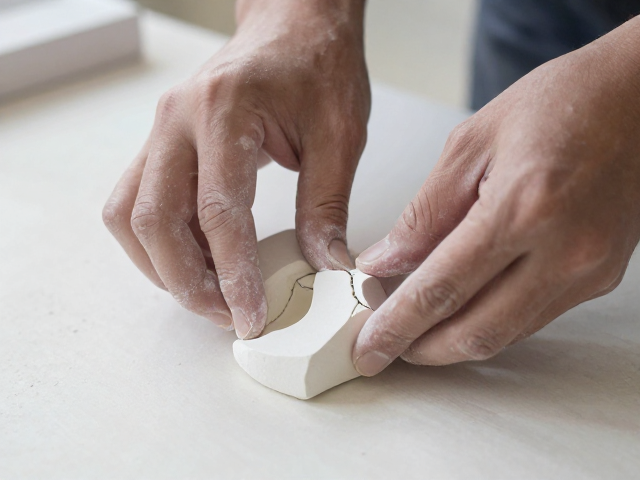
脱模手法与防碰撞碎裂技巧
脱模动作必须严格遵循“轻、稳、匀”的原则,严禁使用金属工具撬动或硬物敲击模具。正确的操作是双手握住模具两侧,利用手掌根部均匀施力,轻轻晃动模具,利用震动破坏石膏与模具间的吸附力,随后缓慢倾斜模具,让坯体自然滑出或用手掌托住底部缓慢剥离。整个过程要保持动作连贯,避免突然的加速度或冲击力,因为石膏在硬化初期脆性较大,瞬间的剪切力是导致裂纹的主要诱因。
对于复杂造型或薄壁结构的石膏制品,建议在脱模前对模具进行预热或轻微摩擦处理,减少表面摩擦系数,使坯体更容易脱离。脱模过程中,操作人员应始终保持坯体水平或略微倾斜,避免单侧受力导致扭曲。如果坯体较大,可使用柔软的布垫或泡沫板作为缓冲,在坯体滑出瞬间提供支撑,防止其直接撞击硬物表面。每一次脱模动作都应像是在传递易碎品,注意力集中在坯体与模具接触面的分离过程,确保每一处边缘都能平稳过渡,彻底消除因操作粗暴导致的隐性损伤。