EVA泡沫热压裁切塑形工艺的核心控制
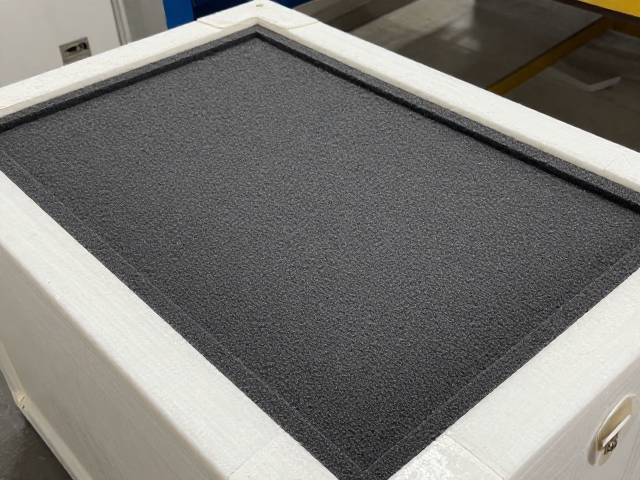
EVA泡沫材料因其优异的缓冲性能和可塑性,在精密仪器运输箱及展示道具制作中占据重要地位。热压裁切是决定成品尺寸精度与结构强度的关键工序,其核心在于对温度、压力及时间三要素的精准控制。不同密度(如15#至50#)和发泡类型(普通发泡与交联发泡)的EVA材料,其软化点和成型窗口存在显著差异。通常,交联EVA(XLPEVA)在120℃至150℃区间表现出最佳的流动与定型能力,过高的温度会导致材料表面碳化或内部气泡破裂,而温度过低则无法使材料充分贴合模具,造成边缘填充不实。
在实际操作中,裁切模具的精度直接影响了热压后的形位公差。使用CNC雕刻或激光切割制作的金属模具,需保证表面光洁度,以减少脱模阻力。热压机台的平板平行度需定期校准,误差控制在0.1mm以内,以确保受力均匀。加热过程中,需配合脱模剂使用,但需选择耐高温且不易残留的专用硅油或水性脱模剂,避免影响后续表面处理。成型后的冷却定型阶段同样重要,未完全冷却脱模会导致产品因内应力释放而发生翘曲变形,因此需设定合理的保压冷却时间,通常建议冷却至60℃以下方可进行脱模处理。
运输箱加固结构设计与力学优化
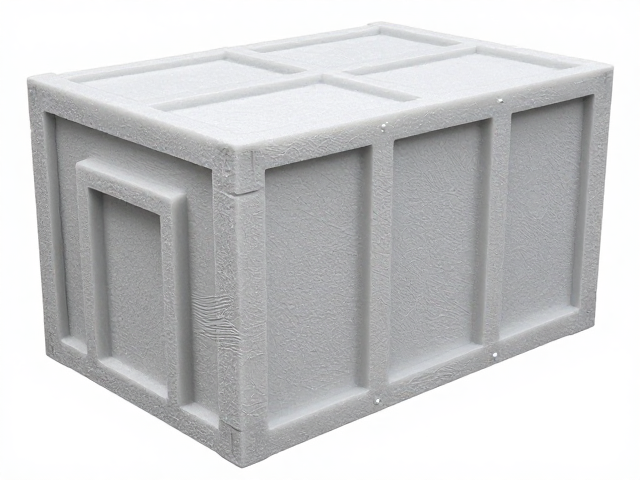
运输箱在复杂物流环境下的安全性,高度依赖于内部EVA内衬的加固结构设计。单纯的等厚挖空无法提供足够的抗冲击保护,需根据内部物品的重心分布和易损部位,采用阶梯式、分区式或骨架式加固方案。对于重型设备,常在EVA层压结构中嵌入铝合金型材或碳纤维棒作为骨架,这些刚性支撑件通过环氧树脂或高强度结构胶与EVA基底结合,显著提升整体抗弯折能力。骨架布局需遵循力学传递原理,将外部冲击力通过骨架分散至箱体底部,避免应力集中导致EVA局部塌陷。
加固区域的厚度设计需经过严密的计算与测试。一般建议高冲击区(如边角、顶部)的EVA厚度增加30%-50%,并可通过多层复合不同密度的EVA实现梯度缓冲。例如,外层使用高密度EVA提供支撑,内层使用低密度高回弹EVA吸收震动。连接方式上,避免使用金属钉或螺丝直接穿透EVA,以免破坏材料微观结构导致开裂。推荐使用双面胶、热熔胶或专用EVA粘接剂进行整体贴合,确保加固部件与主体之间无间隙,形成连续的整体受力结构。
补土找平工艺的材料选择与施工细节
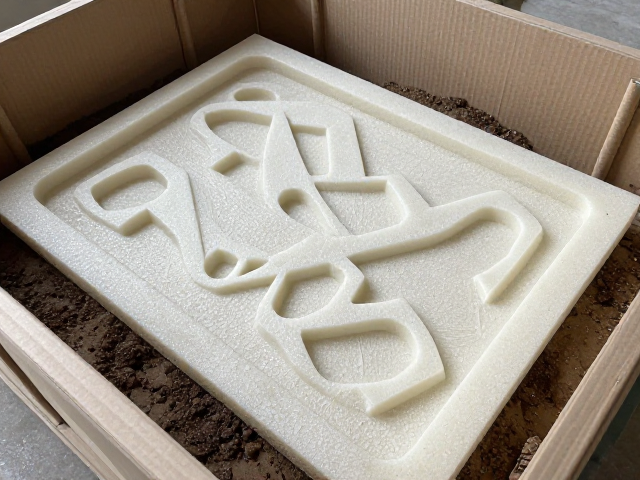
EVA泡沫表面在裁切和热压后,常因模具磨损或材料特性出现细微划痕、毛边或接缝痕迹,此时需进行补土找平处理。传统的原子灰(聚酯腻子)附着力较差且易开裂,现代工艺多采用专用EVA修补胶或水性聚氨酯腻子。修补胶需具备良好的渗透性,能渗入EVA表面微孔,固化后与基材形成化学键合。施工前,必须对修补区域进行打磨清洁,去除油污和粉尘,并使用细砂纸(如400-600目)将修补点周围打磨出斜坡过渡区,以增强涂层附着力并减少台阶感。
补土施工需分次进行,首次薄涂填充凹陷,干燥后打磨平整,再进行第二次覆盖找平。每次涂覆厚度不宜超过1mm,以免因收缩应力导致开裂或脱落。干燥过程中需控制环境温度,理想施工温度为20℃-25℃,相对湿度低于70%。对于大面积平整度要求极高的表面,可采用刮板配合专用找平液进行整体覆盖,随后使用自动喷砂机或手工精细打磨至指定粗糙度。打磨过程中需注意保护周边已成型结构,避免过度打磨破坏尺寸精度。
表面处理与成品验收标准
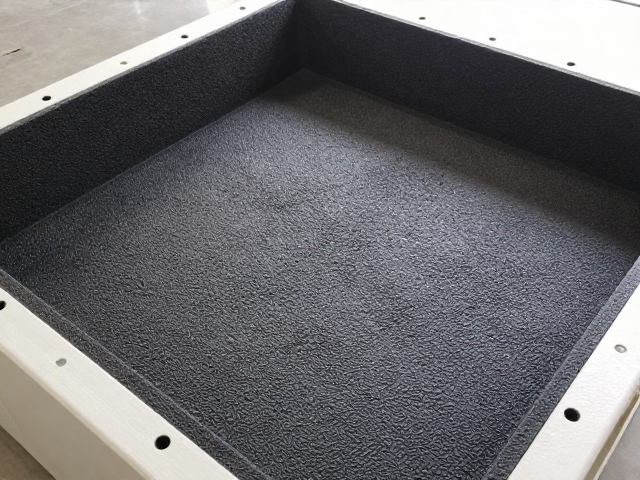
经过补土找平后的EVA运输箱内衬,需进行表面涂装或覆膜处理,以提升外观质感及耐候性。水性丙烯酸漆或专用EVA表面处理剂是常见选择,其柔韧性好,不易因EVA的热胀冷缩而开裂。喷涂时需保持喷枪与表面距离20-30cm,匀速移动,避免漆液堆积。对于需要印刷或丝印图案的区域,需在涂底漆完全固化后进行,确保油墨附着力。对于高要求场景,可采用PVC或ABS薄膜热贴工艺,通过加热加压使薄膜紧密贴合EVA表面,完全覆盖修补痕迹,提供光滑耐磨的保护层。
成品验收需依据严密的检验规范,重点检查尺寸精度、表面完整性及结构强度。使用游标卡尺或三坐标测量仪检测关键定位孔位和安装界面的尺寸,公差通常控制在±0.5mm以内。目视检查表面应无气泡、裂纹、流挂或明显色差,修补区域过渡自然。结构测试方面,可进行模拟跌落测试或压力测试,验证加固结构在受到规定冲击能量后无结构性破坏,EVA内衬无永久性变形。所有数据需记录归档,确保每一批次产品的可追溯性,为后续工艺优化提供真实数据支撑。