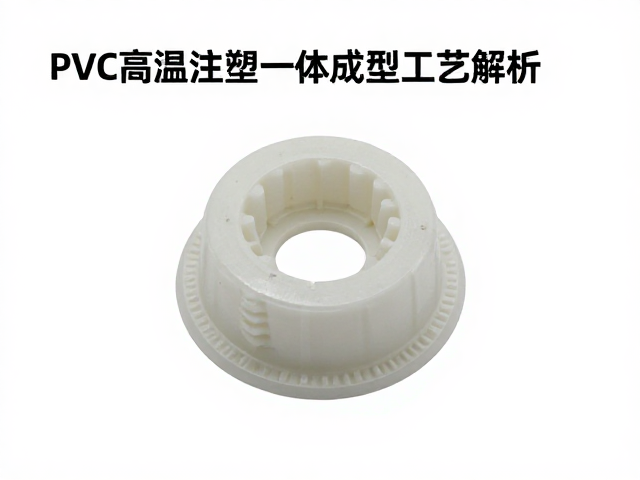
PVC高温注塑一体成型工艺解析
PVC材料在高温注塑过程中会释放出口氯化氢气体,这对模具的表面处理及注塑机的螺杆结构提出了严苛要求。传统PVC加工多采用挤出或压延,而一体成型技术旨在通过高剪切力与精确温控,使材料在模具型腔内瞬间熔融并固化成预定形状,这一过程对温度曲线的控制精度要求极高。通常,模具钢料需经过氮化或特氟龙涂层处理,以抵抗高温腐蚀并防止粘模现象,确保产品表面无气泡、无焦痕。
工艺的核心难点在于热降解控制。PVC的热稳定性较差,当料筒温度超过180℃时,分解风险显著增加。因此,注塑机的温度设定通常分段进行,加料段温度控制在140-150℃,计量段提升至160-170℃,而喷嘴温度则需保持在165-175℃之间,以平衡流动性与分解风险。同时,注射压力需维持在60-80 MPa,以确保熔体能充分填充复杂型腔,特别是对于壁厚不均的产品,需通过调整保压压力来减少缩痕缺陷。
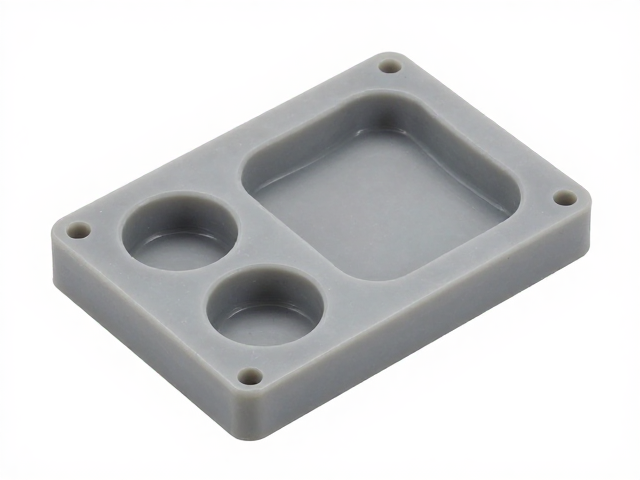
电磨机硅胶模具选型与优化指南
电磨机配件如底座、外壳或连接件,因结构复杂且表面要求高,常采用硅胶模具进行复制生产。选型时需重点关注硅胶的邵氏硬度,一般推荐15-20A的铂金硅胶,因其具备优异的拉伸强度和复制细节的能力,能完美还原金属母模的细微纹理。此外,硅胶的撕裂强度需大于8 kN/m,以应对电磨机配件常见的薄壁结构,防止脱模过程中因刚性过大导致模具破裂或产品变形。
优化生产流程需从排气设计入手,硅胶模具的排气槽深度通常控制在0.02-0.05 mm,位置应设在熔体填充的区域,以避免困气造成的缺料或烧焦。对于电磨机配件,由于成型周期短,建议采用多腔模具以提高效率,但需确保各型腔的流道平衡。固化时间应根据硅胶类型调整,室温硫化硅胶需24小时以上,而加温固化硅胶在80℃下仅需2-4小时,通过精确计算固化时间,可有效提升模具的使用寿命和批次一致性。