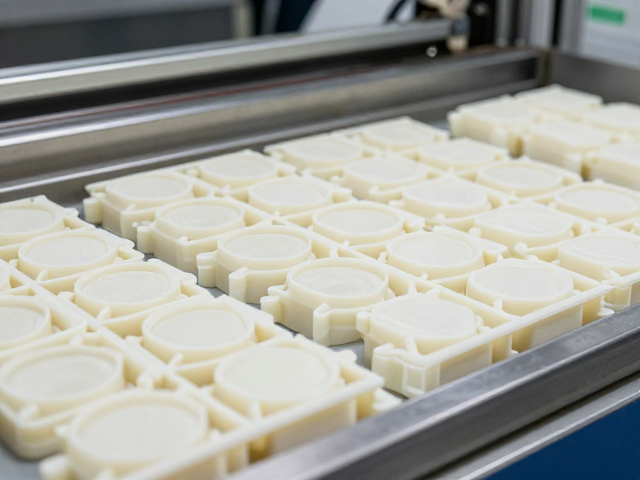
搪胶低温注塑成型工艺的核心原理与参数控制
搪胶工艺的核心在于利用热塑性弹性体在加热状态下包裹内部骨架材料,随后通过冷却定型形成预定形状。低温注塑通常指加工温度控制在150℃至180℃之间的成型过程,这一温度区间能有效避免内部金属或塑料骨架因高温发生变形或氧化,同时确保搪胶材料具有良好的流动性以填充模具细节。材料的熔融指数(MFI)需严格匹配注塑压力,一般控制在10-25g/10min范围内,以保证胶体能均匀覆盖骨架表面无空隙。
工艺过程中的温度梯度管理至关重要。注塑机料筒温度需设置为主段较低、喷嘴段稍高的梯度,以防止材料在喷嘴处滞留降解。模具温度通常维持在40℃-60℃,这一范围有助于胶体缓慢冷却,减少内应力集中,从而降低产品出现气泡、缩水或表面熔接痕的概率。冷却时间需根据产品壁厚计算,通常每1mm壁厚对应1-2秒的冷却时间,确保产品脱模时具备足够的刚性,防止后续搬运中发生形变。
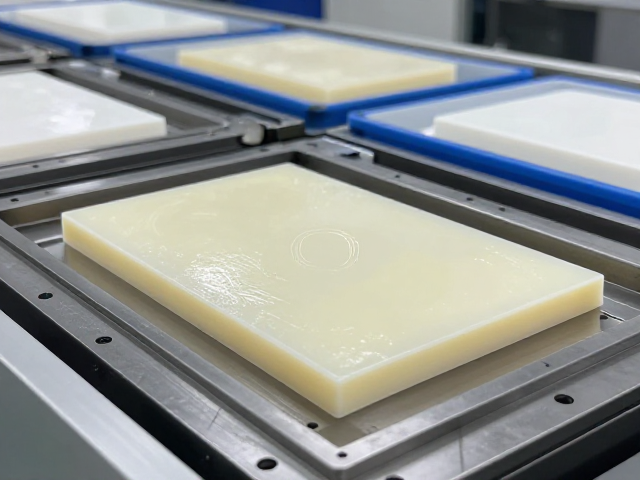
成型过程中的模具设计与表面处理要求
模具设计需考虑搪胶材料的收缩率,通常搪胶材料的收缩率在1.5%-3.5%之间,具体数值取决于材料配方及填料比例。模具型腔表面需经过精密抛光处理,Ra值通常控制在0.1-0.2μm,以确保成品表面光洁度,减少后续打磨工序。对于复杂结构的搪胶玩具或配件,模具需设置合理的排气槽,深度一般在0.02-0.05mm,以排出注塑过程中产生的气体,避免产品内部形成气孔或表面烧焦。
骨架与搪胶层的结合力是工艺关键,模具内通常设置定位柱或卡扣结构,确保骨架在注塑过程中位置固定,防止因胶体流动导致骨架偏移。对于金属骨架,表面需经过清洗、除油、磷化或喷涂底漆等预处理,以增强搪胶材料与金属的结合强度。注塑完成后,需检查搪胶层与骨架的贴合情况,确保无脱胶、空洞现象,对于局部贴合不良的区域,需通过调整注塑压力或保压时间进行优化。
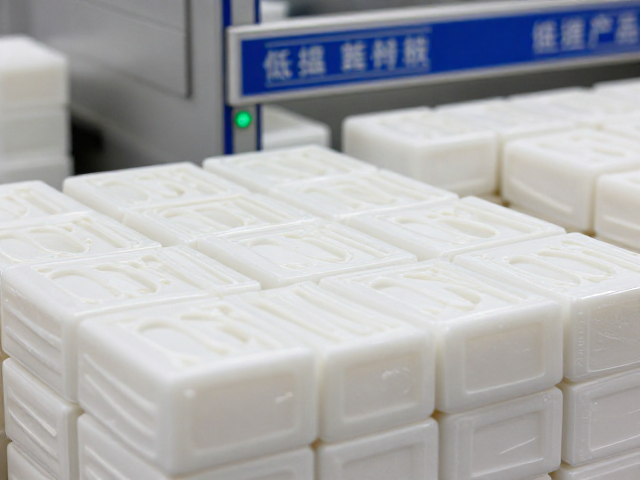
装盒入库的标准化操作流程
产品脱模并经过初步检验后,需进入装盒环节。装盒前需清理产品表面残留的脱模剂或灰尘,确保外观洁净。包装盒需符合尺寸规范,内部通常设置定位卡纸或泡沫托,防止产品在运输过程中因碰撞产生划痕或变形。装盒时需轻拿轻放,避免用力挤压导致搪胶层受损。包装盒封口需严密,封口处贴有合格证标签,标注产品名称、规格、生产日期及批次号,便于后续追溯。
入库前需进行数量核对与外观抽检。抽检比例通常遵循AQL(接收质量限)标准,一般外观检查抽样水平为II级,主要接收水平(AQL)为2.5。合格产品方可进入仓库存储。仓库环境需保持干燥、通风,温度控制在15℃-25℃,相对湿度低于60%,避免高温高湿导致搪胶材料老化、变粘或发霉。不同规格、批次的产品需分区存放,标识清晰,严禁混放,确保库存管理的准确性与高效性。
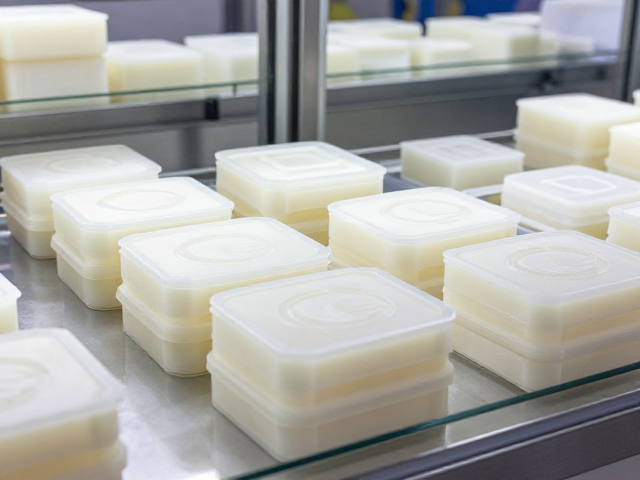
展示柜陈列规范与视觉呈现标准
展示柜陈列需注重产品的视觉吸引力与安全性。陈列架高度需符合人体工程学,通常主展示区高度在1.2米-1.6米之间,便于消费者观看与取放。产品摆放需整齐有序,同系列产品集中陈列,形成视觉阵列。对于大型搪胶玩偶,需配备专用支架或底座,确保站立稳固,防止倾倒。陈列柜内照明需采用LED冷光源,色温控制在4000K-4500K,避免热量积聚导致产品变形或褪色。
陈列环境需定期清洁,保持展示柜玻璃或亚克力面板无指纹、灰尘。产品需定期巡检,检查是否有因长期光照导致的变色、老化或结构性松动。对于易碎或精密部件,需加装透明防护罩或设置隔离栏,防止意外触碰损坏。陈列标签需清晰标注产品信息,不得夸大宣传或设置误导性价格标识。整体陈列风格需与品牌形象一致,营造整洁、专业的视觉效果,提升产品附加值与消费者购买体验。