材料特性与基础准备
自流平滴胶与UV胶在化学属性上有着显著差异,前者依靠环氧树脂与固化剂的交联反应,具有较长的开放时间和优秀的流平效果,适合制作厚重、通透的大件作品;后者则通过紫外线照射引发聚合反应,固化速度极快,无需等待,适合制作薄层覆盖或需要快速定型的细节部件。在实际操作前,环境温湿度是影响成品质量的关键变量,理想的施工环境应控制在温度20-25摄氏度,相对湿度低于60%。过高的湿度会导致树脂表面发白、产生雾状瑕疵,而温度过低则会延长固化时间,甚至导致内部无法完全固化。
工具的准备需要严格遵循无尘标准。使用硅胶垫或专用工作台,避免灰尘颗粒落入未固化的胶体中。对于自流平工艺,搅拌棒、电子秤、量杯以及加热枪或烤箱是必备工具;UV胶则还需要配备波长365nm-405nm的紫外线固化灯。所有接触树脂的工具必须保持绝对清洁,任何残留的旧胶或杂质都可能引发局部固化不均或气泡问题。建议在操作区域铺设一次性桌布,并佩戴丁腈手套,以防止手部油脂污染树脂表面,影响最终的光洁度。
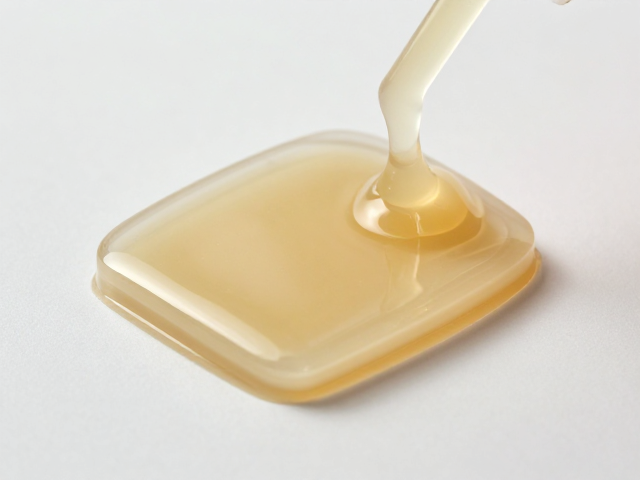
自流平滴胶的分层浇注技巧
分层浇注的核心在于控制每一层的厚度与固化状态。对于厚度超过5mm的作品,必须采用分层浇注,因为单次浇注过厚会导致内部热量积聚,引发剧烈放热反应,造成树脂开裂、变色或产生大量气泡。第一层通常作为底色层或包含装饰物(如干花、亮片),此层需充分搅拌树脂与固化剂,确保混合均匀,避免底部出现未固化层。搅拌时应缓慢且持续,刮去搅拌棒上的胶液,减少气泡混入。
第二层及以上浇注时,需等待第一层达到“指触干”状态,即表面轻微发粘但不粘手,或完全固化后打磨平整。若在第一层未完全固化时浇注第二层,两层之间可能产生化学粘连过强导致的应力裂纹,或者因表面张力不均出现波浪纹。每层浇注后,可使用热风枪从距离表面10-20厘米处快速扫过,利用热气流消除表面气泡。若发现气泡较多,可轻微倾斜模具让气泡排出,但需注意角度,防止胶液流出。
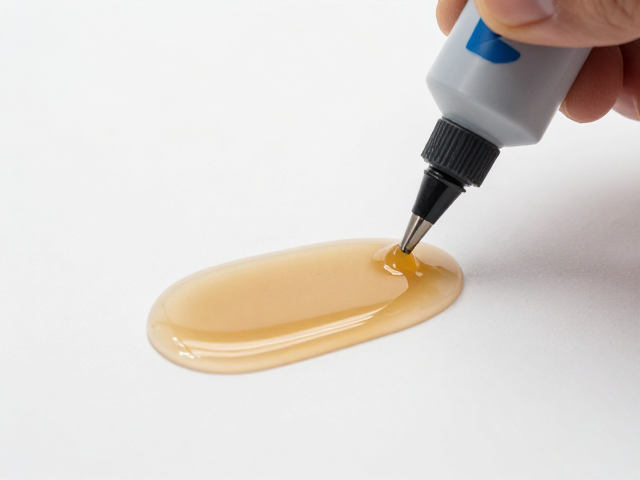
UV胶的精准涂抹与固化控制
UV胶的操作重点在于涂层的均匀性与光照的充分性。由于UV胶固化后会形成一层坚硬且无流平性的薄膜,因此涂抹时必须使用刮板或刷子将胶液均匀铺开,避免出现堆积或厚度不均。对于需要透明封层的作品,建议将胶液滴在作品表面后,用刮板轻轻摊平,再使用酒精喷壶喷洒表面,利用酒精的流动性消除气泡,随后立即进行固化。酒精挥发迅速,能有效减少气泡残留,是提升UV胶成品通透度的有效手段。
固化过程中,紫外线灯的照射距离和角度决定了固化的彻底程度。灯源距离建议保持在5-10厘米,确保紫外线强度足够穿透胶层。对于深色或不透明物体,UV胶可能无法完全固化,因为色素会阻挡紫外线。因此,对于复杂造型或深色基材,需增加光照时间或分段照射,确保每个死角都接收到紫外线。固化后,若表面仍有粘性(阻氧现象),可用酒精擦拭去除,或使用薄层清漆覆盖以增强耐磨性和光泽度。
常见问题排查与表面处理
气泡是树脂工艺中最大的敌人,其产生原因多样。对于自流平滴胶,气泡多源于搅拌过快混入空气或环境温度过低导致粘度增加。解决之道在于低速搅拌和预热树脂材料。对于UV胶,气泡则常因涂抹过快或基材表面粗糙吸附空气所致。若作品表面出现橘皮纹,通常是因为树脂粘度不均或固化过程中温度变化剧烈。轻微橘皮可通过细砂纸(如1000目以上)打磨后抛光修复,严重则需重新浇注。
黄变是环氧树脂随时间推移常见的老化现象,尤其在紫外线长期照射下更为明显。虽然优质配方已添加抗黄变剂,但完全杜绝黄变仍需避免作品长期暴露在强光直射下。若需提升表面光泽度,自流平作品在完全固化后(通常24-72小时),可使用高目数砂纸从400目逐级打磨至2000目,再使用抛光膏或透明封层胶进行抛光。UV胶表面若需修复划痕,可直接涂抹少量UV胶并重新固化,利用其自我流平特性填补微小缺陷,恢复平整外观。