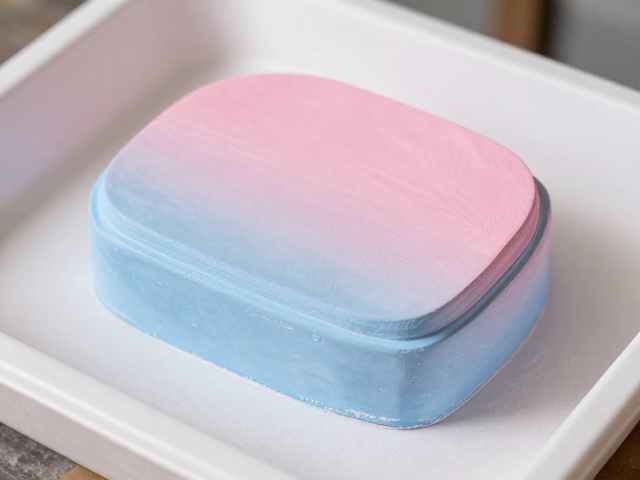
石膏注浆成型的自然风干环境控制
石膏注浆成型后的自然风干是决定成品强度与表面质量的关键环节,这一过程本质上是二水石膏脱去结晶水转化为半水石膏并进一步硬化稳定的物理化学变化。干燥环境必须保持通风良好且避免阳光直射,强烈的直射光会导致表面水分蒸发过快,进而引发开裂或变形。理想的干燥室温度应维持在20℃至25℃之间,相对湿度控制在50%至60%左右,这种温和且稳定的微气候环境能确保石膏内部水分均匀析出,减少因应力不均导致的微观裂纹产生。
在实际操作中,坯体放置需遵循“先软后硬”的原则,注浆后的初期阶段坯体结构松散,极易因触碰而受损,因此必须使用平整且具有一定透气性的托盘进行承托。托盘材质可选用经过防腐处理的木板或高密度塑料网格板,避免使用完全密封的金属或光滑塑料底面,以防底部积水导致干燥不均。坯体之间需保留足够的间隙,通常建议间距大于5厘米,以最大化空气流通效率,加速水分置换过程。若环境湿度过高,可辅以小型循环风扇进行低速导风,但严禁使用热风直接吹拂,以免破坏石膏晶体的交联结构。
粉蓝渐变色彩的施作与融合逻辑
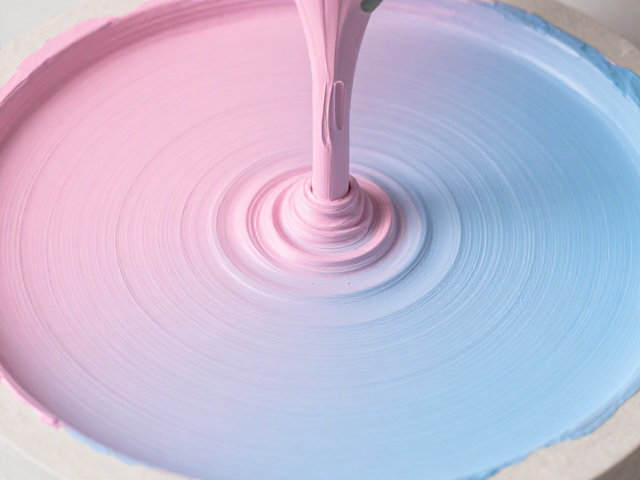
粉蓝渐变的视觉效果依赖于色浆与石膏浆料的精准配比及分层注浆技术,色彩的选择需基于高耐候性的无机颜料或高品质水性丙烯颜料,以确保颜色在干燥后不褪色且与石膏基质结合紧密。制作渐变效果时,通常采用多层注浆法,第一层注入浅粉色浆料,待其表面形成轻微结皮但未完全硬化时,迅速注入第二层浅蓝色浆料,利用两层浆料界面的毛细作用实现自然过渡。颜料的添加比例需经过严格测试,一般颜料占石膏粉重量的1%-3%,过量添加会降低石膏强度并导致颜色发灰或斑驳。
渐变层的厚度控制直接影响最终视觉的柔和度,每层注浆厚度建议控制在2-5毫米,过厚易产生流挂或色差断层,过薄则难以形成明显的色彩层次。在注浆过程中,浆料的搅拌必须均匀且无气泡,气泡在干燥后会形成白色斑点,破坏粉蓝渐变的纯净感。为了增强色彩的饱和度,可在浆料中适量添加少量增稠剂,如羧甲基纤维素钠,但需严格控制用量,以免改变浆料的流动性,导致注浆不满或边缘不齐。干燥过程中需定期观察色彩变化,避免水分蒸发过快导致表面结皮过快,从而阻碍内部水分的排出,造成色差不均。
模线位置的识别与精细化处理技巧
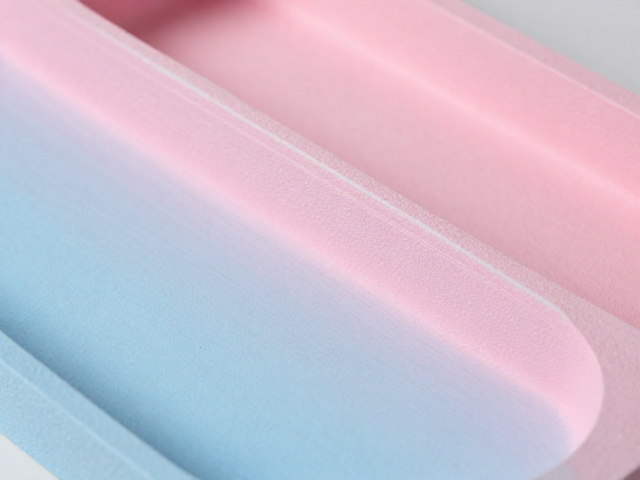
模线是石膏模具合模时必然产生的接痕,其处理方式直接影响成品的精致度与艺术表现,模线通常位于模具闭合面,表现为一条细长的凸起或凹陷线条。处理模线的首要步骤是在注浆前确保模具合模紧密,检查模具闭合处的密封条是否完好,减少注浆时的渗漏,从而从源头降低模线的粗细与明显程度。对于已成型的坯体,需使用细目砂纸(如600目至1000目)对模线区域进行打磨,打磨方向应垂直于模线走向,力度要轻柔且均匀,避免过度打磨导致坯体表面磨损或形状失真。
当模线较深或明显时,可采用石膏粉与白乳胶调和而成的修补膏进行填补,修补膏的稠度需与原坯体一致,填补后需用刮刀修整平整,待干燥固化后再次进行精细打磨。对于追求极致光滑表面的工艺品,可在打磨后使用细绒布蘸取少量水性封闭剂进行擦拭,这不仅能去除细微粉尘,还能使模线区域与周围表面在光泽度上保持一致。在处理复杂曲面或浮雕部位的模线时,需使用不同形状的打磨工具,如圆头打磨块或砂纸卷,以贴合曲面特征,确保模线处理后的过渡自然流畅,无明显接缝感。