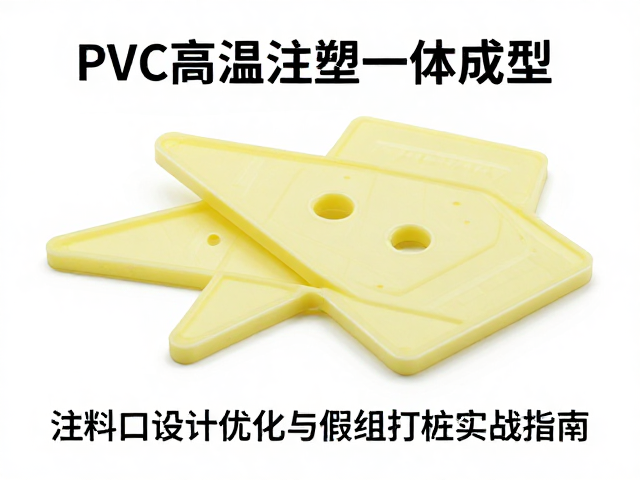
PVC高温注塑一体成型的工艺基础与材料特性
PVC材料在高温注塑过程中面临着热稳定性与流动性的双重挑战,特别是当制品结构复杂且要求一体成型时,材料在熔融状态下的降解风险会显著增加。硬质PVC(uPVC)的玻璃化转变温度较高,通常在80°C左右,但其加工温度需控制在160°C至190°C之间,这一区间较窄,稍有不慎极易导致分子链断裂或交联,进而引发制品表面出现气泡、银纹或强度下降。为了实现真正的高质量一体成型,必须精确控制料筒各温区设定,通常采用后段低温预塑、中段均化、前段高温注射的梯度温控策略,以确保物料在进入模腔前达到理想的粘流态,同时避免局部过热引起的碳化现象。
一体成型工艺的核心优势在于消除了传统拼接工艺中的接合弱点,提升了整体结构的力学性能和密封性。在PVC注塑中,这意味着制品内部应力分布更为均匀,减少了因装配误差导致的潜在失效点。然而,这种工艺对模具的冷却系统提出了极高要求,因为PVC的导热系数相对较低,若冷却不均会导致制品变形或尺寸不稳定。因此,在工艺设计阶段,必须结合制品壁厚变化,优化冷却水路布局,确保模温控制在40°C至60°C之间,以平衡结晶速率和收缩率,从而获得尺寸精度符合工业标准的高质量成品。
注料口设计的流道平衡与热力学优化
注料口(浇口)的设计直接决定了熔体在模腔内的填充路径、压力传递效率以及最终制品的外观质量。对于PVC高温注塑而言,浇口位置的选择需避开应力集中区域,并尽量缩短流动路径,以减少剪切热效应。点浇口和潜伏式浇口常用于外观要求较高的制品,能有效减少浇口痕迹,但其自切断能力对注塑机的响应速度要求较高;相比之下,扇形浇口或薄膜浇口能提供更宽的填充面,降低剪切速率,防止PVC因高剪切而分解,特别适用于大型平板或薄壁结构的一体成型。
流道系统的平衡设计是确保多腔注塑或复杂结构制品质量一致性的关键。采用等长度、等截面的对称流道布局,可以消除不同型腔间的填充时间差异,避免欠注或过保压现象。在PVC注塑中,流道表面需经过镜面抛光处理,以降低熔体流动阻力并减少粘附。此外,冷流道与热流道系统的选择需根据生产批量和制品复杂度权衡:热流道系统能减少废料率,提高材料利用率,但其温控精度和维护成本较高;对于高精度要求的PVC部件,常采用带有加热套的热流道系统,确保熔体在流道中保持恒定的粘度,从而实现稳定的注射过程。
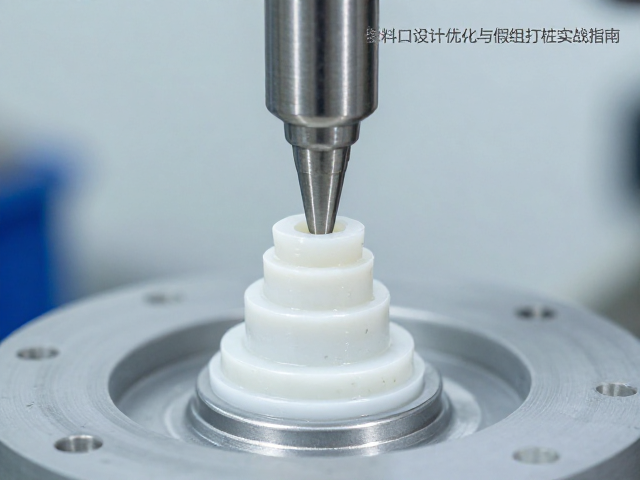
假组打桩在模具调试中的实战应用
假组打桩是指在模具调试阶段,通过模拟实际生产中的合模动作,对模具的关键配合部位进行预压和检测,以验证模具的导向精度、锁模力分布以及冷却系统的有效性。在PVC注塑模具中,由于模具通常采用钢制材料,且型腔结构复杂,假组打桩能有效发现合模线错位、导柱导套卡滞或顶针退回不畅等潜在问题。通过在模具分型面放置塞尺或使用压痕法,可以精确测量合模面的贴合情况,确保无溢料间隙,这对于防止PVC熔体渗漏和保证制品尺寸精度至关重要。
实战中,假组打桩还需结合注塑机的锁模力曲线进行动态测试。操作人员需在低压慢速合模过程中,监测模具各部位的压力分布,识别因模具制造误差或安装不当导致的局部应力集中。对于大型PVC一体成型制品,模具的刚度尤为重要,假组打桩可模拟最大注射压力下的模具变形情况,评估模架及模板的刚性是否满足要求。通过反复调整模具支撑脚和锁模螺母,消除模架变形,确保在高压注射下模腔尺寸保持稳定,从而减少因模具变形导致的制品翘曲或尺寸超差问题。
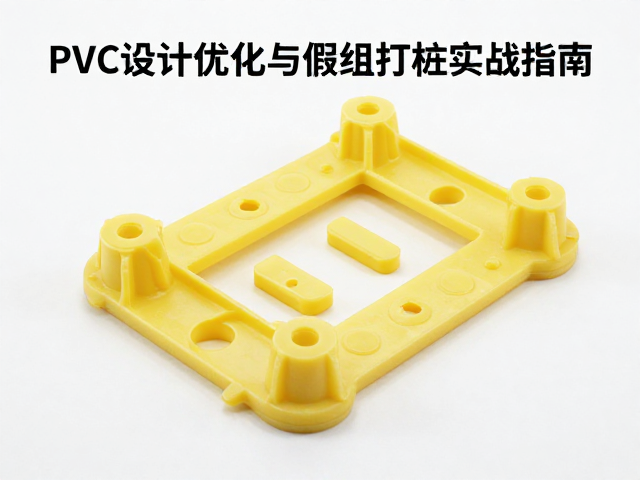
工艺参数调控与缺陷预防策略
在PVC高温注塑一体成型过程中,注射速度、保压压力及冷却时间等核心参数的调控直接影响制品的内部结构和外观质量。注射速度过快会导致熔体剪切过热,引发PVC分解产生黑点或气泡;速度过慢则可能造成填充不足或熔接线明显。通常建议采用分段注射控制,初始阶段低速填充以排除模腔内空气,随后高速填充主体部分,低速补缩以减少收缩。保压压力需根据制品壁厚和材料收缩率设定,过高的保压会导致内应力过大,引起脱模后变形或开裂,而过低的保压则会导致制品缩水或尺寸偏小。
冷却时间的设定需基于模温、熔体温度及制品壁厚综合计算,确保制品在模内充分固化,避免脱模后因余热导致变形。对于PVC材料,冷却过程中分子链的松弛需要一定时间,因此冷却时间通常较长,约占整个成型周期的40%-60%。此外,脱模斜度的设计也需考虑PVC的收缩特性,一般建议设置1°至2°的脱模斜度,以减少脱模阻力,防止制品表面划伤或结构损伤。通过建立严密的工艺参数数据库,记录不同批次材料的成型表现,可实现工艺参数的快速迭代与优化,提升生产过程的稳定性与一致性。