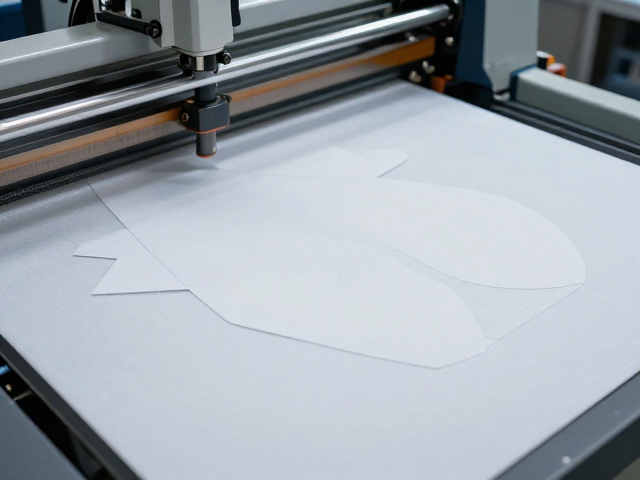
热压成型与裁切塑形的工艺机理
EVA泡沫材料因其优异的缓冲性能和可塑性,在包装内衬及工业组件中有着广泛应用,但传统手工裁切难以应对复杂曲面的高精度需求。热压成型技术通过控制温度与压力,使EVA材料在软化状态下贴合模具,从而获得稳定的三维结构。这一过程依赖于精确的热能分布,通常加热平台需维持在120至160摄氏度之间,具体数值依据EVA的密度和发泡倍率进行调整,以确保材料充分延展而不发生过度塌陷或焦化。
裁切塑形则是将热压定型后的材料进行边缘修整及最终尺寸确定的关键步骤。与单纯的热压不同,裁切环节需要解决材料因受热产生的轻微形变问题,确保成品尺寸符合公差要求。现代工艺中,常采用加热刀模或激光辅助裁切,以减少毛边并提高切口平整度。这种物理形态的固定与修整,直接决定了最终产品的装配精度,是连接材料特性与最终功能的核心环节。
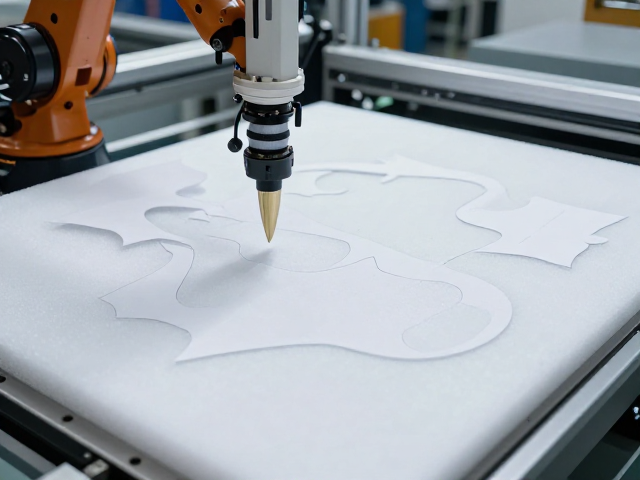
机械臂在自动化产线中的运动逻辑
机械臂装置在EVA加工中扮演着高精度执行者的角色,其核心优势在于能够严格复现预设的运动轨迹。在热压环节,机械臂负责将加热后的EVA板材精准放置于模具中心,并施加垂直下压力。这一动作要求极高的重复定位精度,通常需控制在±0.5毫米以内,以避免材料偏移导致的产品废品率上升。机械臂末端的夹持机构需具备柔性特性,防止夹持力过大导致材料表面留下压痕或损伤。
在裁切塑形阶段,机械臂需配合高速裁切工具进行复杂路径的追踪。相较于传统CNC机床,机械臂在应对非规则曲面裁切时具有更灵活的空间自由度。通过示教编程或离线仿真,机械臂能够优化刀具路径,减少空行程时间。实际应用中,六轴机械臂可模拟人手动作,对EVA材料进行翻转、多角度定位,从而实现对复杂几何形状的高效加工,显著提升了产线的柔性生产能力。
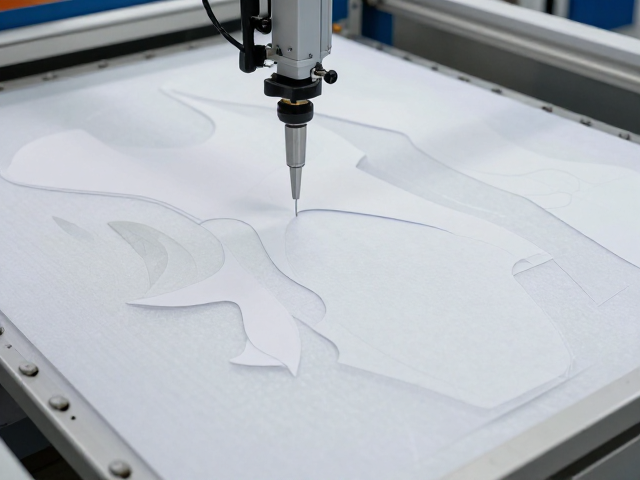
纸样打版与数字化协同的数据流
纸样打版是EVA产品从设计到实物的逻辑起点,传统手工打版存在效率低、误差累积等问题。数字化协同方案引入了CAD/CAM技术,将设计图纸直接转化为机器可识别的加工代码。纸样数据经过优化处理后,生成包含尺寸、角度、裁切顺序的结构化文件。这些数据通过局域网传输至机械臂控制系统,实现了从虚拟模型到物理制造的无缝对接。这种数据流的贯通,消除了人工翻译图纸可能产生的信息失真,确保了每一片EVA组件的几何一致性。
协同方案还体现在打版与生产的动态反馈机制中。在实际加工过程中,传感器实时监测EVA材料的厚度、温度变化等参数,并将数据回传至打版系统。若发现材料因环境温湿度影响产生微小形变,系统可自动微调裁切路径或热压参数。这种闭环控制不仅提高了良品率,还使得纸样能够根据实际生产数据进行迭代优化。通过数据驱动的生产模式,企业能够快速响应设计变更,缩短新产品从打版到量产的开发周期。