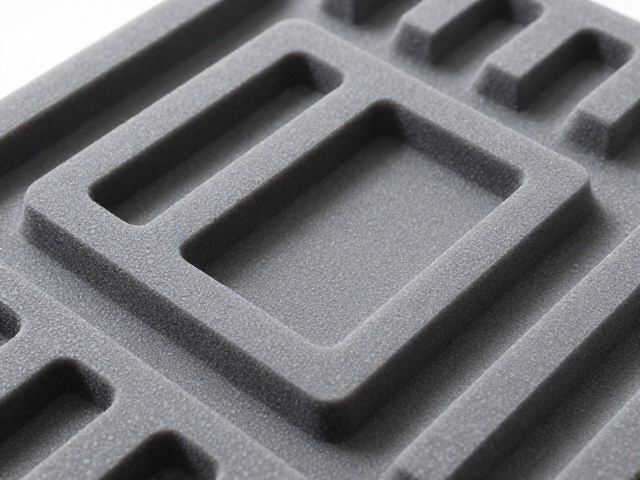
EVA泡沫热压裁切塑形工艺的核心逻辑
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能、柔韧性及可加工性,成为便携式设备外壳与内部结构件的首选基材。热压裁切技术通过高温高压环境,使EVA材料在模具约束下发生分子链重排,从而获得高精度的几何形状。这一过程不仅消除了传统切割可能产生的毛边与层间分离问题,还显著提升了部件的尺寸稳定性。在实际生产场景中,裁切精度通常控制在±0.5mm以内,确保了组件在组装过程中无需额外打磨或修整,直接实现无缝对接。
塑形阶段的温度与压力参数需根据EVA的具体密度进行调整。对于密度在0.15-0.3g/cm³的中等硬度EVA,热压温度通常维持在120℃至150℃之间,压力范围则在2-5MPa。这种工艺条件使得材料能够充分填充模具细节,形成具有复杂曲面或卡扣结构的立体部件。热压后的冷却定型过程至关重要,缓慢冷却有助于释放内部应力,防止部件在后续使用环境中因温度变化发生翘曲或变形,从而保障便携设备的结构完整性。
底漆喷涂对界面结合力的增强作用
EVA材料表面能较低,直接进行后续涂层附着容易出现脱落或起泡现象。底漆喷涂的主要目的是通过化学键合或物理锚固效应,提高涂层与基材的附着力。工业上常选用丙烯酸类或聚氨酯类水性底漆,这类材料具有良好的渗透性,能深入EVA表面微孔,形成致密的过渡层。喷涂过程中,雾化颗粒需均匀覆盖基材表面,膜厚通常控制在10-30微米,过厚可能导致涂层脆性增加,过薄则无法提供有效的结合力。
喷涂后的固化过程需严格控制环境温湿度。在温度20℃±2℃、相对湿度50%-60%的环境下,底漆需经过30-60分钟的流平与干燥,随后进行低温烘烤或自然固化。这一步骤使得底漆中的树脂成分与EVA表面的官能团发生交联反应,形成稳定的界面层。经过底漆处理的EVA部件,其附着力等级在划格法测试中通常可达到ISO 2409标准中的0-1级,为后续功能涂层或装饰涂层的施工提供了可靠的基础。
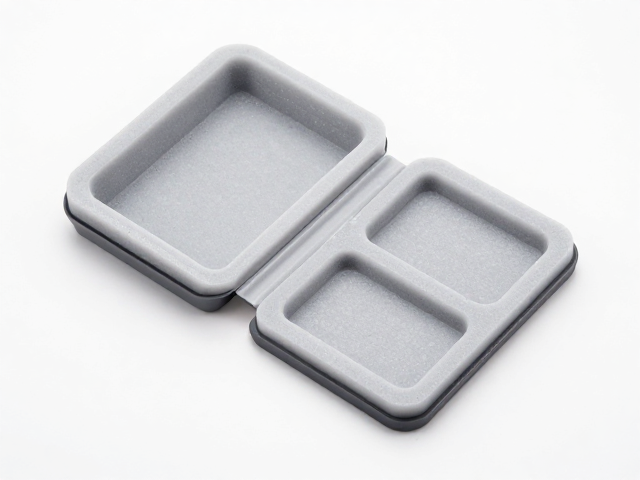
可拆卸结构在便携设备中的设计实现
便携式设备对结构设计的核心诉求在于快速拆装与维护便捷性,EVA热压成型的优势在于能一次性成型复杂的卡扣、滑轨及定位柱结构。通过优化卡扣的几何角度与倒扣深度,可在保证连接强度的同时,实现无损拆卸。例如,在耳机收纳盒或摄影器材内衬的设计中,EVA部件通过热压形成精密的内外配合面,配合精密的底漆喷涂,避免了金属件可能产生的锈蚀或摩擦异响问题。这种全塑料/高分子结构不仅减轻了整体重量,还提升了抗冲击性能。
可拆卸结构的成功实现依赖于零部件间公差匹配的精准控制。热压工艺的高重复精度确保了批量生产中的部件一致性,使得多个EVA组件能够像拼图一样精确咬合。在实际应用中,这种结构允许用户在不使用工具的情况下,通过简单的按压或滑动操作分离各个模块。这种设计不仅方便了内部电池、电路或光学元件的更换与升级,还通过模块化设计延长了产品的使用寿命,降低了长期维护成本。