金属蚀刻片腐蚀成型的核心机理与工艺控制
金属蚀刻成型技术本质上属于化学减材制造范畴,其核心逻辑在于利用化学溶液对金属基材进行选择性溶解,从而通过非接触式的方式获得预定形状的薄片零件。这一过程通常涵盖前处理、涂掩膜、曝光、显影、蚀刻以及后处理等关键环节。在蚀刻过程中,腐蚀液与金属表面的反应动力学直接决定了成型精度,因此工艺参数的稳定性至关重要。工业实践中,常见的蚀刻介质包括酸性氯化铁、碱性氯化铜以及中性盐类溶液,不同介质对不锈钢、铜合金、硅钢片等材料的蚀刻速率和侧向侵蚀控制存在显著差异。
为了确保蚀刻片具备优异的后续加工性能,特别是涂装附着力的稳定性,前处理阶段的表面状态控制起着决定性作用。任何残留的油污、氧化皮或微小的颗粒杂质都会成为腐蚀液不均匀扩散的诱因,进而导致蚀刻面出现麻点或边缘毛刺。现代生产线中,超声波清洗与电化学抛光常被结合使用,以在微观尺度上提升金属表面的均一性。这种经过严格控制的洁净表面,不仅为后续可能的绝缘涂层或防锈层提供了理想的锚固点,也从根本上减少了因界面结合力不足导致的涂层剥落风险,使得最终产品的耐候性与美观度得到实质性保障。
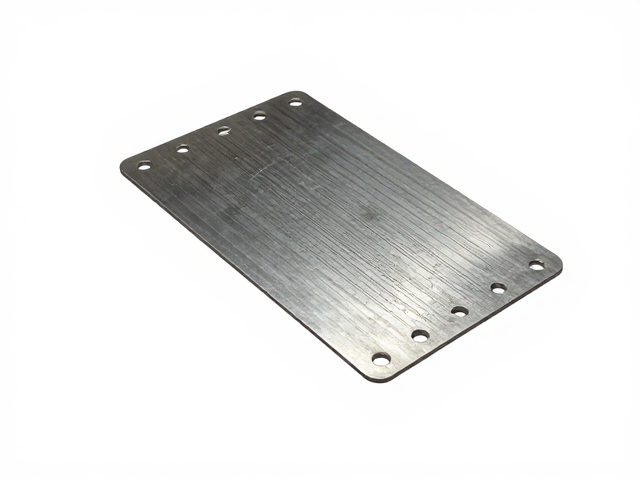
涂装附着稳定性的界面物理与化学基础
金属蚀刻片在经历成型工序后,其表面微观形貌发生了显著变化,这种变化直接影响涂装体系的附着力表现。蚀刻工艺形成的微纳级粗糙结构能够增加涂层的接触面积,通过机械嵌锁效应增强物理结合力。然而,粗糙度的增加若缺乏严密的化学清洁,反而可能成为腐蚀介质滞留的隐患,导致涂层在长期服役环境中发生起泡或脱落。因此,在蚀刻后与涂装前,必须引入活化或转化处理步骤,如磷化或铬化处理,以在金属表面形成致密的钝化膜,这种薄膜既能隔绝基体与涂层的直接接触,又能通过化学键合提升界面稳定性。
涂装体系的选择需与蚀刻后的金属表面特性高度匹配。对于高精度蚀刻件,通常采用低粘度、高渗透性的底漆进行预处理,以确保涂料能充分填充微观孔隙。固化过程中的温度曲线控制同样关键,过快的升温可能导致溶剂挥发过快,在涂层内部形成气泡或应力集中,进而削弱附着力。实际生产数据表明,通过优化蚀刻液的配方以控制侧向蚀刻率,可以获得更垂直的侧壁和更平整的表面,这直接降低了涂装时的流挂风险,使得涂层厚度分布更加均匀,从而在盐雾测试等耐久性评估中表现出更优的稳定性。
关节连接处的应力分布与结构完整性分析
金属蚀刻片在作为连接器或结构件使用时,其关节连接处的性能表现直接取决于材料在成型过程中的残余应力状态。化学蚀刻过程本身不涉及机械切削力,因此相比传统冲压工艺,蚀刻件内部的晶格畸变较小,残余应力相对较低。然而,热处理退火工序的选择会显著改变材料的力学性能。通过控制退火温度和时间,可以消除加工过程中产生的内应力,提高材料的延展性和韧性,这对于需要承受反复弯折或振动的关节连接部位尤为重要。
在微观结构层面,晶粒尺寸的大小影响着关节连接处的抗疲劳性能。细小的等轴晶结构通常能提供更高的强度和更好的断裂韧性,防止连接处在受力初期发生脆性断裂。实际工程案例中,针对高精密传感器支架或柔性电路板支撑片,常采用多次退火工艺来逐步释放应力,同时保持材料表面的光洁度。这种经过精密应力调控的关节区域,在经历百万次以上的动态负载测试后,仍能保持结构完整,未出现微裂纹扩展或连接失效现象,验证了蚀刻工艺在复杂结构件连接性能保障方面的技术优势。