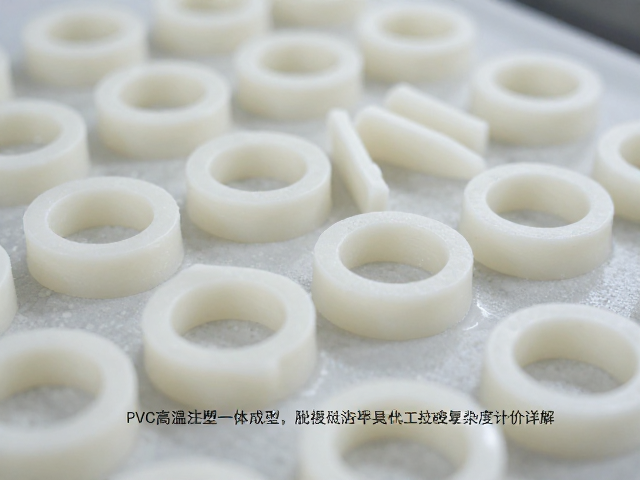
PVC高温注塑一体成型工艺的核心控制点
PVC材料在经历高温注塑过程中,其分子结构会因热应力产生显著变化,这直接决定了最终制品的尺寸稳定性与力学性能。成型过程中,模具温度的精准调控是基础,通常需维持在60-80℃区间,以平衡熔体流动性与冷却收缩率。若模温过低,熔体前沿温度下降过快,易导致短射或熔接痕明显;模温过高则延长冷却时间,降低生产效率,甚至引起材料降解变色。注塑压力的设定需根据制品壁厚动态调整,薄壁区域需较高注射压力以克服流动阻力,而厚壁区域则需配合严密的保压压力,以补偿材料冷却时的体积收缩,防止内部出现缩孔或外部凹陷。
一体成型技术的关键在于消除传统组装带来的接缝缺陷,这对注塑机的合模力与模具精密度提出了极高要求。在填充阶段,剪切速率的控制至关重要,过高的剪切力可能导致PVC分子链断裂,影响制品韧性。同时,排气设计必须完善,PVC在高温下可能释放微量气体,若排气不畅,会在制品表面形成气纹或烧焦痕迹。工艺参数的优化需结合材料的热历史,通过模内冷却系统的均匀分布,确保制品各部位冷却速率一致,从而减少因内应力不均导致的翘曲变形,这是实现高精度一体成型的前提条件。
脱模与修边工序中的精度维持与表面处理
脱模阶段的核心在于控制脱模力与制品表面的完整性,避免因粘模或顶出不均造成变形或损伤。PVC制品在冷却后具有一定的刚性,但边缘部位往往较薄,容易在顶针作用下产生应力集中甚至破裂。因此,顶针的布局需避开外观面及受力关键区,并采用等距、对称的顶出方式。脱模斜度的设计通常需在1.5-3度之间,具体数值依据制品几何形状和表面纹理深度进行调整,对于深腔或复杂结构,需增设推板或气辅脱模辅助机构,以分散脱模应力,确保制品平稳脱离模腔,防止表面划伤或尺寸超差。
修边工序是决定成品外观质量的关键环节,主要处理注塑过程中产生的飞边(披锋)及浇口残留。飞边通常由模具分型面磨损、锁模力不足或注塑压力过高导致,修边时需根据飞边厚度与材质特性选择机械铣削、激光切割或手工修整。对于高精度要求的一体成型件,激光修边能实现微米级精度,且无机械接触应力,能有效保护制品表面纹理。修边后的断面需进行打磨处理,以消除锐边,提升手感并符合后续涂装对基材平整度的要求。此过程需建立严格的公差标准,确保修边后尺寸仍在设计公差范围内,避免因过度修整导致结构强度下降或装配干涉。
涂装代工基于复杂度的计价逻辑解析
涂装代工的计价体系高度依赖于制品的几何复杂度、表面处理要求及批量规模,其中复杂度是决定工时与耗材的核心变量。对于表面平整、无遮挡结构的简单件,主要涉及喷涂一遍底漆与面漆,计价基准相对较低。然而,对于具有内腔、深孔、异形曲面或多组件拼接结构的PVC制品,涂装难度呈指数级上升。这类制品需要定制工装夹具以确保固定稳定性,喷涂时需多次翻转以覆盖所有死角,且遮蔽保护所需的人工与材料成本显著增加。行业通用的复杂度系数会将此类高难度件的基础单价上浮30%-50%,具体数值需根据遮蔽面积占比及喷涂遍数进行量化评估。
材料消耗与后处理工序也是影响最终报价的重要因素,尤其在涉及特殊功能涂层时。PVC表面能较低,直接涂装附着力差,通常需经过电晕处理或喷涂专用底涂剂(Primer),这一步骤增加了前处理时间与材料成本。若制品要求高耐候性或抗紫外线性能,需选用高品质户外专用漆,其单价远高于普通工业漆,且对喷涂环境的洁净度要求更高,可能涉及无尘车间的使用费用。此外,烘烤固化时间与温度曲线需根据涂层厚度精确控制,复杂件因受热不均易产生流挂或橘皮,需增加返修或复检工序,这部分隐性成本通常在报价单中通过“工艺附加费”或按工时折算的方式体现,确保价格能真实反映生产过程中的资源投入。