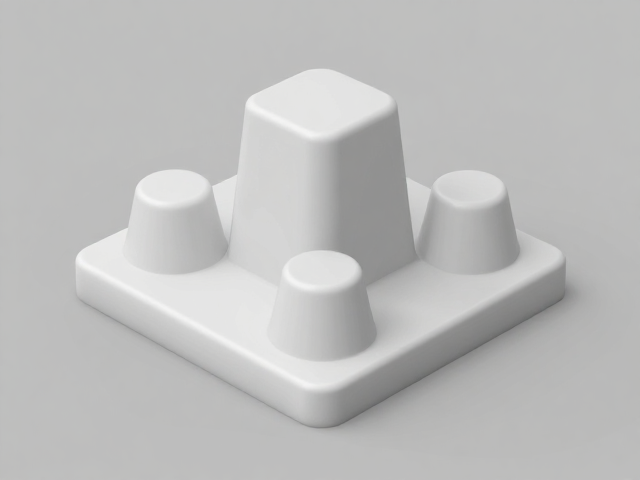
PP展示底座3D建模的核心逻辑与结构设计要点
聚苯乙烯(PP)材质的展示底座在3D建模阶段,核心难点在于平衡结构强度与材料流动性。由于PP材料具有较低的刚性和较高的收缩率,建模过程中需对壁厚进行均匀性控制,通常建议壁厚保持在2.0mm至3.0mm之间,以避免注塑过程中出现缩痕或变形。对于底座底部的加强筋设计,需严格遵循壁厚不超过主壁厚0.6倍的原则,并设置适当的脱模斜度,一般建议斜度在0.5度至1.5度之间,以确保产品能从模具中顺利脱出且不损伤表面。
在三维软件中构建底座模型时,圆角过渡是提升成品质量的关键步骤。所有内角应设置R0.5至R1.0的圆角,外角则可根据外观需求设置R1.0至R2.0的圆角,这能有效分散注塑时的应力集中,减少开裂风险。此外,针对PP材料特有的翘曲变形问题,建模时需预留合理的拔模角度,特别是对于大面积平面区域,需设置0.5度以上的拔模斜度,以辅助排气和脱模,确保最终成型的底座平面度符合工业标准。
搪胶低温注塑工艺的热力学特性与参数控制
搪胶低温注塑工艺在处理PP展示底座时,主要利用PP材料良好的热稳定性和流动性。该工艺通常在180℃至220℃的加工温度范围内进行,这一温度区间既能保证PP树脂充分熔融,又能防止材料因高温降解产生气泡或黄变。注塑压力通常控制在50MPa至100MPa之间,具体数值需根据底座的具体几何结构和壁厚进行调整,以确保熔体能完全填充模具型腔,同时避免过高的压力导致飞边或模具损伤。
冷却时间是决定PP展示底座尺寸稳定性和生产效率的关键变量。在搪胶低温注塑过程中,冷却时间通常占整个成型周期的40%至60%。模具温度需维持在40℃至60℃之间,较低的模温有助于缩短冷却时间,提高生产效率,但过低的模温可能导致PP结晶度不均,影响底座的机械性能。因此,精确控制模具温度分布,确保各区域冷却均匀,是减少翘曲变形、保证底座平整度的重要技术手段。
工艺缺陷分析与成型质量优化策略
PP展示底座在搪胶低温注塑过程中,常见的缺陷包括缩痕、熔接线和表面光泽不均。缩痕多出现在壁厚过厚或加强筋连接处,优化方案包括在模具对应位置增加冷却水道,或在结构设计上优化壁厚过渡。熔接线则源于熔体分流后重新汇合,可通过调整浇口位置、增加浇口数量或提高注塑速度和压力来改善熔体融合效果,从而提升接合处的强度和外观质量。
表面光泽不均可能与模具表面状态或注塑参数波动有关。保持模具型腔表面的抛光度和清洁度,定期使用专用清洗剂去除脱模剂残留,能有效提升产品表面一致性。同时,监控注塑过程中的螺杆转速、背压和注射速度,确保熔体流动状态稳定。对于高要求的外观件,还可采用真空排气模具设计,减少型腔内气体滞留,从而获得表面无瑕疵、光泽度均匀的PP展示底座。