石膏注浆成型与自然风干的核心原理
石膏注浆成型依赖于二水硫酸钙在加水后发生的水化反应,这一过程将浆料转化为固态晶体结构。浆料的流动性、含水量以及模具的透气性共同决定了成型的质量。在注浆过程中,多孔模具(如石膏模或硅胶模)会通过毛细作用吸收浆料中的水分,使石膏颗粒在模具内壁逐渐沉积固化。这一物理过程需要严格控制环境湿度,过高的湿度会延缓水分吸收,导致坯体过软,而过于干燥的环境则可能引起坯体表面开裂或变形。
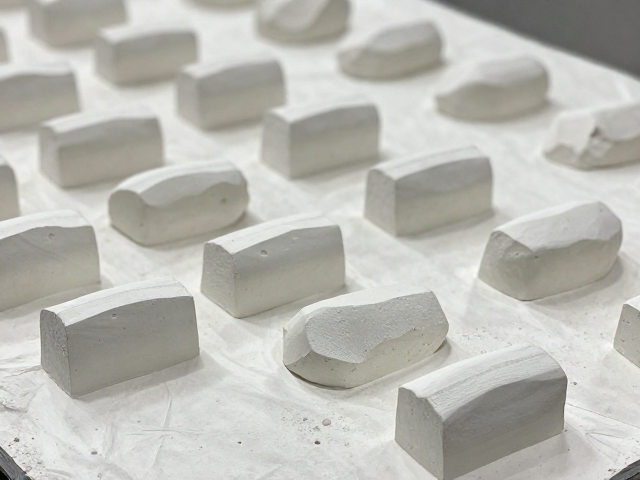
自然风干是成型后最关键的稳定阶段,它决定了成品最终的硬度和强度。与高温烘烤不同,自然风干利用环境中的空气对流带走坯体内部残留的自由水。这一过程没有外部热源介入,因此能最大程度保留石膏内部的微孔结构,使成品保持较好的吸音和透气性能。风干期间,坯体处于应力释放期,任何外力触碰或震动都可能导致内部微裂纹的产生,因此静置环境必须保持绝对平稳,避免温度剧烈波动引起的热胀冷缩效应。
补土材料的特性与独立包装的必要性
补土通常由精细石膏粉、粘合剂及改性添加剂混合而成,其颗粒细腻,质地柔软,极易在运输或存储过程中因摩擦产生粉尘或表面破损。独立包装的核心目的在于建立物理隔离层,防止不同批次或类型的补土之间发生粘连,同时隔绝外界湿气,避免材料提前受潮失效。包装材料需具备防潮、抗压且透气的特性,常见的如高密度铝箔袋或内衬塑料膜的纸盒,能有效平衡内外湿度,防止补土结块。
在独立包装的操作中,密封性是首要考量因素。每份补土应经过称重后迅速装入包装,并立即封口,以隔绝空气中的水分和灰尘。对于易碎或形状不规则的补土块,内部还需填充缓冲材料,如泡沫纸或气泡膜,以应对运输过程中的挤压和碰撞。这种严密的包装方式不仅延长了材料的保质期,还确保了用户在使用时能获得均匀、无杂质的膏体,从而提升后续修补或成型作业的成功率。
自然风干的环境控制与时间管理
自然风干的效果高度依赖于环境参数的稳定性。理想的风干环境应保持温度在15-25摄氏度之间,相对湿度控制在40%-60%。过高的湿度会导致水分蒸发缓慢,延长固化时间,甚至引发霉变;而过低的湿度则加速表面水分流失,造成内外收缩不均,导致开裂。因此,风干室应配备温湿度计进行实时监控,必要时使用加湿器或除湿机进行微调,确保环境条件处于最佳区间。
风干时间并非固定值,需根据坯体的厚度、密度及环境温度动态调整。薄壁件可能在24-48小时内完成初步固化,而厚重或结构复杂的部件可能需要数天甚至更久。在风干过程中,应定期观察坯体表面颜色变化,从深灰色逐渐转为浅白色,且手感由湿润转为干燥坚硬,这是判断风干程度的直观依据。切忌为了缩短时间而人为加速通风或加热,这会破坏石膏晶体的自然生长结构,导致成品强度下降。
补土独立包装的操作规范与细节
执行独立包装时,需遵循标准化操作流程以确保一致性。首先,将补土原料在洁净、干燥的环境中进行分装,避免交叉污染。每份补土的重量和体积应精确计量,并记录批次信息,以便后续追溯。包装材料需经过质检,确保无破损、无异味,且具备规定的阻隔性能。封口时,应使用专用封口机或密封夹,确保封口严密,无漏气现象。
包装完成后,需进行外观检查和标识管理。检查包装袋是否平整,无褶皱或破损,标签信息是否清晰完整,包括产品名称、重量、生产日期、保质期及使用说明。对于易碎补土,外包装需加装硬纸板或塑料支架,增强抗压能力。此外,包装过程中应保持操作人员手部清洁,必要时佩戴手套,防止油脂或汗液污染补土表面,影响其后续使用效果。
成型与包装的协同质量控制
石膏注浆成型与补土包装虽属不同工序,但共同影响着最终产品的品质。成型阶段的浆料配比直接影响坯体的孔隙率和强度,进而影响补土附着的效果。若坯体表面过于粗糙或存在气泡,补土难以形成平整的修补层,因此注浆后需进行适当的修整和打磨,确保表面光洁度符合标准。同时,补土的材料特性需与坯体基底相匹配,确保两者之间的粘结力,避免脱落或开裂。
质量控制需贯穿整个流程,从原材料入库到成品出库,每个环节都需设置检验点。注浆成型后,需检查坯体的尺寸精度和表面缺陷;自然风干后,需测试坯体的硬度和吸水率;补土包装后,需验证包装的密封性和标识准确性。通过建立完整的质量追溯体系,确保每一批次产品均符合既定标准,提升整体工艺的稳定性和可靠性,为后续应用提供坚实保障。