分件策略与结构稳定性控制
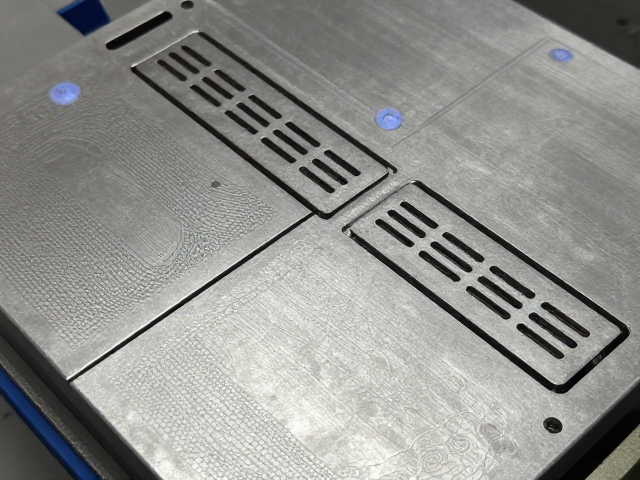
金属蚀刻片的分件设计直接决定了后续加工的良品率与最终成品的结构强度,核心原则在于保留足够的连接点以维持整体框架在化学腐蚀过程中的稳定性。对于面积较大或结构复杂的金属薄片,完全独立的分件容易导致在蚀刻液中漂浮、重叠或因失去支撑而断裂,因此通常采用“桥接”或“塔式”连接方式,将多个独立图形通过细窄的金属桥暂时固定在主框架上。这些连接点的宽度需经过严密的计算,既要保证在蚀刻液浸泡数小时甚至更久时不脱落,又要确保在后期通过机械剥离或二次切割分离时,不损伤相邻的精细图形。
分件的间距与布局也需严格遵循等效应力分布逻辑,避免局部应力集中导致变形。在实际操作中,设计师需预留合理的工艺边距,防止图形因边缘效应出现过度腐蚀或毛刺。对于高精度要求的器件,分件后的支撑点位置应尽量避开关键功能区域,并采用对称分布以平衡因材料去除不均产生的内应力。这种预处理步骤是确保后续工序顺利进行的基础,任何分件逻辑上的疏漏都会在蚀刻环节被无限放大,导致整批产品报废。
固定胶水的选型与涂布规范
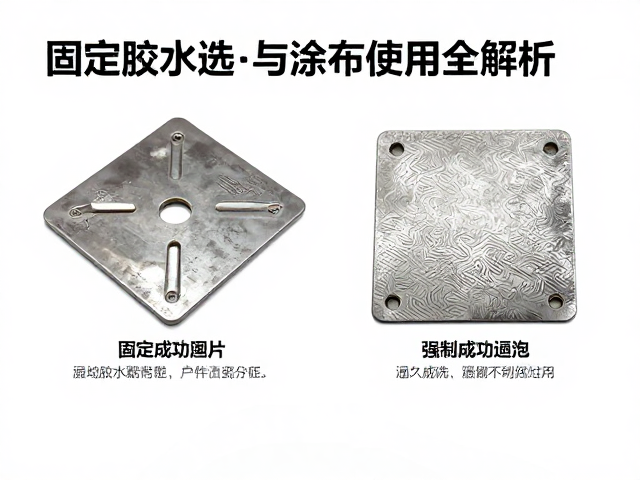
在蚀刻工艺中,胶水扮演着固定工件与隔离非腐蚀区域的双重角色,其选型必须基于对蚀刻液化学性质的精确匹配。常用的固定材料多为耐高温、耐酸碱的环氧树脂或专用光学胶,这些材料在接触强酸或强碱环境时不能发生溶胀、起泡或脱落。涂布过程中,胶层的厚度需控制在微米级别,过厚会导致胶水边缘产生“咬边”现象,使蚀刻液渗入形成不规则的腐蚀边缘;过薄则无法提供足够的附着力,导致工件在搅拌或震动中移位。
涂布方式的选择直接影响成品的精度,丝网印刷适用于大面积且对边缘要求相对宽松的场景,而刮刀涂抹或点胶机作业则更适合高精度图形。值得注意的是,胶水固化后的表面必须平整且无气泡,任何微小的缺陷都可能成为蚀刻液滞留点,造成局部过腐蚀。此外,胶水的耐温性必须高于蚀刻过程中的环境温度,部分快速蚀刻工艺会伴随放热反应,若胶水耐热性不足,会在高温下软化失效,直接导致工件脱落或图形粘连。
通风系统与废气处理机制
金属蚀刻过程会释放出国标规定下的酸性雾气或氰化物等有毒气体,通风系统的效率直接关乎作业环境的安全指标与设备的寿命。有效的通风设计需遵循“源头捕获”原则,在蚀刻槽液面附近设置集气罩,通过负压抽吸将逸出的废气迅速导入处理系统。排风管道的设计需考虑流速与阻力平衡,避免因管道过长或弯头过多导致排风效率大幅下降,造成有害气体在操作区域积聚。
废气处理单元通常采用中和塔或活性炭吸附装置,根据蚀刻液的具体成分选择相应的处理介质。例如,酸性废气需通过碱液喷淋中和,而含氰废气则需经过氧化分解处理。通风系统的风量计算需基于蚀刻槽的表面积及液面挥发速率,确保换气次数符合工业卫生标准。此外,通风设备需配备变频控制,根据蚀刻反应的剧烈程度动态调整排风功率,既保证安全又避免能源浪费。定期的风量检测与滤材更换是维持系统有效运行的必要措施,任何维护疏忽都可能引发严重的安全隐患。