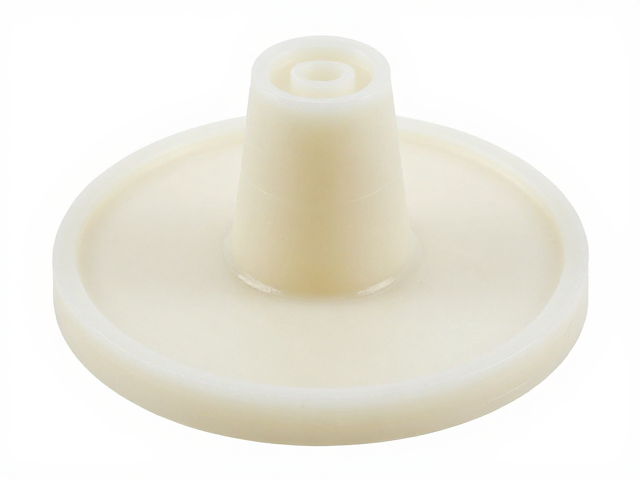
PP展示底座搪胶低温注塑成型工艺解析
聚丙烯(PP)与搪胶材料的结合应用,在展示类制品中常表现为PP骨架支撑与表面搪胶层复合的结构形式。低温注塑成型技术在此类工艺中扮演着关键角色,其核心在于控制注塑温度与压力,以避免高温对搪胶层造成热损伤或变形。PP材料具有优异的耐化学性和机械强度,而搪胶层则提供了柔软的触感和丰富的色彩表现,两者通过精密的模具设计实现物理嵌合或化学粘接。
工艺过程中,模具温度的控制直接影响产品的尺寸稳定性与表面质量。采用低温注塑策略,通常将料筒温度设定在200℃至240℃区间,具体数值需根据PP树脂的熔体流动速率(MFR)进行调整。注塑压力保持在中等水平,以防止过高的射入速度导致搪胶部件在型腔内发生位移或破损。保压时间的设定需确保PP材料充分填充并冷却定型,同时避免内部应力过大引发后续使用中的开裂现象。
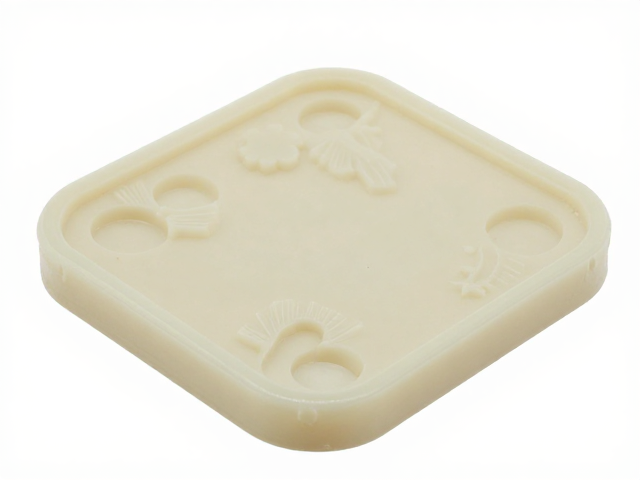
可量产复制方案的关键要素
实现从实验室样品到大规模生产的转化,模具的精密制造是首要环节。模具型腔需设置严密的导向机构与顶出系统,确保PP基材与搪胶件在合模过程中的对位精度。分型面的处理需经过精细研磨,以消除飞边,保证产品外观的整洁。此外,模具冷却系统的布局需优化,以缩短成型周期,提高生产效率。对于复杂结构的展示底座,可能需采用多腔模具设计,以平衡生产成本与产出效率。
自动化生产线的引入是提升一致性与降低人工成本的有效手段。自动化机械臂或专用夹具可用于上下料,减少人为操作带来的误差。在线检测设备可实时监控注塑过程中的关键参数,如注射量、压力曲线及冷却时间,确保每一批次产品的质量稳定性。标准化作业程序(SOP)的建立与严格执行,有助于快速复制生产流程,降低新工艺导入初期的不良率,确保量产阶段的平稳运行。
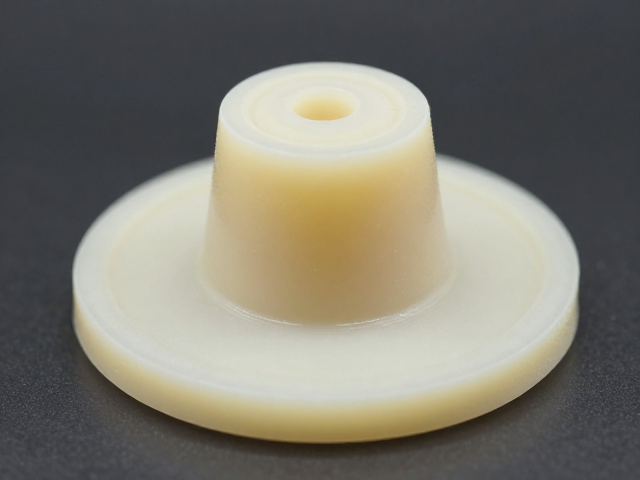
工艺参数优化与质量控制
材料预处理对最终产品质量具有显著影响。PP原料需经过干燥处理,控制含水率在0.1%以下,以防止注塑过程中出现银纹或气泡。搪胶材料在加工前需检查其硬度、密度及耐热性指标,确保与PP基材具有良好的相容性。不同批次的原材料可能存在细微差异,需通过小试确定最佳加工窗口,并建立严格的来料检验标准,从源头把控质量风险。
质量检测体系需覆盖尺寸精度、外观缺陷及功能性能等多个维度。使用三坐标测量仪检测关键配合部位的尺寸,确保装配顺畅。外观检查需借助标准光源箱,识别色差、流痕、缩痕等缺陷。对于展示底座,还需进行跌落测试、负重测试及耐磨测试,验证其在实际使用场景中的可靠性。数据记录与分析有助于持续改进工艺,形成闭环质量管理机制,确保持续稳定的产出能力。