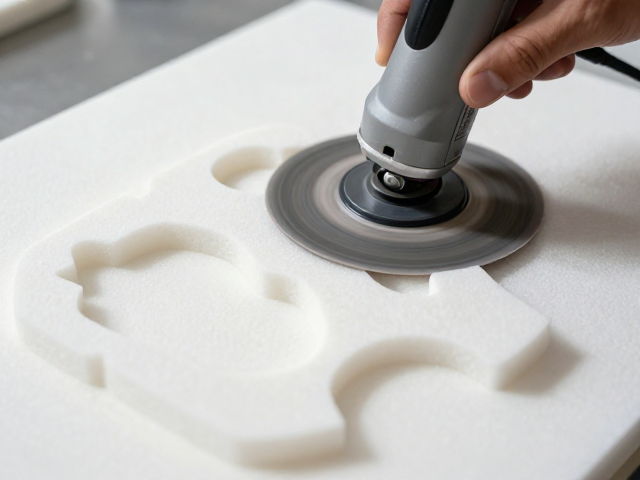
EVA泡沫热压裁切塑形的工艺核心
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性和可塑性,在模型制作、包装内衬及手办原型开发中占据重要地位。热压裁切是塑造其立体形态的关键步骤,这一过程利用了EVA材料在受热后分子链活动加剧、变得柔软可塑的物理特性。通过精确控制加热温度与压力,可以使平面的EVA板材发生形变,贴合预设的模具或骨架结构。常见的加热方式包括热风枪局部加热、电热板整体加压或专用热压机。对于厚度在5mm至20mm的板材,温度通常需控制在120℃至160℃之间,具体数值需根据EVA的密度和醋酸乙烯(VA)含量微调。VA含量越高,材料的柔软度和热敏感性越强,所需加热时间相对较短;反之,高密度、低VA含量的EVA则需要更长的加热时间和更大的压力才能实现有效塑形。
裁切环节在热压前后有着不同的侧重。冷裁切主要用于确定大致轮廓,通常使用高精度美工刀或线锯,保持切口平直以避免后续打磨工作量过大。而在热压定型阶段,若使用带有加热功能的裁切刀或激光切割设备进行修整,可同时实现边缘的熔接与密封,防止内部泡沫结构松散。这一工艺细节能显著提升成品的气密性和结构强度。实际操作中,工匠需准备不同厚度的硅胶垫或耐热布作为缓冲层,放置在EVA与加热板之间,确保热量均匀分布,避免局部过热导致材料起泡或碳化。压力施加需遵循“先轻后重”的原则,初期低压定型,后期高压贴合,以确保复杂曲面部位的完整覆盖。
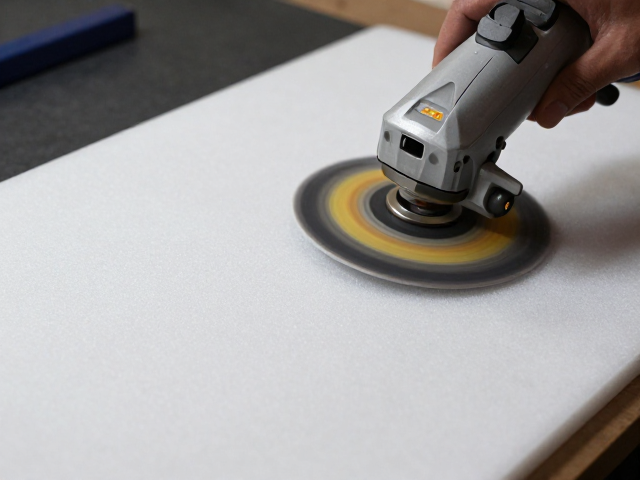
电磨机配合砂纸的分目打磨技巧
打磨是消除热压痕迹、提升表面质感的核心工序,电磨机的高效旋转提供了动力基础,但成败的关键在于砂纸目数的阶梯式过渡与操作手法的细腻程度。粗磨阶段选用600-800目砂纸,主要目的是去除热压产生的凹陷、毛边及明显的切割痕迹。此时需保持电磨机转速适中,避免高速旋转产生的热量积聚导致EVA表面熔化发粘。打磨时应采用画圈或长距离推拉的手法,覆盖整个待处理区域,特别注意边缘转角处需减小力度,防止因受力不均造成棱角塌陷或变形。对于深层划痕,不可急于使用细砂纸,必须确保粗磨阶段已完全消除可见瑕疵,否则后续工序将陷入反复修补的低效循环。
进入精磨阶段,需依次使用1000目、1500目乃至2000目以上的细砂纸进行抛光。这一过程旨在消除粗磨留下的细微划痕,使表面逐渐呈现哑光或半光泽质感。随着砂纸目数的提升,打磨力度需显著减弱,更多依赖砂纸本身的摩擦力而非机械压力。建议采用“干磨”与“湿磨”结合的方式,湿磨能有效带走打磨产生的粉末,防止砂纸堵塞,同时起到冷却作用,保护EVA表面不因过热受损。每更换一次更高目数的砂纸,都应彻底清洁表面,确保无前序砂纸留下的颗粒残留,这是避免表面出现顽固磨痕的前提。最终阶段可使用极细的抛光膏配合软布进行手工抛光,使EVA表面达到预定的光洁度,为后续上色、喷漆或贴合其他材料提供完美的基底。