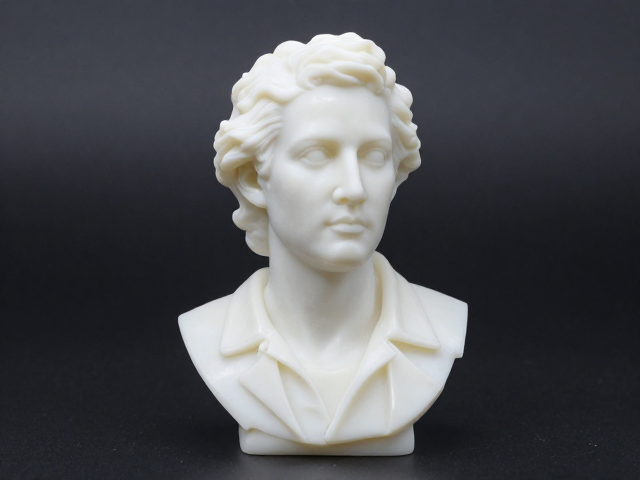
高温注塑工艺的热力学基础与PVC材料特性
PVC(聚氯乙烯)在高温注塑过程中会经历显著的物理与化学变化,其玻璃化转变温度通常在70至80摄氏度之间,而注塑成型所需的加工温度通常设定在160至190摄氏度范围内。在这一高温区间内,PVC树脂颗粒熔融为粘流态,此时分子链段获得足够的运动能力,能够填充模具型腔的每一个细微角落。由于PVC材料对热降解较为敏感,温度控制精度直接决定了成品的表面质量与内部结构稳定性。过高的温度会导致氯化氢气体释放,引起制品变色或产生气泡,而温度过低则会导致熔体流动性不足,造成缺料或熔接痕明显的问题。
为了应对高温环境,工业级PVC注塑通常采用改性配方,添加热稳定剂、润滑剂及增塑剂以平衡加工性能与最终产品的物理特性。热稳定剂如铅盐类或有机锡化合物能有效捕捉降解产生的酸性物质,防止主链断裂。润滑剂则降低了熔体与金属模具表面的摩擦系数,确保脱模顺畅并提升表面光泽度。这种经过精密配方的材料特性,为后续复杂结构的一体成型提供了物质基础,使得大面积薄壁结构与精细浮雕能够同时保持尺寸精度与力学强度。
一体成型技术在胸像结构完整性中的应用逻辑
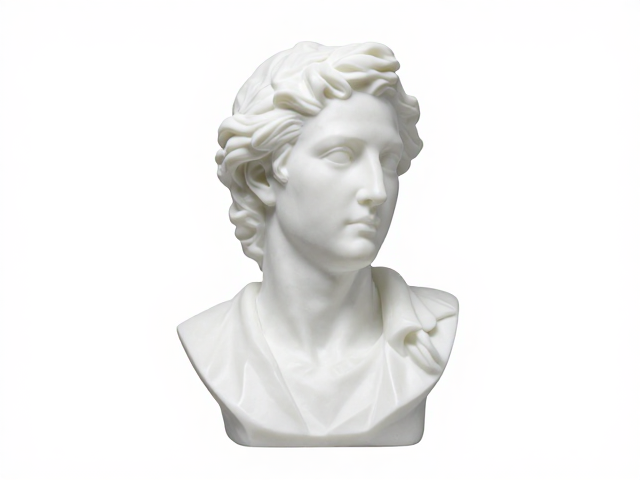
传统胸像制作常采用多部件拼接或手工组装方式,接缝处极易因应力集中而出现开裂或错位,严重影响整体结构的稳定性。高温注塑一体成型技术通过模具设计的优化,利用流道系统引导熔融PVC均匀填充整个型腔,从而在单一工序中完成从底座到人物躯干的连续成型。这种工艺消除了拼接缝隙,使得应力分布更加均匀,大幅提升了成品在长期存放或轻微外力作用下的抗断裂能力。模具型腔表面经过精密抛光与蚀纹处理,能够完美复刻人体肌肉纹理与衣物褶皱等细微特征。
在一体成型过程中,浇口位置的选择至关重要,它影响着熔体流动的路径与冷却收缩的方向。合理的浇口设计能够确保材料在填充过程中保持稳定的压力与温度,避免因流动不平衡导致的翘曲变形。对于胸像这类具有复杂曲面和高细节要求的产品,注塑压力通常控制在中等水平,以平衡填充速度与成型质量。成型后的冷却阶段需要保持模具温度均匀,防止因冷却不均产生内应力,从而确保胸像各部位比例协调,头身比例及肢体姿态严格符合原始模型的设计标准。
保护漆封层的附着力机制与表面处理工艺
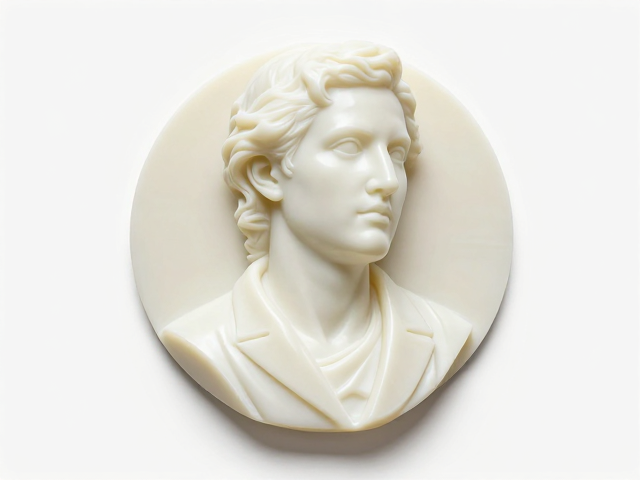
PVC表面具有较低的表面能,直接喷涂油漆难以形成牢固的化学键合,因此保护漆封层的附着效果高度依赖于严密的表面预处理工艺。在注塑成型后,胸像表面需经过彻底的清洁,去除脱模剂残留及灰尘微粒。随后,通常采用等离子处理或专用底漆打磨技术,提高PVC表面的极性与粗糙度,增强漆层与基材的机械咬合力。底漆的选择需具备优异的渗透性与封闭性,能够封闭PVC内部可能存在的微小孔隙,防止后续面漆中的溶剂渗入导致基材溶胀或变色。
保护漆封层不仅起到装饰作用,更是抵御环境老化、紫外线辐射及物理磨损的关键屏障。高质量的丙烯酸或聚氨酯面漆具有优异的耐候性与透明度,能在不改变胸像原始色彩与细节的前提下,提供均匀的光泽度。喷涂工艺需严格控制漆膜厚度,过厚易导致流挂或橘皮现象,过薄则防护性能不足。多层喷涂与中间打磨抛光相结合,可获得镜面般平滑的表面效果,使光线在曲面上的反射更加自然,从而凸显胸像的立体感与艺术表现力。
视觉比例还原与细节呈现的控制要素
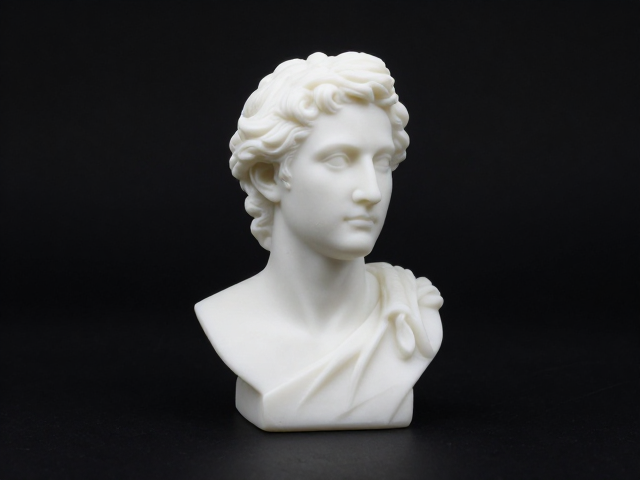
胸像的艺术价值很大程度上取决于对人体比例与面部神态的精准还原。高温注塑一体成型技术通过高精度模具制造,能够精确复制原始模型中的每一处比例关系,从头长与身高的比率到五官的相对位置,均严格遵循解剖学或艺术设计的原始数据。模具的分型线设计经过周密计算,尽量隐藏在非视觉焦点区域,避免影响主体轮廓的完整性。注塑过程中的收缩率补偿也是关键环节,需根据PVC材料的具体牌号与壁厚变化,对模具尺寸进行微观调整,以确保成品尺寸与原始模型的高度一致性。
漆封层的透明度与着色工艺直接影响细节的呈现效果。在喷涂过程中,需采用分层上色技术,先进行底色铺设,再通过喷笔或掩模技术处理高光与阴影区域,增强肌肉线条与皮肤质感的视觉层次。保护漆层的光泽度需与胸像的艺术风格相匹配,哑光漆能呈现古朴沉稳的质感,而亮光漆则更显生动鲜活。通过严格控制喷涂环境与漆液粘度,确保漆膜均匀覆盖细微的雕刻纹理,不掩盖也不过度平滑化原始细节,从而在宏观比例与微观质感两个维度上,实现艺术作品的完美再现。