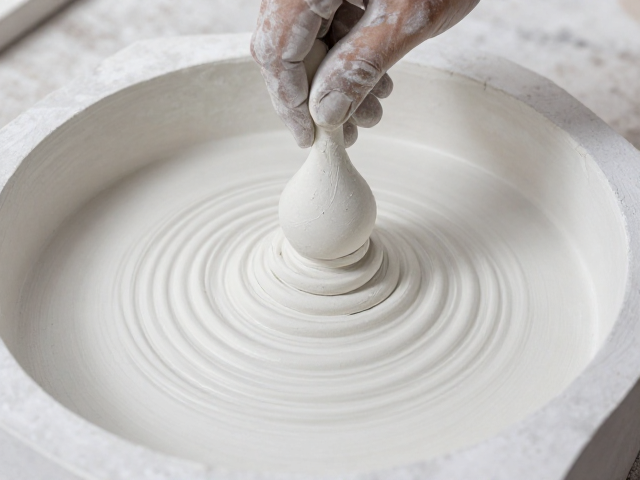
石膏注浆成型与自然风干的核心逻辑
石膏注浆成型依赖于石膏粉与水混合后发生的结晶硬化反应,这一物理化学过程决定了材料最终的强度与稳定性。在调配浆料时,水与石膏粉的比例通常控制在0.6:1至0.7:1之间,过高的水分会导致内部孔隙率增加,从而降低成品硬度并增加干燥过程中的开裂风险。注浆过程中需保持环境温度的相对稳定,理想的操作环境温度宜维持在15℃至25℃之间,过快的水分蒸发会破坏晶体结构的均匀生长,导致表面出现细微裂纹或内部应力不均。
自然风干是石膏制品定型的关键阶段,其核心在于控制水分从制品内部向表面迁移的速率。与强制烘干不同,自然风干允许石膏内部结构缓慢收缩与定型,这有助于减少因温差和湿度剧烈变化引起的内应力。操作时需将注浆完成的模具放置在通风良好但无直吹风、无阳光直射的区域,空气的流动应平缓均匀,避免局部干燥过快形成“硬壳”,从而阻碍内部水分排出,引发鼓包或开裂现象。
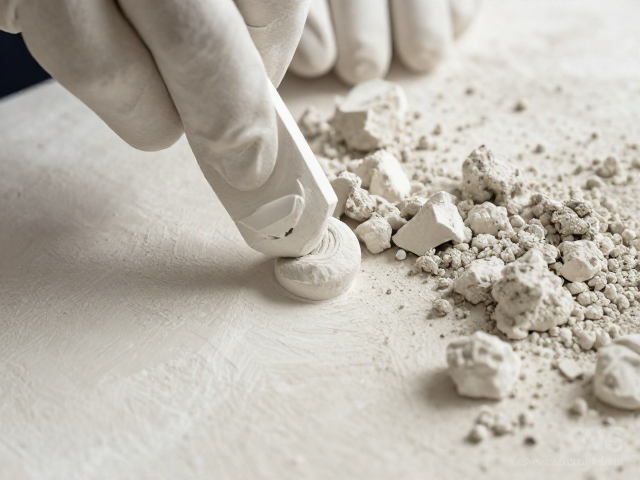
补土修复的精准手法与材料选择
补土操作旨在修复石膏表面因脱模、搬运或干燥不均产生的微小瑕疵,如针孔、凹坑或边缘缺损。选用的高细度石膏粉或专用修补膏应与原制品材质具有相近的吸水率和收缩率,以确保修补区域与主体在干燥后无明显色差或质感差异。修补前需彻底清理瑕疵处的浮尘与松散颗粒,若表面过于干燥,可轻微喷洒少量水雾增加附着力,但需严格控制水量,避免局部过湿导致修补层脱落。
涂抹补土时应使用刮刀或专用修型工具,采取少量多次的手法,将材料填入瑕疵处并略微高出原始表面,以应对干燥收缩带来的体积减小。对于边缘缺损,需特别注意修补层与原体的衔接过渡,利用工具边缘进行柔和按压,使修补材料与主体紧密结合,避免出现突兀的棱角或接缝痕迹。修补完成后,需静置至半干状态,再用细砂纸轻轻打磨平整,确保表面光滑且与周围区域无缝融合。
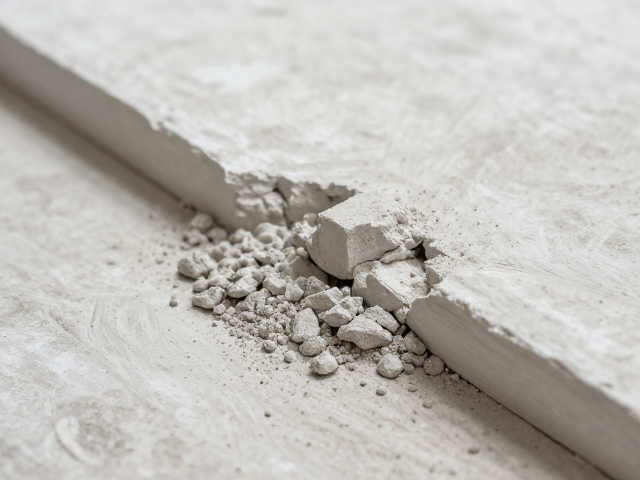
防碎裂碰撞的全程控制策略
石膏制品在干燥初期至完全硬化阶段,其机械强度较低,极易因外力碰撞或内部应力集中而发生碎裂。运输过程中应使用软质材料包裹制品,避免硬质物体直接接触表面,堆叠时需确保层间有缓冲垫层,防止因震动或挤压导致边缘崩缺。在搬运未完全干燥的制品时,应双手平稳托举重心位置,严禁单手抓取或提拉,以免因受力不均导致断裂。
内部应力释放是预防开裂的另一重要环节,在注浆完成后,若制品体积较大,可在模具内预留微小的排气孔或设置应力释放槽,帮助浆料在硬化过程中排出空气并分散收缩应力。对于复杂造型或薄壁结构的石膏件,可适当延长自然风干时间,待其内部水分含量降至安全阈值后再进行后续处理或搬运。日常存放环境应保持相对湿度在40%-60%之间,避免环境过于干燥或潮湿,以维持石膏制品的长期结构稳定性。