金属蚀刻片腐蚀成型的化学机理与工艺控制
金属蚀刻成型本质上属于化学去除材料的过程,其核心在于利用蚀刻液与金属基材表面的氧化还原反应,精确剥离非保护区域的金属原子。在工业应用中,化学蚀刻液的选择直接决定了加工的效率与表面质量,常见的酸性蚀刻液多基于三氯化铁或盐酸-双氧水体系,适用于不锈钢、铜、铝等材质;而碱性蚀刻液则常用于铝材或锌合金的处理。反应过程中,氢离子的浓度、温度以及搅拌速度构成了影响蚀刻速率的关键变量,通常蚀刻速率随温度升高呈指数级增长,但过高的温度可能导致蚀刻液分解或产生大量有害气体,因此工业现场多将反应温度控制在40℃至60℃之间,以平衡效率与安全。
工艺控制中的掩膜技术是决定蚀刻精度的另一大支柱。目前主流采用光刻胶或干膜作为掩膜材料,通过曝光、显影形成指定的图形窗口。光刻胶具有分辨率高、附着力强的特点,适合微米级精密结构,而干膜则因操作简便、耐蚀液性能稳定,广泛应用于批量生产的大尺寸面板。在显影后,必须通过严格的附着力测试(如胶带测试)确保掩膜无破损,否则蚀刻液会渗透至非目标区域,导致图形边缘出现“侧蚀”现象,即横向腐蚀大于纵向腐蚀,从而降低线条的垂直度和尺寸精度。
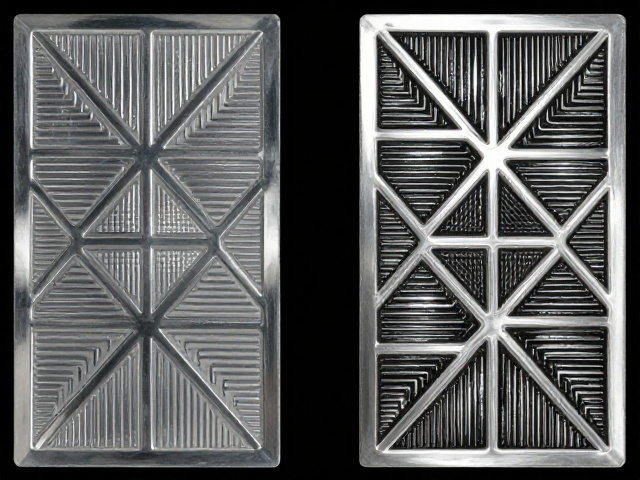
左右对称设计的几何逻辑与应力释放策略
左右对称设计在金属蚀刻件中不仅是为了视觉上的平衡,更关乎材料在腐蚀过程中的力学行为稳定性。当金属片在蚀刻槽中受到不均匀的化学作用或机械振动时,不对称结构容易因受力不均产生翘曲或变形。通过严密的几何对称性设计,可以使金属片各部分的蚀刻速率趋于一致,减少因局部反应速率差异引起的内应力集中。在精密模具或光学反射镜基板的制造中,对称轴线的精准定位至关重要,通常要求对称度误差控制在微米级别,以确保最终产品的光学性能或机械配合精度。
对称设计还涉及对“连接桥”或“支撑点”的巧妙布局。在复杂镂空结构中,完全自由的金属片在蚀刻后期极易因失去支撑而断裂或移位。工程师通常会在对称轴附近或对称分布的位置设置微小的连接点,这些连接点在蚀刻完成后通过二次加工去除。这种设计策略既保证了主体结构的对称美感,又维持了加工过程中的结构完整性。此外,对称布局有助于优化蚀刻液的流动路径,使反应产物能更均匀地从表面扩散排出,避免局部反应物堆积导致的蚀刻停滞或过度腐蚀。
透明件抛光技术的物理机制与表面光洁度提升
透明件(如玻璃、亚克力、石英等)的抛光过程主要依赖于微切削与塑性流动的物理机制。机械抛光通常使用含有金刚石或氧化铝微粉的研磨垫,通过研磨垫与工件表面的相对运动,去除前道工序留下的划痕和微观凸起。抛光效率与研磨压力、转速以及研磨液浓度密切相关。在精密光学元件制造中,常采用刚性抛光盘配合固定式研磨布,以实现极高的平面度要求。抛光过程中产生的热量需通过冷却系统及时导出,以防止材料因热应力产生微裂纹或改变折射率分布。
化学机械抛光(CMP)技术则结合了化学腐蚀与机械研磨的双重优势,广泛应用于高硬度透明材料。在CMP过程中,抛光液中的化学试剂与材料表面发生弱化学反应,生成一层柔软的易去除层,随后被机械研磨作用移除。这种“软化-去除”循环能够实现原子级甚至纳米级的表面光洁度,显著降低光散射,提高透光率。对于高精度透明件,抛光后的表面粗糙度(Ra)通常需控制在纳米级别,任何微小的瑕疵都会导致光线散射,影响成像质量或透光效率,因此抛光终点的判断多依赖干涉仪等高精度光学检测设备实时监测表面形貌。
工艺集成中的缺陷检测与质量控制体系
在金属蚀刻与透明件抛光的集成制造环境中,缺陷检测是确保良率的核心环节。对于金属蚀刻片,主要缺陷包括缺边、断线、侧蚀过大及表面氧化斑点。工业上常采用自动光学检测(AOI)系统,通过高分辨率相机捕捉工件表面图像,利用算法对比标准模板,识别出血点、毛刺等异常。对于透明件抛光,主要关注划痕、麻点、雾度及平整度。激光散射仪可精确测量表面粗糙度,而干涉仪则用于检测面形精度。这些检测数据会实时反馈至生产线,用于调整蚀刻时间、抛光压力或研磨液参数,形成闭环质量控制。
质量控制体系还需关注环境因素对工艺稳定性的影响。洁净室等级、温湿度波动以及纯水电阻率等环境参数会直接影响最终产品的性能。例如,在金属蚀刻中,环境中的氧气可能加速某些金属的氧化,影响蚀刻液的活性;在透明件抛光中,空气中的尘埃颗粒可能落在工件表面,形成不可修复的污点。因此,生产环境通常维持在恒温恒湿状态,并配备高效空气过滤系统。此外,原材料的一致性检验也是前置关键,不同批次金属板材的成分差异或透明基材的内部应力不均,均可能在后续工序中放大为严重缺陷,因此严格的来料检验是保障成品质量的第一道防线。