塑胶板基础补土填缝的材料选择与预处理逻辑
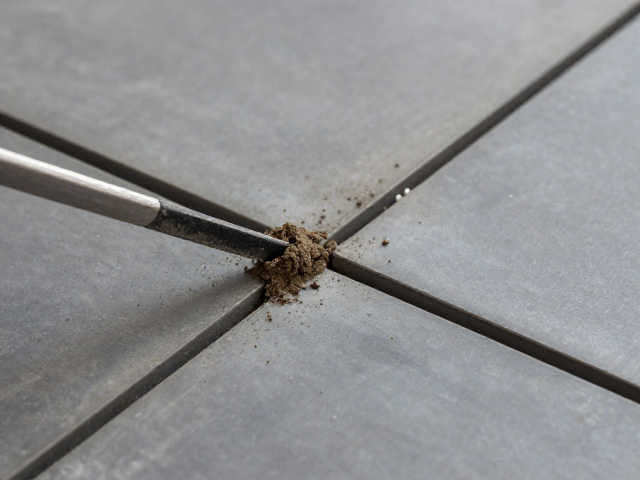
模型制作中,塑胶板件接缝处的填补效果直接决定了最终喷涂的光滑度与细节表现,因此材料的选择需严格对应塑胶材质特性。常用的补土分为溶剂型与水性两类,溶剂型补土含有二甲苯等成分,能与ABS或PS塑胶基底产生一定程度的融合,固化后硬度较高,适合处理受力部位或需要打磨的结构性缝隙;而水性补土如田宫水性填缝剂,其收缩率相对较小,干燥后质地较软,更适合处理精密模型或表面装饰性较强的部位,避免在后续打磨中因硬度差异过大导致边缘破损。
在进行填缝前,板件接口的预处理是确保补土附着牢固的关键步骤。若接缝处存在因切割产生的毛刺或积碳,需使用砂纸或刻刀清理,使接缝处形成微小的粗糙面以增加附着力。对于缝隙宽度超过0.5毫米的情况,直接涂抹补土容易因重力或收缩导致凹陷,此时可先用补土膏初步填充,待其半干状态时再覆盖一层液态补土进行找平。操作时建议使用细头签或针管吸取材料,精准填入缝隙内部,而非简单地在表面覆盖,这样能有效减少材料堆积,降低后续打磨所需的时间。
塑胶板补土填缝的打磨工艺与表面处理细节
补土固化后的打磨是决定模型表面质感的核心环节,打磨顺序应严格遵循从粗到细的原则,以消除填补痕迹并恢复板件平直度。初次打磨通常使用400号至600号砂纸,重点在于去除补土表面的突起和不均匀处,操作时需保持砂纸与模型表面垂直,采用小范围画圈或短距离推拉的方式,避免用力过猛导致补土脱落或边缘磨损。对于大面积接缝,可使用打磨板作为辅助工具,确保砂纸受力均匀,防止因手工操作导致板件表面出现波浪状起伏。
当表面基本平整后,需逐步过渡到800号、1000号乃至1500号砂纸进行精磨,这一步骤旨在消除粗砂纸留下的划痕,使补土与塑胶板件的结合处完全隐形。在精磨过程中,需配合清水或酒精进行湿磨,以减少粉尘堆积并提高砂纸切削效率,同时能更直观地观察表面平整度。打磨完成后,建议使用软布擦拭残留粉尘,并检查接缝处是否有细微裂纹或凹陷,若发现瑕疵,需重新局部补土并再次打磨,直至表面触感光滑且无视觉断层,方可进行底漆喷涂。
金属蚀刻片腐蚀成型的防护准备与工艺环境控制
金属蚀刻片在制作前需进行严密的防护处理,以应对酸性或碱性蚀刻液对周围环境的侵蚀以及对操作人员的安全风险。制作区域应配备独立的通风设施,如排风扇或局部抽气罩,确保蚀刻过程中产生的酸雾或有害气体能及时排出,避免积聚引发健康问题。操作台面需铺设耐腐蚀材料,如玻璃板或专用防静电垫,并准备好中和剂,常见的中和剂为碳酸氢钠溶液,用于在蚀刻结束后快速中和残留酸液,防止金属片继续反应导致过度腐蚀或表面变色。
蚀刻液的浓度与温度是决定成型效果的关键变量,不同材质(如铜、不锈钢、磷铜)的蚀刻片适用的蚀刻液配方存在显著差异。铜质蚀刻片常使用三氯化铁溶液,其浓度通常控制在30%-40%之间,反应温度保持在20-30摄氏度时效果最佳;不锈钢蚀刻片则需使用含有硝酸或专用酸性混合液的蚀刻剂,反应速度相对较慢,需更严密的时间控制。在配制蚀刻液时,应使用量筒精确计量,并在通风良好的环境下缓慢混合,避免剧烈反应导致液体飞溅。
金属蚀刻片的蚀刻反应过程与时间管理
蚀刻过程中的时间管理直接决定了金属片的成型精度,过短的反应时间会导致图案边缘不清晰或残留未腐蚀部分,而过长的反应时间则可能造成图案塌陷或细节模糊。将蚀刻片浸入蚀刻液时,应使用镊子夹持边缘,保持金属片水平或略微倾斜,以确保蚀刻液能均匀接触表面,避免气泡附着导致蚀刻不均。对于复杂图案,可采用超声波清洗机辅助蚀刻,通过高频振动加速液体流动,提高蚀刻效率和均匀度,但需严格控制超声波功率,防止金属片因震动过大而变形。
在蚀刻过程中,需定期观察金属片的变化,可通过短时间取出检查的方式监控反应进度,但每次取出后需立即用清水冲洗表面残留液滴,防止局部过度腐蚀。对于多层叠加或厚度较大的金属片,可能需要进行多次蚀刻或调整蚀刻液浓度,以平衡不同层级的腐蚀速率。当图案边缘清晰且无残留金属时,应立即将蚀刻片取出,避免过度反应导致结构脆弱。取出后的蚀刻片需迅速放入中和剂中浸泡,直至表面不再产生气泡,再进行彻底清洗。
蚀刻后处理与成型组装的稳定性控制
蚀刻完成后的清洗与去氧化处理是确保金属片长期稳定性和美观度的必要步骤。清洗过程中需使用去离子水或蒸馏水,避免自来水中的杂质在金属表面形成水渍或斑点。去氧化处理通常使用专用金属光亮剂或稀酸溶液,去除蚀刻后残留的氧化物和污渍,使金属表面恢复原有光泽。对于需要喷漆或电镀的蚀刻片,还需进行打磨或喷砂处理,增加表面粗糙度,提高涂层附着力,防止后续使用中涂层剥落。
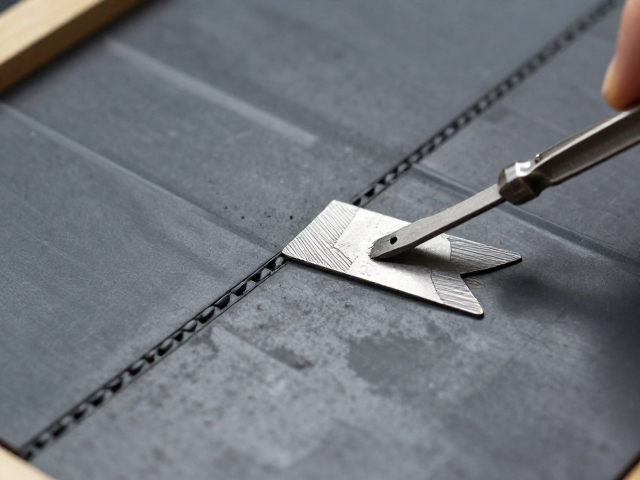
成型组装阶段,蚀刻片因材质薄脆,易发生变形,需使用专用夹具或固定胶进行定位。固定胶应选择低粘度、快干型产品,如氰基丙烯酸酯胶,少量点涂于连接点,利用毛细作用均匀分布,避免胶水过多导致溢出影响外观。组装时需严格控制力度,防止金属片因受力过大而断裂或变形。对于复杂结构,可先进行预组装,确认各部件配合无误后再进行最终固定,确保模型整体的结构稳定性和细节表现。