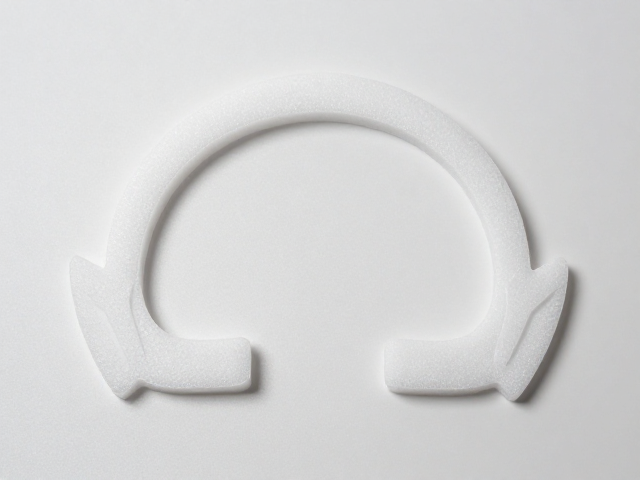
材料选择与基础处理
EVA泡沫因其轻便、可塑性强且成本低廉的特性,常被用于头饰配件的制作。市面常见的EVA泡沫密度通常在20-30kg/m³之间,这种密度既能保证一定的支撑力,又便于手工裁切和塑形。在开始制作前,需确保工作台面平整清洁,避免灰尘颗粒影响胶水粘合效果。准备工具包括锋利的美工刀、金属直尺、高温电烙铁或专用热压笔,以及溶剂型接触胶。不同颜色的EVA泡沫在受热时的反应略有差异,深色泡沫吸热更快,操作时需适当调整热源距离与停留时间,防止局部过热导致材料熔化变形或产生异味。
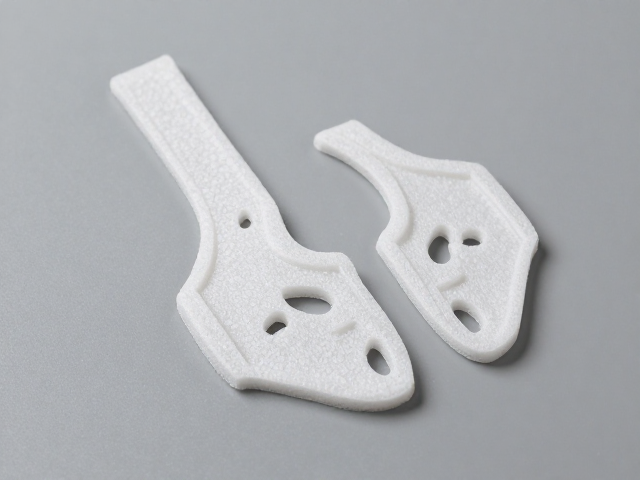
热压裁切与塑形技巧
裁切环节需严格遵循设计图纸,利用金属直尺固定切割路径,确保边缘平直。对于复杂曲线,建议分多次短距离切割,避免一次性用力过猛导致材料撕裂。塑形阶段主要依赖热量使EVA分子结构软化,使用电烙铁沿边缘缓慢移动,可形成圆润流畅的弧度。对于需要立体造型的部分,可将加热后的EVA迅速包裹在预定形状的模具或物体表面,待其自然冷却定型。此过程需严格控制温度,过高的温度会导致材料表面起泡或变色,影响成品美观度。
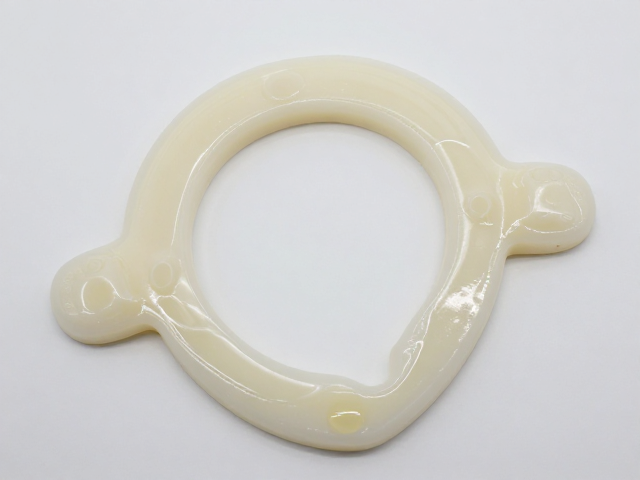
接触胶的调配与涂布规范
接触胶的粘合原理依赖于溶剂挥发后形成的胶膜,因此涂布质量直接决定成品强度。操作时,将接触胶均匀涂抹于两个待粘合的EVA表面,涂布厚度宜薄而匀,避免局部堆积。涂胶后需等待特定时间,通常为3-5分钟,具体时长受环境温度和湿度影响。判断胶层状态的标准是表面溶剂基本挥发,触摸不粘手但仍有轻微粘性。若涂胶后等待时间不足,胶层过湿会导致粘合力下降;若等待过久,胶层完全固化则无法产生初始粘附力,需重新补胶。
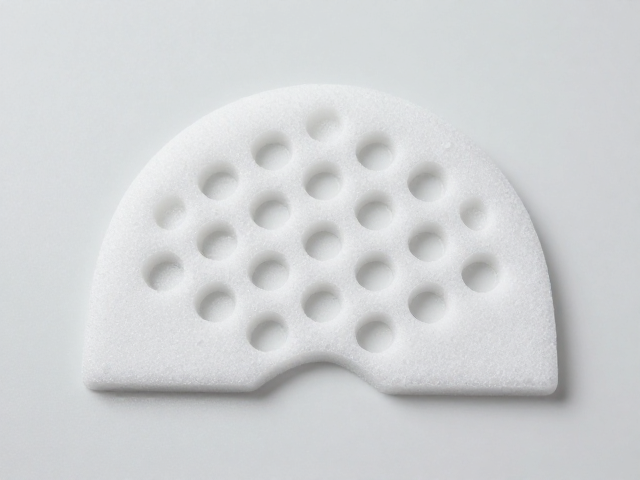
贴合固定与后期处理
当胶层达到最佳粘合状态时,将两部件对准位置贴合,从一端向另一端缓慢压合,同时用手指或软布按压接缝处,排出内部空气,确保胶层充分接触。对于较大面积的贴合,可使用重物或夹子进行辅助固定,静置时间建议不少于15分钟,以确保胶水完全固化并达到最大粘合强度。成型后的头饰配件可进行表面修饰,如使用丙烯颜料绘制图案,或喷涂哑光清漆以增加耐磨性。注意颜料需选用水性且不含强溶剂的产品,以免腐蚀EVA表面。