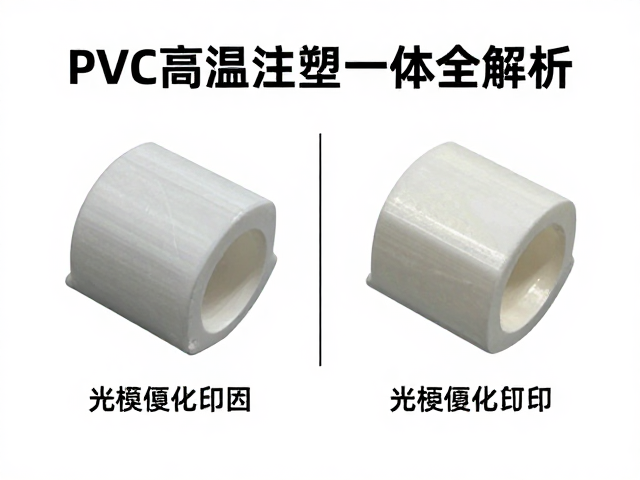
材料特性与成型原理差异
PVC高温注塑一体成型依赖于聚氯乙烯树脂在高温高压环境下的熔融流动与固化,其核心在于通过模具腔体赋予材料最终形状,材料内部形成严密的分子交联或物理缠结,具备优异的耐化学腐蚀性与机械强度。该工艺通常适用于大批量生产,材料在注塑过程中经历剪切热与模具热的双重作用,使得成品尺寸稳定性高,表面致密无孔隙,能够有效抵抗户外紫外线老化与酸碱侵蚀,是工业管道、型材连接件的主流制造方式。
光固化打印(SLA/DLP)则基于液态树脂的光敏聚合反应,通过紫外光源逐层固化成型,其过程不涉及高温熔融,材料在固化过程中保持常温或微温状态。这种低温成型特性使得光固化能够实现极高的几何精度与表面光洁度,尤其适合复杂曲面、镂空结构及微型零件的快速原型制作。然而,光固化材料多为丙烯酸酯或环氧树脂基体,其耐热性、耐候性及长期机械强度通常低于经过热加工优化的PVC注塑件,在极端环境下的性能表现存在显著差异。
脱模机制与应力释放对比
PVC注塑成型的脱模过程伴随着显著的物理形变与内应力释放,模具设计需设置严密的顶出系统与脱模斜度,以防止制品在冷却收缩过程中发生粘模或变形。由于PVC材料具有较高的热膨胀系数,模具需配备高效的冷却回路以缩短成型周期并控制尺寸公差,脱模瞬间的温度变化可能导致制品表面产生细微的应力纹或翘曲,需通过退火处理或二次加热定型来消除内应力,确保长期使用的结构完整性。
光固化打印的脱模主要依赖构建面上的附着力控制与树脂固化后的脆性断裂,成型过程中无需克服材料熔融后的粘附力,但需处理支撑结构与构建面之间的结合力。脱模时需小心剥离支撑点,避免对精细结构造成机械损伤,同时残留的未固化树脂需经过清洗与二次固化处理以消除溶剂残留带来的脆性。该过程几乎不产生热应力,但材料在逐层固化时可能因层间结合力不足导致Z轴强度较低,脱模后的尺寸稳定性受环境温湿度影响较大,需进行严密的后固化定型。
后处理工艺与表面质量控制
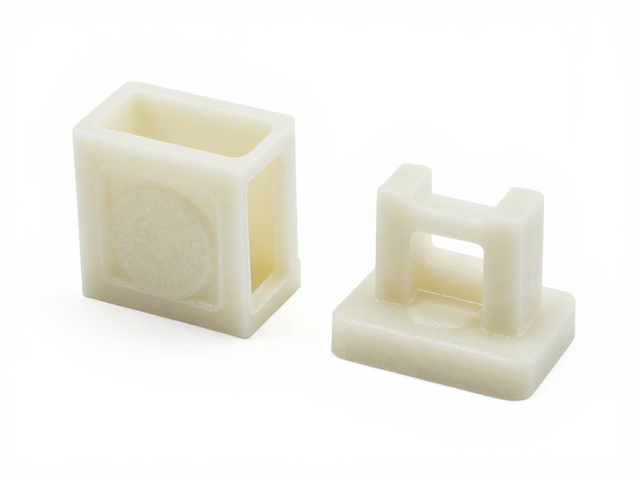
PVC注塑制品在脱模后通常仅需简单的修边与去毛刺处理,由于一体成型特性,整体结构无拼接缝,表面质量高度依赖模具抛光精度与注塑参数稳定性。若出现浇口残留或分型线毛刺,可通过机械打磨或自动化修剪设备进行修整,后期无需额外涂层或表面处理即可直接使用,整体后处理流程简洁,适合大规模标准化生产中的效率优化。
光固化打印制品的后处理工艺复杂且关键,脱模后的清洗需使用高纯度异丙醇等溶剂彻底去除表面残留树脂,随后必须进行二次紫外固化以完成分子链的最终交联,这一步骤直接决定成品的最终性能。修边过程中需使用精密工具去除支撑点,避免留下明显疤痕,对于高精度要求的部件,还需进行打磨、抛光甚至真空镀膜等表面处理,以改善表面粗糙度并提升耐环境性能,整体后处理周期较长,人工参与度高。
应用场景与工艺选型逻辑
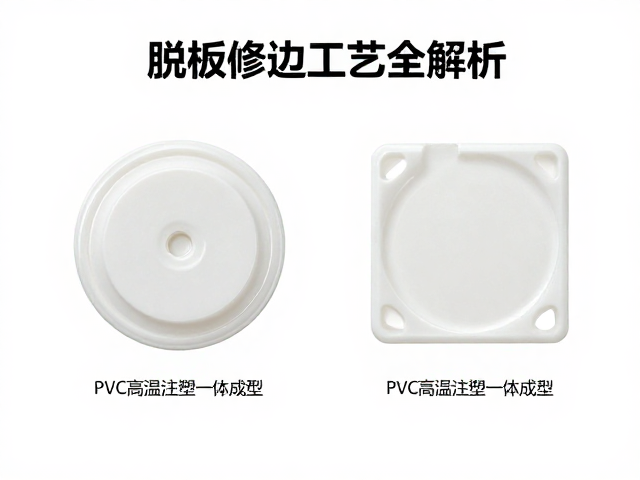
PVC高温注塑一体成型广泛应用于对耐候性、耐腐蚀性及结构强度要求较高的工业领域,如建筑给排水系统、化工管道配件及户外基础设施组件。其大批量生产特性使得单件成本随产量增加显著降低,适合标准化程度高、批量规模大的产品制造,尤其在需要承受高压、高温或强化学介质侵蚀的场景中,PVC注塑件能提供可预测且稳定的长期服役表现。
光固化打印则聚焦于小批量定制、复杂结构验证及高精度原型开发,常见于医疗器械模型、精密齿轮原型、珠宝铸造母模及个性化消费品设计验证。其无需开模的特性极大降低了研发试错成本,使得设计迭代周期缩短至数小时,适合快速响应市场需求与个性化定制服务,但在面对大规模量产时,受限于打印速度、材料成本及后处理效率,难以在经济性上与传统注塑工艺形成竞争。