石膏注浆成型的自然风干环境参数控制
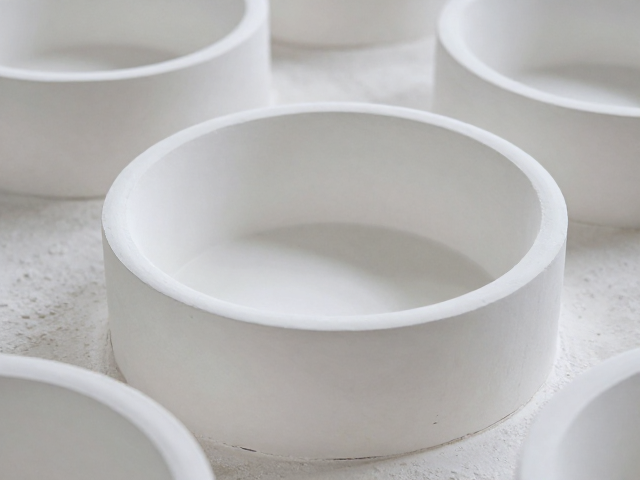
自然风干过程的核心在于对相对湿度与空气流速的精准管理,这直接决定了坯体内部的水分迁移速率。在标准的生产车间环境中,建议将相对湿度维持在45%至65%之间,过高的湿度会导致水分滞留,延长干燥周期并增加坯体吸湿后强度下降的风险;而过低的湿度则可能引发表面水分蒸发过快,造成开裂或变形。空气流动需保持均匀且温和,避免局部强风直吹坯体表面,因为不均匀的干燥应力会导致坯体出现结构性缺陷,如翘曲或内部裂纹。
温度控制需遵循渐变原则,初期干燥阶段环境温度宜保持在20℃至25℃,这一区间有利于水分从坯体内部向表面缓慢迁移。若环境温度超过30℃,水分蒸发速度过快,容易在坯体表面形成硬壳,阻碍内部水分排出,进而导致坯体内部产生空洞或分层现象。此外,通风设施应配备过滤网,防止灰尘颗粒附着在未干坯体表面,影响后续施釉或打磨的质量,确保生产环境的洁净度符合精密成型的要求。
脱模时机与操作手法的标准化训练
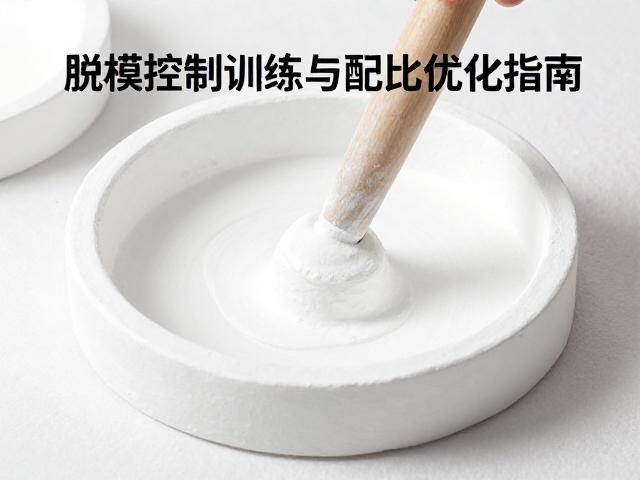
脱模时机的判断不能仅凭经验直觉,需结合坯体触感与微观结构变化进行综合评估。当坯体表面水分基本挥发,手指轻触无粘腻感,且坯体具备初步自支撑能力时,即为最佳脱模窗口。过早脱模会导致坯体因强度不足而塌陷或变形,特别是在处理薄壁或复杂结构件时,坯体极易发生不可逆的形变;过晚脱模则会使坯体与模具之间产生过强的吸附力,强行剥离容易破坏坯体表面纹理或导致边角缺损。
操作手法需严格遵循受力均匀的原则,脱模过程中应使用专用塑料或木质拨片辅助,严禁使用金属工具直接撬动坯体,以免划伤模具或坯体。施力点应集中在坯体结构较为坚固或模具设计有脱模斜边的区域,通过缓慢、连续的推力使坯体与模具分离。对于大型或异形件,需采用多点同步脱模策略,确保坯体各部位受力一致,避免局部应力集中引发断裂。操作人员需经过标准化动作训练,形成肌肉记忆,确保每一次脱模动作的稳定性与一致性。
石膏浆料配比优化与流动性调控
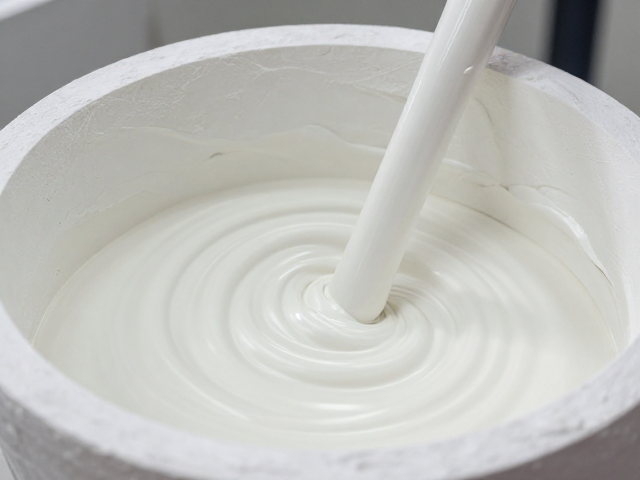
石膏浆料的配比直接影响注浆成型的质量,核心变量为石膏粉与水的比例(水膏比)。通常情况下,水膏比如1:0.6至1:0.7之间可获得较好的成型效果,具体数值需根据石膏粉的细度、吸水性及模具吸收特性进行微调。过高的水含量虽能提高浆料流动性,便于填充模具复杂角落,但会增加坯体收缩率,导致干燥过程中开裂风险增加,并降低成品强度;过低的水含量则会导致浆料粘度过大,流动性不足,造成充模不全或内部气泡残留。
为了优化浆料性能,需引入分散剂以改善颗粒间的分散状态,减少团聚现象,从而提升浆料的稳定性与流动性。分散剂的添加量需精确控制,过量会导致浆料凝固时间延长,影响生产效率,并可能影响坯体最终强度。此外,石膏粉的粒度分布需保持均匀,细粉比例过高会增加需水量,粗粉比例过高则影响表面光洁度。通过实验室小试确定最佳配比后,需在大生产中持续监测浆料粘度变化,根据环境温湿度波动动态调整加水量,确保每批次浆料性能的一致性。
成型缺陷的成因分析与工艺修正
注浆成型过程中常见的缺陷包括气孔、砂眼、变形及强度不足等,这些缺陷多源于浆料制备、注浆过程或干燥阶段的失控。气孔与砂眼通常由浆料搅拌不均匀或静置消泡不充分引起,浆料中包裹的空气在注浆后未能排出,固化后形成孔洞。解决此类问题需优化搅拌工艺,采用真空搅拌或延长静置消泡时间,确保浆料中无可见气泡。同时,注浆速度需适中,过快注浆易卷入空气,过慢则可能导致浆料在模具内提前凝固。
变形与强度不足多与干燥过程中的应力分布不均或坯体结构疏松有关。坯体在干燥初期若表面硬化过快,内部水分无法排出,会产生膨胀应力导致变形。修正措施包括在干燥初期采用低温高湿环境进行等湿干燥,待坯体内部水分分布均匀后再逐步降低湿度,加速干燥。此外,确保模具吸水率稳定,定期清理模具表面残留石膏,防止模具吸水性能下降导致坯体含水率过高,进而影响脱模后的强度与尺寸稳定性。